Ezme Presi
- Soğuk ezmeyle pekleşmeTane yapısı sıkışır, akma dayanımı yükselir; parça daha sağlam çıkar.
- Yüksek tonajda rijit gövdeEsneyen gövde ölçüyü kaçırır ve kalıbı yorar.
- Sarsıntısız kuvvet geçişiYaklaşma, ezme ve dekompresyon oransal valfle yumuşak geçer; darbe yoktur.
Ezme Presi nedir?
Ezme presi, metal parçayı oda sıcaklığında kalıpta yüksek kuvvetle ezerek şekillendirir. Soğuk ezme malzemeyi pekleştirir: tane yapısı sıkışır, akma dayanımı yükselir, parça talaş kaldırmadan son ölçüsüne gelir. İşlem doğası gereği yüksek tonaj ister.
Sacı derin kaba çekmez, ergimiş metal de dökmez; işi masif parçayı sıkıştırarak ölçüye ve yüzeye getirmektir.
Bu pres size uygun mu?
Uygun
- Masif parçanın soğuk ezilerek son ölçüsüne getirilmesi
- Talaşsız kalibrasyon ve pekleştirme
- Yüzey deseni ve iz basma
- Parçanız sactan derin çekilecekse: Derin Çekme Presi
- Sığ form ve kabartma işleri için: Hidrolik Form Presi
- Parçanız ergimiş alüminyumdan üretilecekse: Hidrolik Döküm Presi
Mutfak Eşyası — bu sektörde tipik olarak üretilen parçalar
Bu görseller temsilîdir — parçanın biçimini anlatır, birebir bizim ürettiğimiz parça değildir. Kendi parçanıza benzeyeni bulduysanız resmini gönderin, hangi presle basıldığını söyleyelim. Parça resmi gönderin
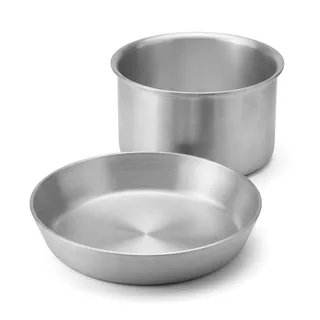 temsilî
Alüminyum tava ve tencere
Metal İşleme — bu sektörde tipik olarak üretilen parçalar
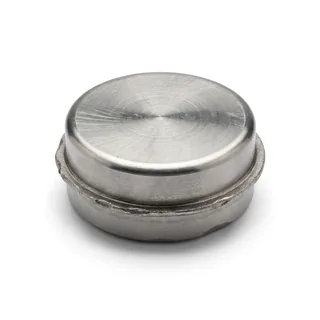 temsilî
Masif çelik parçanın soğuk ezilmesi  temsilî
Yüzey deseni ve iz basma
Bu pres iş başında
Kapağa dokununca video bu sayfada açılır. Dokunmadan önce YouTube’a hiçbir istek gitmez.
3000 Ton Hidrolik Ezme Presi
İnşaat demiri ezme presi
Ayrıntı isteyene
Nasıl çalışır — tonaj neden tek başına yetmez?
Parça kalıba konur, koç iner ve malzemeyi oda sıcaklığında sıkıştırır. Malzeme akar, kalıp boşluğunu doldurur ve kalıbın yüzeyini üzerine alır. Isıtma yoktur; bu yüzden ölçü tutarlıdır, tufal ve çarpılma yoktur, ama gereken kuvvet sıcak işlemin çok üzerindedir.
Soğuk ezmenin asıl kazancı ölçü değil malzemedir: tane yapısı sıkışır, akma dayanımı yükselir, yüzey sertleşir. Aynı parça talaşlı imalatla yapılsaydı hem lif yapısı kesilir hem de talaş olarak malzeme kaybedilirdi. Ezmede kayıp yok, sadece yer değiştiren malzeme var.
Tonaj tek başına yeterli bir vaat değildir. Yüksek kuvvet altında gövde esnerse koç ile tabla arasındaki paralellik bozulur; parça bir yanından fazla ezilir, ölçü kaçar, kalıp tek taraftan yorulur. Bu yüzden bu sınıfta belirleyici olan tonaj rakamı değil, o tonaj altında gövdenin ne kadar esnediğidir.
Kuvvet geçişleri de sarsıntısız olmak zorundadır. Yaklaşma hızlı, ezme yavaş ve kontrollü, dekompresyon kademeli olur; oransal valf bu geçişleri yumuşatır. Ani boşalma hem kalıbı hem makineyi döver. Yüksek alaşımlı malzemede forma tek kademede inmek çoğu zaman mümkün olmaz — kademe sayısı parça ve malzeme üzerinden hesaplanır.
- Soğuk işlem: tufal yok, çarpılma yok, ölçü tutarlı
- Pekleşme: tane yapısı sıkışır, akma dayanımı ve yüzey sertliği artar
- Talaş kaybı yok — malzeme kesilmez, yer değiştirir
- Belirleyici olan tonaj değil, o tonaj altındaki gövde esnemesi ve koç paralelliği
- Yaklaşma / ezme / dekompresyon oransal valfle sarsıntısız yönetilir
- Yüksek alaşımda kademe sayısı parça üzerinden hesaplanır
Kaynak ağzı açılarak birleştirilen rijit gövde
Form ve kabartma çıkmadığında hemen kalıpçı suçlanır. Çoğu kez sebep kalıp değildir: pres gövdesi yük altında esner, kalıp yarımları birbirine tam oturmaz. Gövdenin bu payı satın alan tarafta çoğu zaman bilinmez, çünkü hiçbir kataloğa yazılmaz.
ÖZKOÇ gövdeyi kaynak konstrüksiyonla kurarken traversleri ve sacları KAYNAK AĞZI AÇARAK birleştirir. Sektörde kaynak ağzı açmadan birleştiren çok firma vardır; dikiş yalnız yüzeyde kalır. Ağız açılınca dikiş kesite işler ve gövde yük altında esnemeye direnir.
Bu, monoblok ya da kolonlu her gövde tipi için geçerlidir — presin tipine bağlı bir seçenek değil, ÖZKOÇ'un imalat disiplinidir.
- Traversler ve destek sacları kaynak ağzı açılarak birleştirilir.
- Dikiş yüzeyde kalmaz, kesite işler; gövde yük altında esnemez.
- Monoblok da olsa kolonlu da olsa aynı disiplin uygulanır.