Pressa per coniatura
- Incrudimento tramite coniatura a freddoLa struttura del grano si compatta, il carico di snervamento sale; il pezzo esce più resistente.
- Struttura rigida agli alti tonnellaggiUna struttura che flette sbaglia la quota e affatica lo stampo.
- Transizioni di forza senza scosseAvvicinamento, coniatura e decompressione passano con dolcezza grazie alla valvola proporzionale; non ci sono urti.
Che cos’è una Pressa per coniatura?
La pressa per coniatura dà forma al pezzo metallico comprimendolo nello stampo con forza elevata a temperatura ambiente. La coniatura a freddo incrudisce il materiale: la struttura del grano si compatta, il carico di snervamento sale e il pezzo raggiunge la quota finale senza asportazione di truciolo. Per sua natura il processo richiede tonnellaggi elevati.
Non imbutisce la lamiera in recipienti profondi e non cola metallo fuso; il suo lavoro è portare a quota e a superficie il pezzo massiccio comprimendolo.
Questa pressa fa al caso vostro?
Adatta
- Portare un pezzo massiccio alla quota finale mediante coniatura a freddo
- Calibratura e incrudimento senza asportazione di truciolo
- Impressione di texture superficiali e marcature
- Se il pezzo va imbutito profondamente da lamiera: Pressa per imbutitura profonda
- Per formature poco profonde e goffrature: Pressa idraulica di formatura
- Se il pezzo va prodotto da alluminio fuso: Pressa idraulica di colata
Casalinghi e pentolame — pezzi tipicamente prodotti in questo settore
Queste immagini sono indicative — descrivono la forma del pezzo, non sono esattamente il pezzo che produciamo noi. Se avete trovato qualcosa di simile al vostro pezzo, inviateci il disegno e vi diciamo con quale pressa viene stampato. Inviate il disegno del pezzo
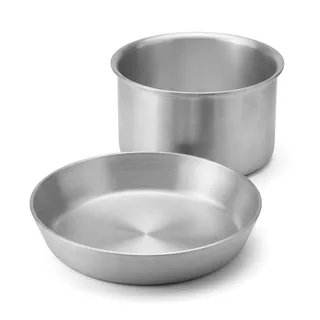 indicativa
Padella e pentola in alluminio
Lavorazione dei metalli — pezzi tipicamente prodotti in questo settore
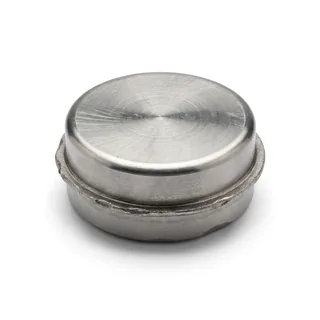 indicativa
Compressione a freddo di pezzo massiccio in acciaio  indicativa
Stampaggio di texture e marcature superficiali
Questa pressa al lavoro
Toccando la copertina il video si apre in questa pagina. Prima del tocco non parte nessuna richiesta verso YouTube.
Pressa idraulica per coniatura da 3000 tonnellate
Pressa per coniatura di tondini di armatura
Per chi vuole il dettaglio
Come funziona — e perché il tonnellaggio da solo non basta?
Il pezzo viene collocato nello stampo, la slitta scende e comprime il materiale a temperatura ambiente. Il materiale scorre, riempie la cavità dello stampo e ne acquisisce la superficie. Non c'è riscaldamento: per questo la quota è ripetibile, non ci sono scaglie né distorsioni, ma la forza necessaria è molto superiore a quella di una lavorazione a caldo.
Il guadagno reale della coniatura a freddo non è la quota ma il materiale: la struttura del grano si compatta, il carico di snervamento sale, la superficie si indurisce. Se lo stesso pezzo fosse ottenuto per asportazione di truciolo si taglierebbe la fibratura e si perderebbe materiale sotto forma di truciolo. Nella coniatura non c'è perdita: c'è solo materiale che si sposta.
Il tonnellaggio da solo non è una promessa sufficiente. Se sotto forza elevata la struttura flette, il parallelismo fra slitta e tavola si perde; il pezzo viene schiacciato di più da un lato, la quota sfugge e lo stampo si affatica su un solo lato. Per questo in questa classe non è decisivo il numero di tonnellate, ma quanto flette la struttura sotto quelle tonnellate.
Anche le transizioni di forza devono avvenire senza scosse. L'avvicinamento è rapido, la coniatura lenta e controllata, la decompressione graduale; la valvola proporzionale addolcisce questi passaggi. Uno scarico improvviso martella tanto lo stampo quanto la macchina. Con materiali ad alta lega arrivare alla forma in un solo stadio spesso non è possibile — il numero di stadi si calcola sul pezzo e sul materiale.
- Lavorazione a freddo: niente scaglie, niente distorsioni, quota ripetibile
- Incrudimento: la struttura del grano si compatta, salgono il carico di snervamento e la durezza superficiale
- Nessuna perdita di truciolo — il materiale non viene tagliato, si sposta
- Decisivo non è il tonnellaggio, ma la flessione della struttura e il parallelismo della slitta sotto quel tonnellaggio
- Avvicinamento / coniatura / decompressione gestiti senza scosse dalla valvola proporzionale
- Con leghe alte il numero di stadi si calcola sul pezzo
Struttura rigida assemblata cianfrinando i lembi di saldatura
Quando la formatura o la goffratura non riescono, la colpa ricade subito sullo stampista. Spesso però la causa non è lo stampo: la struttura della pressa flette sotto carico e le due metà dello stampo non combaciano del tutto. Chi acquista di solito non conosce questo margine della struttura, perché non viene scritto in nessun catalogo.
Quando realizza la struttura in carpenteria saldata, ÖZKOÇ unisce le traverse e le lamiere CIANFRINANDO I LEMBI DI SALDATURA. Nel settore molte aziende uniscono senza preparare il cianfrino; il cordone resta soltanto in superficie. Con il cianfrino il cordone penetra nella sezione e la struttura resiste alla flessione sotto carico.
Vale per ogni tipo di struttura, monoblocco o a colonne — non è un’opzione legata al tipo di pressa, ma la disciplina di fabbricazione di ÖZKOÇ.
- Le traverse e le lamiere di rinforzo si uniscono cianfrinando i lembi di saldatura.
- Il cordone non resta in superficie, penetra nella sezione; la struttura non flette sotto carico.
- La stessa disciplina si applica sia alla struttura monoblocco sia a quella a colonne.