Casalinghi e pentolame presse
8 presse
Sono determinanti la profondità di imbutitura e lo spessore della lamiera. Basta conoscere il punto più profondo del pezzo e in quanti stadi viene imbutito.
Pezzi stampati in questo settore
Alcuni di questi pezzi sono campioni reali stampati su presse ÖZKOÇ; quelli con la dicitura indicativa descrivono soltanto la forma del pezzo. Se avete trovato qualcosa di simile al vostro pezzo, inviateci il disegno e vi diciamo con quale pressa viene stampato. Inviate il disegno del pezzo
 indicativa
Vasca da lavello 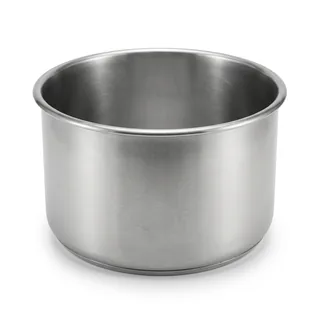 indicativa
Corpo di pentola e paiolo 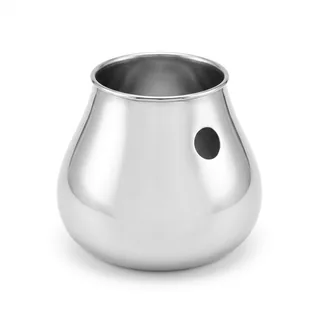 indicativa
Corpo di teiera  indicativa
Contenitore rettangolare in acciaio inox con coperchio 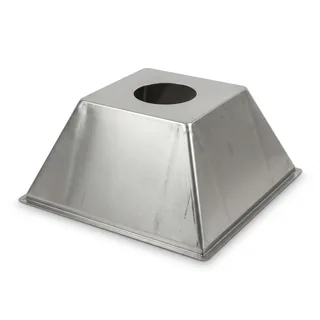 indicativa
Corpo di cappa aspirante 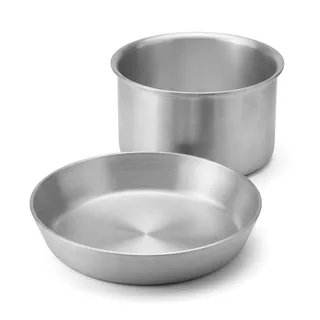 indicativa
Padella e pentola in alluminio 
Corpo in alluminio colato pressato in stampo aperto  indicativa
Stampo da forno in silicone  indicativa
Guarnizione ed elemento di tenuta in silicone 
Servizio da tavola in melamina  indicativa
Rifilatura della flangia del recipiente imbutito  indicativa
Piegatura del bordo e superficie di montaggio  indicativa
Forma di coperchio e telaio
Presse impiegate in questo settore
 FREDDO
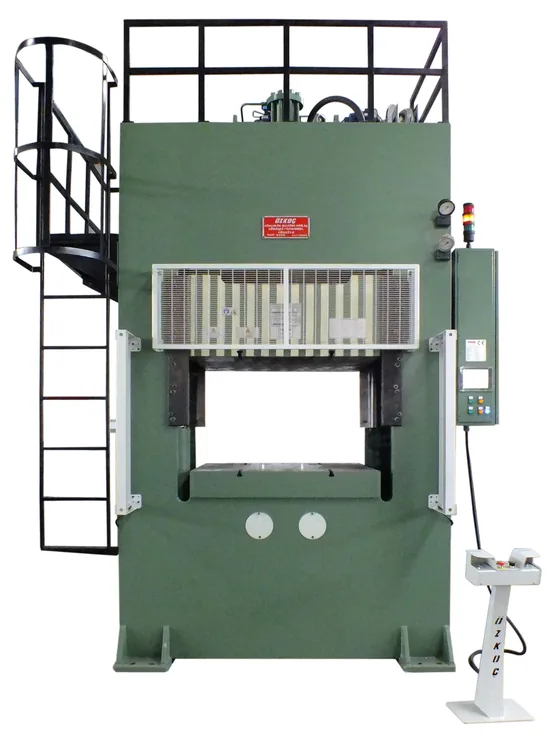
Pressa per imbutitura profonda
Pressa per imbutitura profonda — imbutisce la lamiera in recipienti e corpi senza saldature; il premilamiera impedisce il raggrinzimento, la forza della piastra premilamiera e la velocità di imbutitura si regolano in modo indipendente.
- Vasche per lavelli
- Corpi di pentole e padelle
- Corpo di teiere
 FREDDO
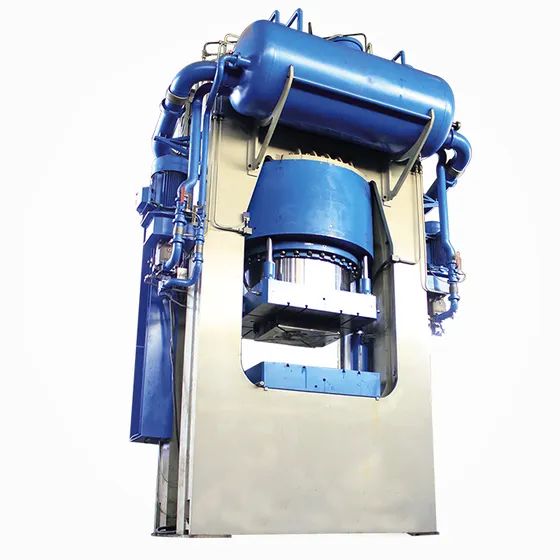
Pressa idraulica di formatura
Pressa idraulica di formatura a semplice effetto — senza premilamiera; per formature poco profonde, piegatura, goffratura e calibratura. La forza si ottiene nel punto desiderato della corsa.
- Corpo di cappe aspiranti
 FREDDO
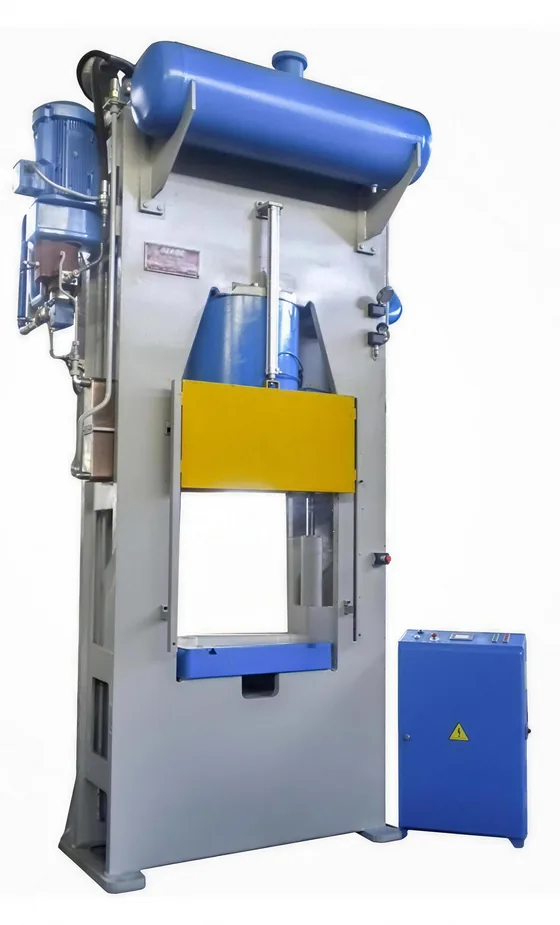
Pressa per coniatura
Pressa per coniatura — incrudimento e calibratura senza asportazione di truciolo mediante coniatura a freddo; struttura rigida agli alti tonnellaggi, applicazione della forza controllata e senza scosse.
- Corpi di padelle e pentole in alluminio
- Utensili da cucina calibrati
 SPECIALE
Pressa idraulica di colata
Pressa idraulica di colata sviluppata internamente da Özkoç, che trasforma l'alluminio fuso in pezzo pressandolo in uno stampo aperto — l'alternativa a basso tonnellaggio e a basso scarto della pressofusione dell'alluminio.
- Corpi in alluminio colato da rivestire in teflon o da verniciare
 CALDO
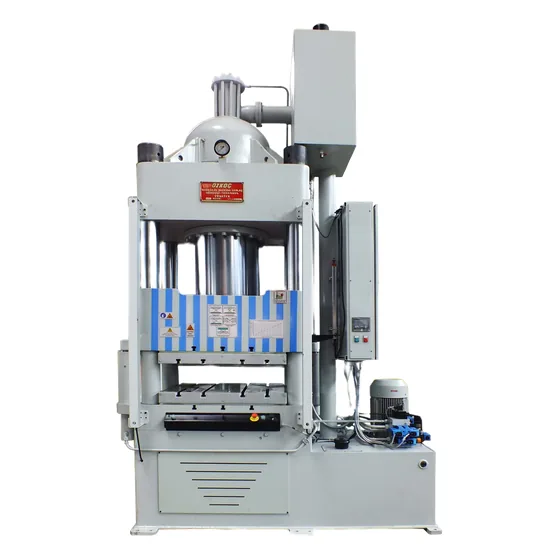
Pressa per vulcanizzazione del silicone
Pressa idraulica a caldo che trasforma il silicone in pasta nel pezzo finito vulcanizzandolo sotto pressione in stampo riscaldato.
- Stampi da forno in silicone
- Articoli in silicone per la cucina
- Guarnizioni e manici
 CALDO
Pressa per melamina
Pressa idraulica a caldo che stampa articoli da tavola, pannelli e prodotti sanitari reticolando in stampo riscaldato i compound termoindurenti a base di melamina e resina.
- Piatti, ciotole e servizi in melamina
- Utensili da tavola per la cucina
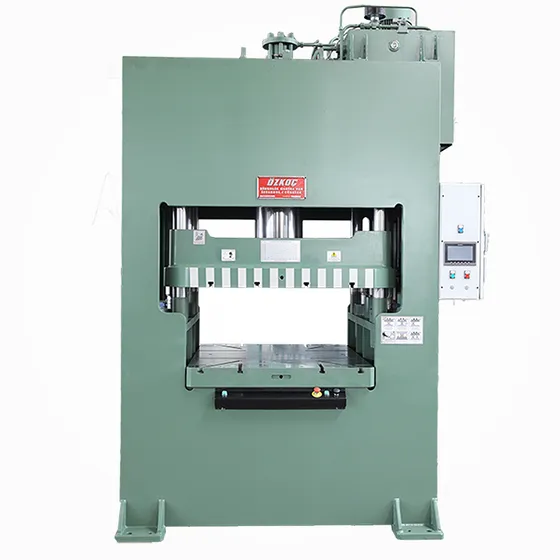 FREDDO
Pressa idraulica di taglio
Pressa idraulica di taglio che assorbe con cilindri di contropressione lo shock del momento del taglio — il suo lavoro principale è il taglio; nella stessa struttura si eseguono anche la rifilatura della flangia e la piegatura.
- Rifilatura della flangia dei lavelli
- Rifilatura della flangia e bordatura dei lavelli
- Spianatura del bordo delle pentole
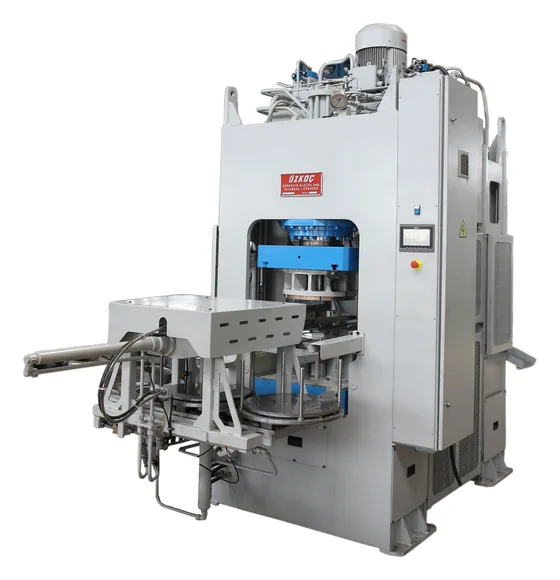 TRANSFER
Pressa idraulica transfer
Pressa idraulica transfer che raccoglie in un'unica macchina tutti i passaggi di un pezzo che si forma in più fasi — il pezzo viene trasferito automaticamente fra le stazioni e a ogni colpo esce un prodotto finito.
- Corpi di pentole e padelle
- Corpo di teiere
- Vasche per lavelli
Cosa conta nella scelta di una pressa?
Pressa per imbutitura profonda
- Velocità e forza del premilamiera regolabiliPer tenere sotto controllo il raggrinzimento, la velocità di imbutitura e la forza di contropressione si regolano in base al pezzo. Mentre la lamiera prende profondità il materiale si accumula sul bordo; il premilamiera lo trattiene ed elimina il raggrinzimento.
- La pressione della piastra premilamiera è determinanteSe la pressione è bassa la lamiera si raggrinza, se è alta il flusso si blocca e il pezzo si lacera; la finestra utile è stretta.
- Recipienti e corpi senza saldature, imbutitura in più stadi
Pressa idraulica di formatura
- A semplice effetto · senza premilamieraNon c'è contropressione; la forma non è profonda e il raggrinzimento è scarso o nullo — il premilamiera non serve.
- Formatura poco profonda, piegatura, goffratura, coniaturaFinché la profondità della forma resta contenuta il lavoro si chiude con un solo effetto e non serve regolare il cuscino.
- Determinante è che la struttura non flettaSe la struttura flette la goffratura non viene completa e la colpa ricade sullo stampo.
- Dimensioni e tonnellaggi standard
Pressa per coniatura
- Incrudimento tramite coniatura a freddoLa struttura del grano si compatta, il carico di snervamento sale; il pezzo esce più resistente.
- Struttura rigida agli alti tonnellaggiUna struttura che flette sbaglia la quota e affatica lo stampo.
- Transizioni di forza senza scosseAvvicinamento, coniatura e decompressione passano con dolcezza grazie alla valvola proporzionale; non ci sono urti.
Pressa idraulica di colata
- Lavora a stampo apertoNell'alluminio non restano bolle d'aria.
- Metà del tonnellaggio della pressofusioneNon occorre spingere il metallo fuso attraverso canali stretti; anche lo stampo e l'ingombro si dimezzano.
- Tasso di scarto intorno all'1%Per lo stesso lavoro, in pressofusione il tasso di scarto è dell'ordine delle decine di punti percentuali.
- Progetto sviluppato internamente da Özkoç
Pressa per vulcanizzazione del silicone
- Lavora il silicone in pastaÈ la macchina della produzione a partire dalla pasta; il silicone liquido iniettato segue un'altra strada.
- Stessa famiglia di presse a caldo delle presse per melamina e per gomma
Pressa per melamina
- Reticolazione termoindurente, senza ritornoIl pezzo reticolato non può essere rifuso; la qualità non la decide la forza ma la disciplina termica.
- Riscaldamento a zone e degasaggioSe i volatili che si sviluppano nel compound non vengono evacuati, sulla superficie restano gonfiature e porosità.
- Configurazione a due piani per copriwaterSu un coperchio grande e asimmetrico la discesa parallela della slitta mantiene spessore e planarità.
- Stessa famiglia di presse a caldo delle presse per silicone e per gomma
Pressa idraulica di taglio
- L'obiettivo principale è il taglioSulla stessa pressa si eseguono anche piegatura e rifilatura della flangia; ma la macchina è costruita per tagliare.
- Lo shock lo assorbono i cilindri di contropressione, non la strutturaAlla fine del taglio i cilindri di contropressione entrano in funzione e assorbono lo scarico improvviso del carico.
- Alternativa compatta alla pressa a eccentricoAgli alti tonnellaggi la struttura dell'eccentrico cresce e costa di più; l'idraulica fa lo stesso lavoro in minore ingombro.
- Lo stampo dura di più e il bordo esce nettoI cilindri di contropressione aiutano anche il parallelismo: l'urto non arriva allo stampo.
Pressa idraulica transfer
- Un pezzo finito a ogni colpoTutti i passaggi vengono stampati nello stesso ciclo; il pezzo passa automaticamente da una stazione all'altra.
- Niente pressa, operatore e stampo per ogni passaggioUna sola macchina raccoglie il lavoro distribuito su presse separate; movimentazioni e scorte intermedie spariscono.
- Non solo una pressa: un'automazioneAnche la rifilatura, il taglio e la foratura necessari fra un passaggio e l'altro vengono eseguiti sulla stessa linea.
- Con unità di taglio lamiera o alimentazione dischi, carico e trasferimento