Kochgeschirr Pressen
8 Pressen
Ziehtiefe und Blechdicke sind ausschlaggebend. Es genügt zu wissen, wo der tiefste Punkt des Teils liegt und in wie vielen Stufen gezogen wird.
In dieser Branche gepresste Teile
Einige davon sind echte, auf ÖZKOÇ-Pressen gepresste Musterteile; die mit exemplarisch gekennzeichneten Abbildungen zeigen nur die Form des Teils. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
 exemplarisch
Spülbecken 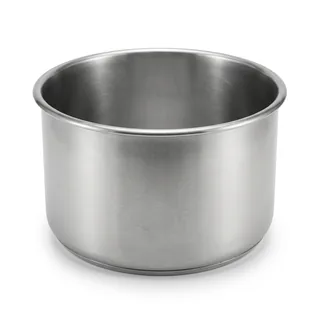 exemplarisch
Topf- und Kesselkörper 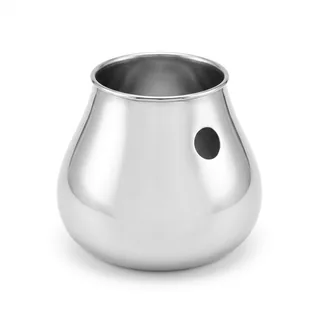 exemplarisch
Teekannenkörper  exemplarisch
Rechteckige Edelstahlschale mit Deckel 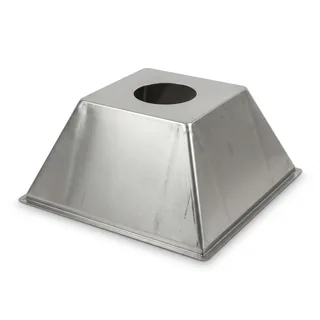 exemplarisch
Dunstabzugshauben-Körper 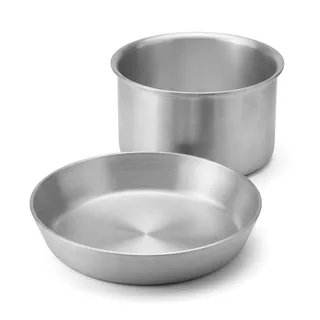 exemplarisch
Pfanne und Topf aus Aluminium 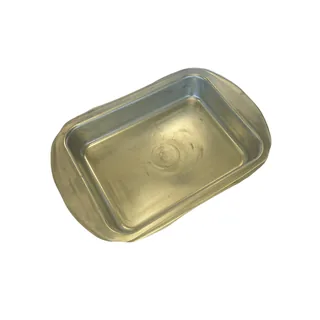
Im offenen Werkzeug verpresster Aluminium-Gusskörper  exemplarisch
Silikon-Backform  exemplarisch
Silikondichtung und Dichtelement 
Melamingeschirr 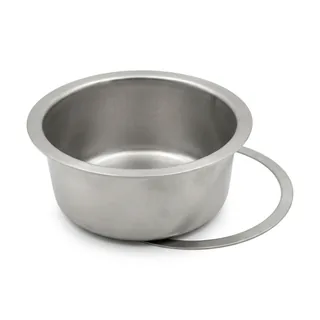 exemplarisch
Flanschbeschnitt am gezogenen Behälter  exemplarisch
Kantenbiegen und Montagefläche  exemplarisch
Deckel- und Rahmenform
In dieser Branche eingesetzte Pressen
 KALT
Tiefziehpresse
Tiefziehpresse — zieht die Blechplatine zu nahtlosen Behältern und Körpern; der Niederhalter verhindert die Faltenbildung, Niederhalterkraft und Ziehgeschwindigkeit werden unabhängig voneinander eingestellt.
- Spülbecken
- Topf- und Pfannenkörper
- Teekannenkörper
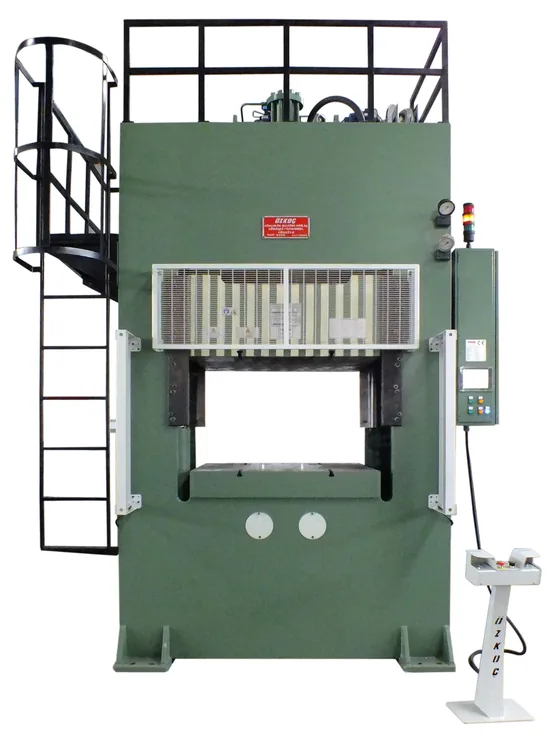 KALT
Hydraulische Umformpresse
Einfachwirkende hydraulische Umformpresse — ohne Niederhalter; für flaches Umformen, Biegen, Prägen und Kalibrieren. Die Kraft wird an jedem gewünschten Punkt des Hubes erreicht.
- Dunstabzugshauben-Körper
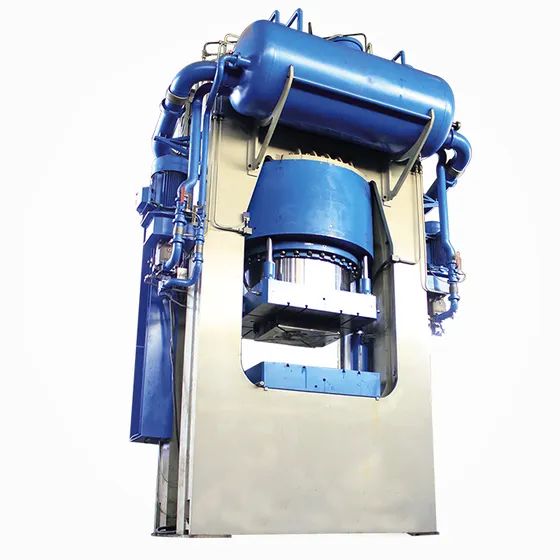 KALT
Prägepresse
Prägepresse — Kaltverfestigung und spanloses Kalibrieren durch Kaltprägen; steifes Gestell bei hoher Presskraft, stoßfreie und geregelte Krafteinleitung.
- Pfannen- und Topfkörper aus Aluminium
- Kalibrierte Küchengeräte
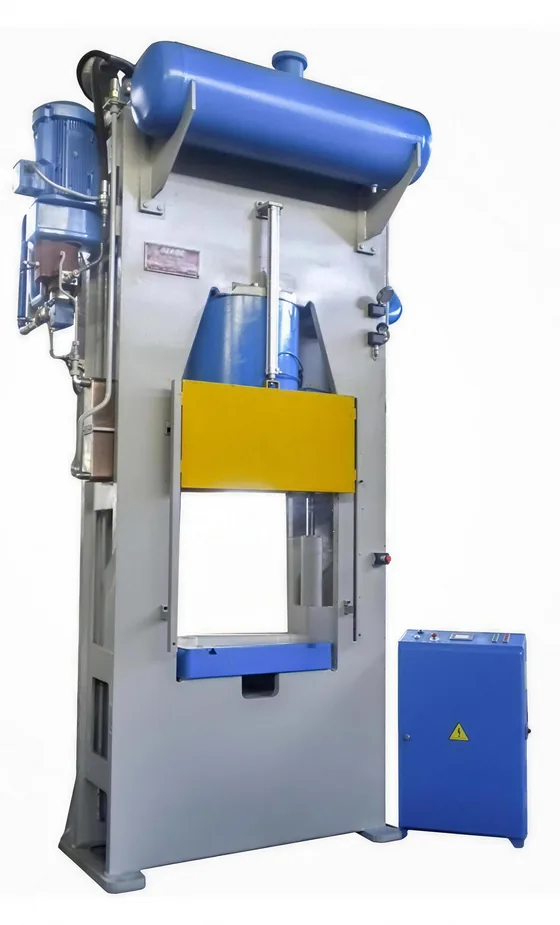 SONDER
Hydraulische Gießpresse
Hydraulische Gießpresse aus eigener Entwicklung von Özkoç, die flüssiges Aluminium im offenen Werkzeug zum Teil verpresst — die Alternative zum Aluminium-Druckguss mit niedrigerer Presskraft und niedrigerem Ausschuss.
- Aluminium-Gusskörper für Teflonbeschichtung oder Lackierung
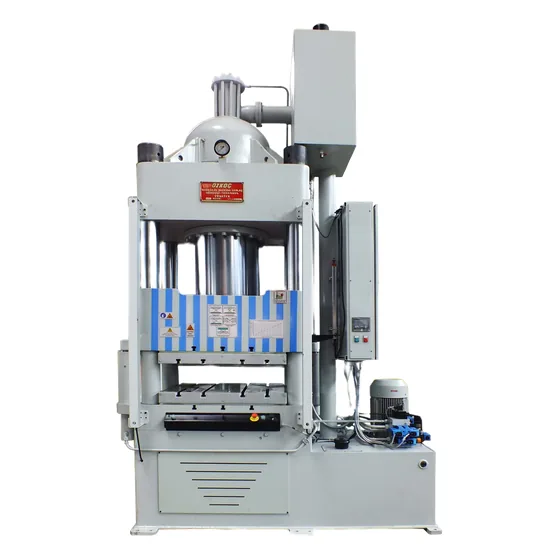 WARM
Silikon-Vulkanisierpresse
Warmarbeitende hydraulische Presse, die Festsilikon im beheizten Werkzeug unter Druck vulkanisiert und in das fertige Teil überführt.
- Silikon-Backformen
- Silikonteile für Küchengeräte
- Dichtungen und Griffe
 WARM
Melaminpresse
Warmarbeitende hydraulische Presse, die Melamin- und harzbasierte Duroplastmassen im beheizten Werkzeug aushärtet und daraus Tafelgeschirr, Paneele und Sanitärprodukte fertigt.
- Melaminteller, -schalen und -servierteile
- Küchen- und Tafelgeräte
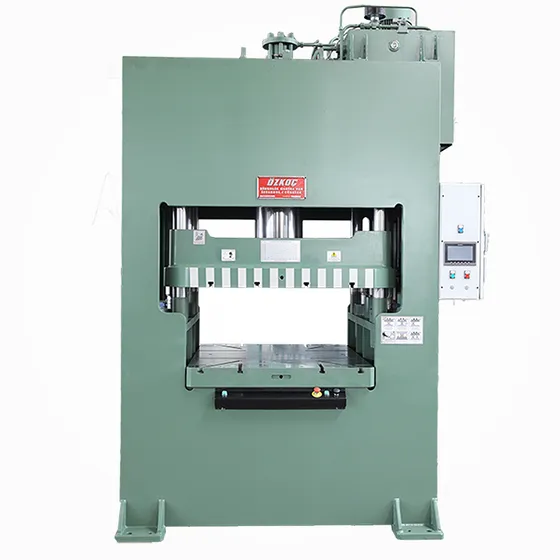 KALT
Hydraulische Schneidpresse
Hydraulische Schneidpresse, die den Stoß im Schneidmoment über Gegenhaltezylinder aufnimmt — ihre eigentliche Aufgabe ist das Schneiden; im selben Gestell werden auch Flanschbeschnitt und Biegen ausgeführt.
- Beschnitt des Spülbeckenflansches
- Flanschbeschnitt und Kantenbördeln am Spülbecken
- Richten des Topfrands
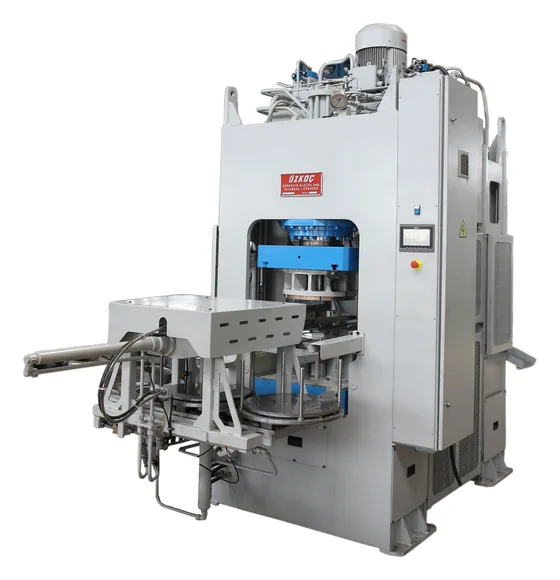 TRANSFER
Hydraulische Transferpresse
Hydraulische Transferpresse, die alle Stufen eines mehrstufig geformten Teils in einer Maschine zusammenfasst — das Teil wird zwischen den Stationen automatisch transportiert, und mit jedem Pressenhub wird ein Produkt fertig.
- Topf- und Pfannenkörper
- Teekannenkörper
- Spülbecken
Worauf kommt es bei der Pressenwahl an?
Tiefziehpresse
- Geschwindigkeit und Ziehkissenkraft einstellbarUm die Faltenbildung unter Kontrolle zu halten, werden Ziehgeschwindigkeit und Gegenhaltekraft auf das Teil abgestimmt. Während das Blech in die Tiefe geht, staut sich am Rand Material; der Niederhalter hält es fest und beseitigt die Faltenbildung.
- Der Niederhalterdruck entscheidetIst der Druck zu niedrig, faltet das Blech; ist er zu hoch, stockt der Werkstofffluss und das Teil reißt. Das Fenster dazwischen ist schmal.
- Nahtlose Behälter und Körper, mehrstufiges Ziehen
Hydraulische Umformpresse
- Einfachwirkend · ohne NiederhalterEs gibt keine Gegenhaltekraft; die Form ist nicht tief, Faltenbildung tritt kaum oder gar nicht auf — ein Niederhalter wird nicht gebraucht.
- Flaches Umformen, Biegen, Prägen, KaltprägenSolange die Form flach bleibt, ist die Arbeit mit einem einzigen Wirkhub erledigt und eine Einstellung des Ziehkissens erübrigt sich.
- Entscheidend ist, dass das Gestell nicht federtFedert das Gestell, kommt die Prägung nicht vollständig heraus; der Fehler wird dann dem Werkzeug angelastet.
- Standardabmessungen und -presskräfte
Prägepresse
- Kaltverfestigung durch KaltprägenDas Korngefüge verdichtet sich, die Streckgrenze steigt; das Teil wird fester.
- Steifes Gestell bei hoher PresskraftEin federndes Gestell verfehlt das Maß und ermüdet das Werkzeug.
- Stoßfreier KraftübergangAnfahren, Prägen und Dekompression gehen über das Proportionalventil weich ineinander über; es gibt keinen Schlag.
Hydraulische Gießpresse
- Sie arbeitet mit offenem WerkzeugIm Aluminium bleiben keine Lufteinschlüsse zurück.
- Halbe Presskraft gegenüber dem DruckgussDas flüssige Metall muss nicht durch enge Kanäle gedrückt werden; auch der Werkzeug- und Platzbedarf halbiert sich.
- Ausschuss von rund 1 %Beim Druckguss liegt die Ausschussquote derselben Arbeit in der Größenordnung von mehreren zehn Prozent.
- Eigenentwicklung von Özkoç
Silikon-Vulkanisierpresse
- Arbeit mit FestsilikonSie ist die Maschine für die Fertigung aus der Masse; eingespritztes Flüssigsilikon ist ein anderer Weg.
- Dieselbe Warmpressen-Familie wie die Melamin- und die Gummipresse
Melaminpresse
- Duroplast-Aushärtung ohne RückwegEin ausgehärtetes Teil lässt sich nicht wieder einschmelzen; über die Qualität entscheidet nicht die Kraft, sondern die thermische Disziplin.
- Zonenheizung und EntgasungWerden die in der Masse entstehenden flüchtigen Bestandteile nicht abgeführt, bleiben Blasen und Poren an der Oberfläche.
- Zweietagige Anordnung für WC-SitzeBeim großen und asymmetrischen Sitz hält das parallele Absenken des Stößels Dicke und Ebenheit.
- Dieselbe Warmpressen-Familie wie die Silikon- und die Gummipresse
Hydraulische Schneidpresse
- Der eigentliche Zweck ist das SchneidenIn derselben Presse wird auch gebogen und der Flansch beschnitten; ausgelegt ist die Maschine jedoch für das Schneiden.
- Den Stoß übernehmen die Gegenhaltezylinder, nicht das GestellAm Ende des Schnitts treten die Gegenhaltezylinder ein und nehmen den plötzlichen Lastabfall auf.
- Die kompakte Alternative zur ExzenterpresseBei hoher Presskraft wird das Gestell der Exzenterpresse groß und teuer; die hydraulische Presse leistet dasselbe kleiner.
- Längere Werkzeugstandzeit, saubere SchnittkanteDie Gegenhaltezylinder unterstützen auch die Parallelität, der Schlag geht nicht in das Werkzeug.
Hydraulische Transferpresse
- Mit jedem Pressenhub ein fertiges TeilAlle Stufen werden im selben Zyklus gepresst; das Teil wird zwischen den Stationen automatisch weitergegeben.
- Keine Presse, kein Mann, kein Werkzeug je StufeEine Maschine fasst die auf einzelne Pressen verteilte Arbeit zusammen; Zwischentransport und Zwischenlager entfallen.
- Nicht nur Presse, sondern AutomationAuch der zwischen den Stufen erforderliche Beschnitt sowie Schneiden und Lochen laufen auf derselben Linie.
- Mit Blechschneid- oder Ronden-Zuführung, Belade- und Transfereinheiten