Innenhochdruck-Umformpresse (T-Stück-Presse)
- Rohr hinein, T-Stück herausSie fügt keine Einzelteile zusammen; aus einem einzigen Rohr entsteht in einem Zyklus das fertige Formstück.
- Schweiß- und nahtlose VerbindungDie Schweißnaht ist bei Dichtheit und Dauerfestigkeit die Schwachstelle; hier gibt es keine Fügestelle.
- Gleichlaufende Regelung mit axialer NachspeisungInnendruck und Nachspeisung von den Enden werden gemeinsam eingestellt; die Abnahme der Wandstärke bleibt unter Kontrolle.
- Kurze TaktzeitGegenüber günstigen Wettbewerbern entscheidet über den Kauf die Stückzahl pro Stunde.
Was ist eine Innenhochdruck-Umformpresse (T-Stück-Presse)?
Die Innenhochdruck-Umformpresse lässt den Werkstoff in die Werkzeugform fließen, indem sie das Rohr im geschlossenen Werkzeug von innen mit Hochdruckflüssigkeit beaufschlagt. Bei der T-Stück-Fertigung geht ein Rohr hinein und ein einteiliges T-Stück heraus: Axialzylinder speisen das Rohr von den Enden nach, während der Innendruck den seitlichen Hohlraum füllt. Eine Schweißnaht gibt es nicht.
Beim geschweißten T-Stück ist die Fügestelle bei Dichtheit und Dauerfestigkeit die Schwachstelle. Behältergeometrien, die aus Blech gezogen werden, sind dagegen nicht die Aufgabe dieser Presse; bei Fittings einfacher Geometrie in sehr hoher Stückzahl kann Schmieden wirtschaftlicher sein.
Ist diese Presse die richtige für Sie?
Geeignet
- Nahtlose T- und Abzweigverbindungen aus dem Rohr
- Dünnwandige Hohlteile aus Rohr
- Verbindungen, bei denen die Schweißnaht ein Dichtheits- oder Dauerfestigkeitsrisiko darstellt
- Wenn Ihr Teil aus Blech tiefgezogen wird: Tiefziehpresse
- Für flaches Umformen und Prägen: Hydraulische Umformpresse
Bau & Bauwesen — in dieser Branche typischerweise gefertigte Teile
Diese Teile sind echte, auf ÖZKOÇ-Pressen gepresste Musterteile. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden

Nahtloses T-Stück und Rohrbogen
Metallverarbeitung — in dieser Branche typischerweise gefertigte Teile
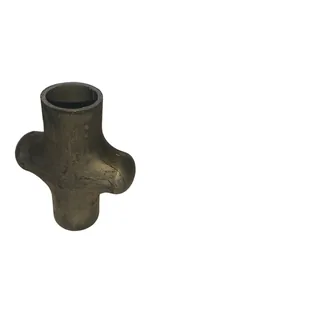
Nahtloses T-Stück und Rohrbogen
Diese Presse im Einsatz
Beim Antippen des Vorschaubilds wird das Video auf dieser Seite geöffnet. Vorher geht keine einzige Anfrage an YouTube.
Özkoç hydraulische T-Stück-Presse
Für alle, die es genauer wissen wollen
Wie sie arbeitet — und warum bei dieser Presse über die Taktzeit gesprochen wird
Das abgelängte Rohr wird in das Werkzeug gelegt, das Werkzeug schließt. Das Rohrinnere wird mit Flüssigkeit gefüllt und unter Druck gesetzt. Gleichzeitig schieben zwei Axialzylinder das Rohr von den Enden her und speisen Werkstoff nach. Der Innendruck wölbt den Werkstoff in den seitlichen Hohlraum, und die axiale Nachspeisung liefert das Material, das in diesen sich aufwölbenden Bereich wandert.
Die ganze Feinheit liegt in der gleichzeitigen Führung dieser beiden Kräfte. Bleibt der Druck im Verhältnis zur Nachspeisung zu hoch, wird der Abzweig dünn und platzt; bleibt die Nachspeisung im Verhältnis zum Druck zu hoch, knickt und faltet das Rohr. Mit dem richtigen Rezept kommt das Teil in einem einzigen Zyklus, ohne Austrieb und ohne Schweißnaht heraus. Das Rezept ist teilespezifisch: Ändern sich Rohrdurchmesser, Wandstärke oder Werkstoff, wird die Druck-Nachspeise-Kurve neu aufgebaut.
Der Vergleich mit der Schweißfertigung ist einfach: Beim geschweißten T-Stück ist die Fügestelle sowohl bei der Dichtheit als auch bei der Dauerfestigkeit die schwächste Stelle der Linie; außerdem verlangen Schweißen, Reinigen und Prüfen eigene Stationen. Beim Innenhochdruckumformen ist die Verbindung ein einziges Teil; Zwischenstationen entfallen.
In dieser Klasse gibt es günstige Importmaschinen, und über den Kauf entscheidet meist nicht der Preis, sondern die Stückzahl pro Stunde: Je kürzer die Taktzeit, desto niedriger die Kosten je Teil. Özkoç legt diese Presse auf Geschwindigkeit aus — der Wert der Taktzeit wird auf dieser Seite veröffentlicht und im Angebot je nach Teilegeometrie angegeben.
- Das Rohr geht in das Werkzeug, das Werkzeug schließt, das Innenvolumen wird mit Flüssigkeit unter Druck gesetzt
- Axialzylinder speisen von den Enden nach; der Innendruck wölbt den Abzweig auf
- Gleichgewicht von Druck und Nachspeisung: zu viel Druck reißt, zu viel Nachspeisung knickt
- Das Ergebnis ist einteilig und schweißnahtfrei — keine eigene Station für Schweißen, Reinigen und Dichtheitsprüfung
- Vergleichsmaßstab ist die Taktzeit: Die Stückzahl pro Stunde bestimmt die Kosten je Teil
Steifes Pressengestell, mit Schweißnahtvorbereitung gefügt
Kommen Form und Prägung nicht heraus, wird sofort der Werkzeugmacher beschuldigt. Meist liegt es nicht am Werkzeug: Das Pressengestell federt unter Last, und die beiden Werkzeughälften liegen nicht mehr sauber aufeinander. Auf der Käuferseite ist dieser Anteil des Gestells oft unbekannt, denn in keinem Katalog steht er.
ÖZKOÇ baut das Gestell in Schweißkonstruktion und fügt Traversen und Bleche dabei MIT VORBEREITETER SCHWEISSNAHT, also angefast. In der Branche fügen viele Firmen ohne Nahtvorbereitung; die Naht bleibt dann nur an der Oberfläche. Ist die Naht vorbereitet, greift sie in den Querschnitt, und das Gestell widersteht dem Federn unter Last.
Das gilt für jede Gestellbauart, ob Monoblock oder Säulengestell — es ist keine vom Pressentyp abhängige Option, sondern die Fertigungsdisziplin von ÖZKOÇ.
- Traversen und Stützbleche werden mit vorbereiteter Schweißnaht gefügt.
- Die Naht bleibt nicht an der Oberfläche, sie greift in den Querschnitt; das Gestell federt unter Last nicht.
- Ob Monoblock oder Säulengestell — dieselbe Disziplin gilt.