Automobilindustrie Pressen
10 Pressen
Ihre Serienstückzahl und Ihre Zieltaktzeit bestimmen die Baugröße der Presse. Kommen Sie mit Teilezeichnung, Werkstoff und Jahresstückzahl auf uns zu.
In dieser Branche gepresste Teile
Diese Abbildungen sind exemplarisch — sie zeigen die Form des Teils, es ist nicht genau das von uns gefertigte Teil. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
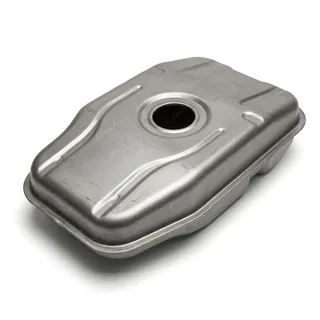 exemplarisch
Tankhalbschale 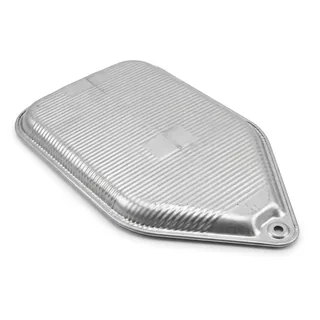 exemplarisch
Abgas-Hitzeschild 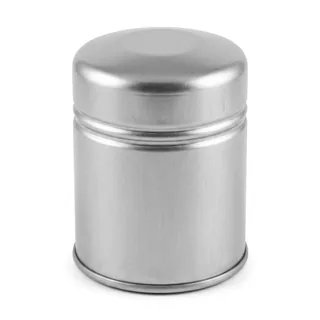 exemplarisch
Ölfiltergehäuse 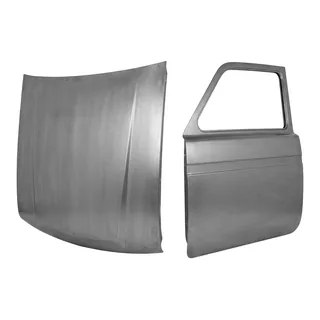 exemplarisch
Motorhaube und Seitentür 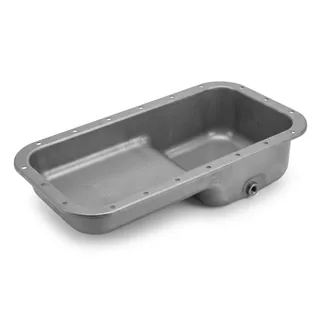 exemplarisch
Ölwanne 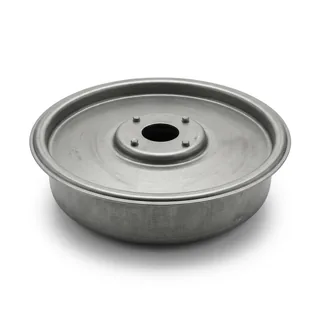 exemplarisch
Gehäuse für Bremsbälge  exemplarisch
Gehäuse für Lkw-Luftfederbälge  exemplarisch
1. Stufe — TiefziehenDas Blech gewinnt an Tiefe; die Radien sind groß, die Oberfläche ist glatt. Prägungen und Löcher gibt es noch nicht. 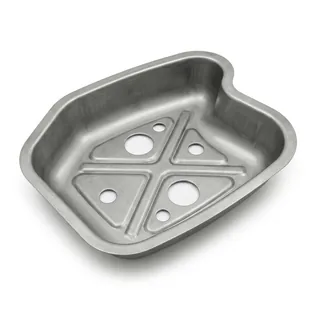 exemplarisch
2. Stufe — UmformpresseDasselbe Teil wird auf der Umformpresse fertiggestellt: Die Radien werden endgültig ausgeformt, Versteifungssicken und Montageöffnungen werden eingebracht. Innenblech-Formteil Dasselbe Teil wird auf zwei Pressen fertiggestellt — sehen Sie sich die Reihenfolge an. 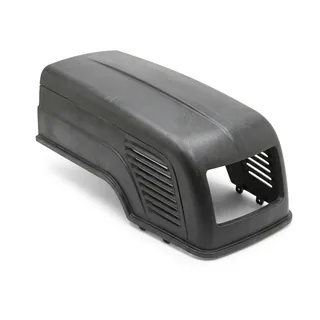 exemplarisch
Traktorhaube und -klappen 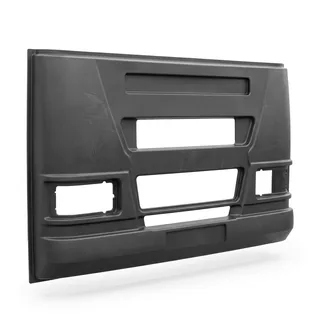 exemplarisch
Bus-Frontverkleidung  exemplarisch
Composite-Karosseriepaneel 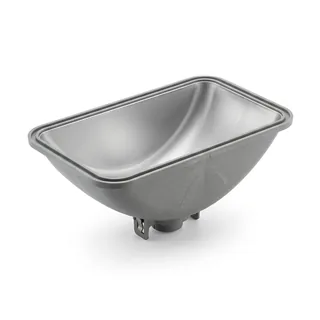 exemplarisch
Scheinwerfer- und Leuchtengehäuse 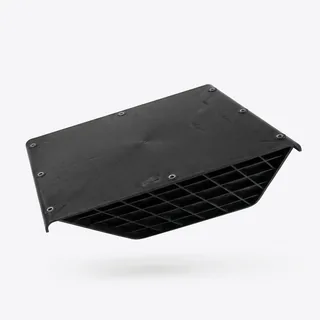 exemplarisch
Verripptes Composite-Strukturpaneel 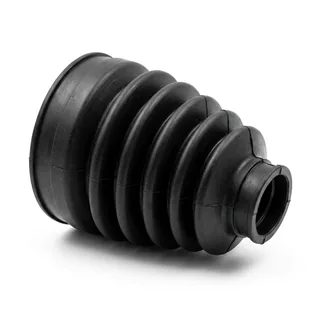 exemplarisch
Silikonbalg 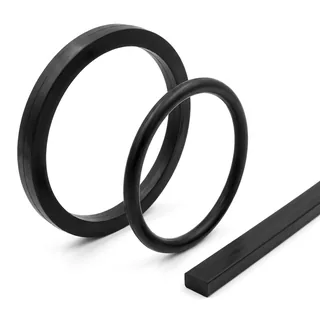 exemplarisch
Silikondichtung und Dichtelement 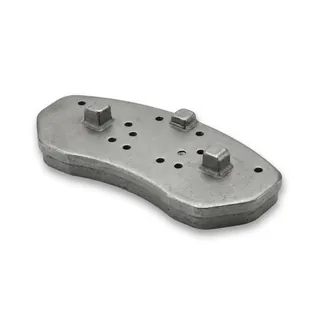 exemplarisch
Scheiben- und Trommelbremsbelag 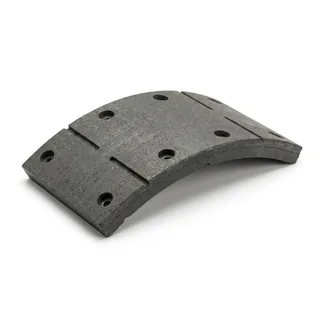 exemplarisch
Reibelement für den Schwerlasteinsatz 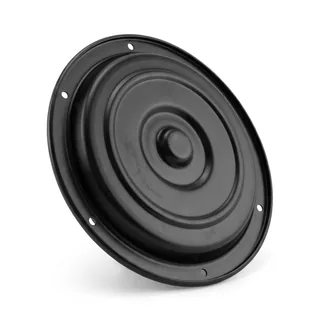 exemplarisch
Hupengehäuse 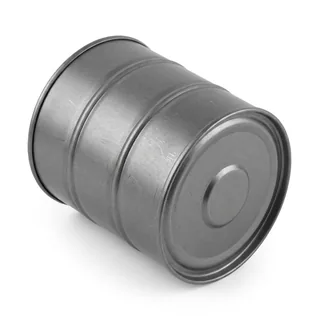 exemplarisch
Filtergehäuse 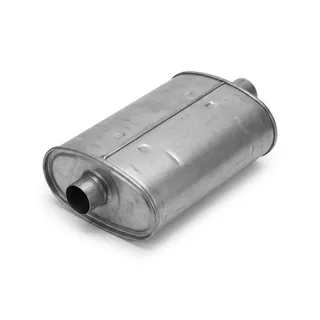 exemplarisch
Schalldämpfergehäuse  exemplarisch
Batteriegehäuse 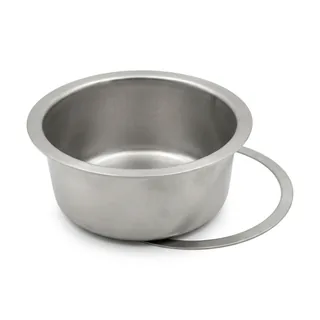 exemplarisch
Flanschbeschnitt am gezogenen Behälter 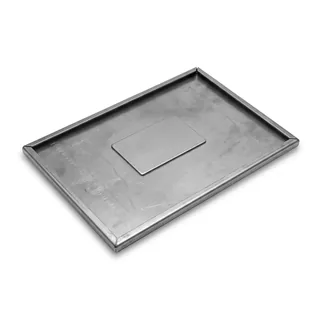 exemplarisch
Kantenbiegen und Montagefläche 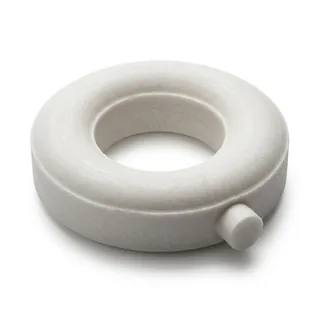 exemplarisch
Salzkern für den Kolbenkühlkanal  exemplarisch
Löslicher Salzkern  exemplarisch
Elastomerpuffer und Schwingungsdämpfer 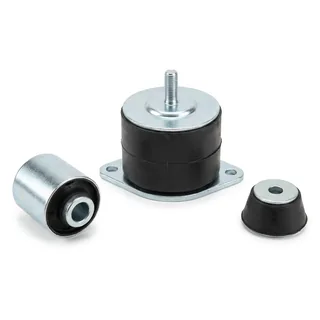 exemplarisch
Gummi-Metall-gebundene Dämpfer und Buchsen
In dieser Branche eingesetzte Pressen
 KALT
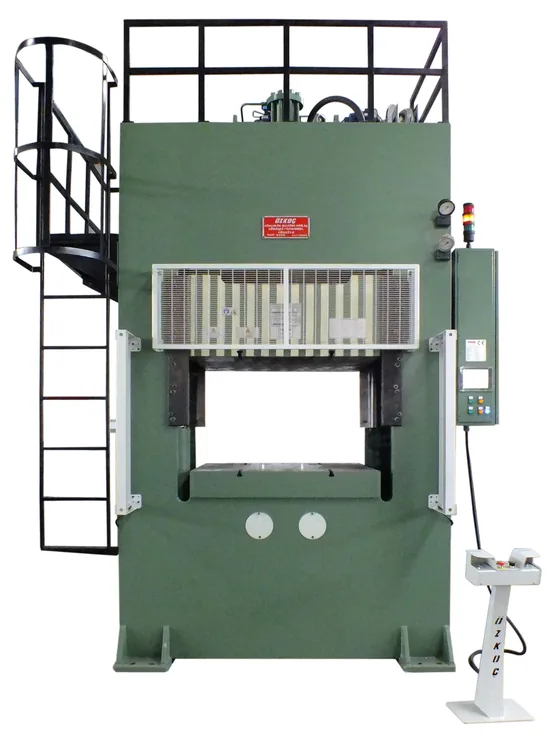
Tiefziehpresse
Tiefziehpresse — zieht die Blechplatine zu nahtlosen Behältern und Körpern; der Niederhalter verhindert die Faltenbildung, Niederhalterkraft und Ziehgeschwindigkeit werden unabhängig voneinander eingestellt.
- Tankhalbschalen
- Abgas-Hitzeschild
- Ölfiltergehäuse
 KALT
Hydraulische Umformpresse
Einfachwirkende hydraulische Umformpresse — ohne Niederhalter; für flaches Umformen, Biegen, Prägen und Kalibrieren. Die Kraft wird an jedem gewünschten Punkt des Hubes erreicht.
- Innenblech-Formteile
 WARM
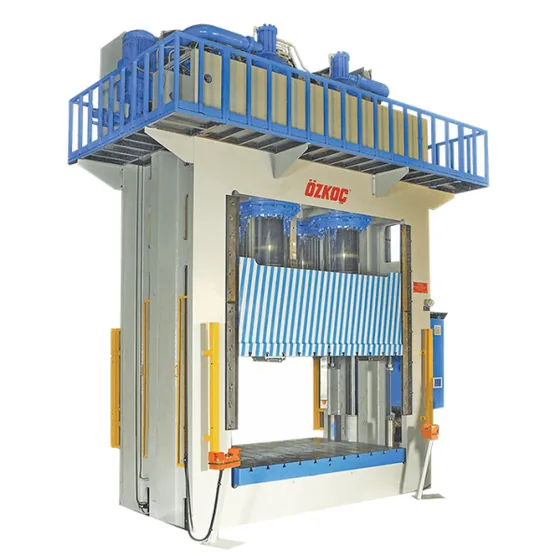
SMC- & BMC-Presse
Warmarbeitende hydraulische Presse, die glasfaserverstärkte Duroplastmassen — SMC als Matte, BMC als Masse — im beheizten Werkzeug unter Druck aushärtet und formt.
- Traktorhauben und -klappen
- Bus-Frontverkleidung
- Composite-Karosseriepaneele
 WARM
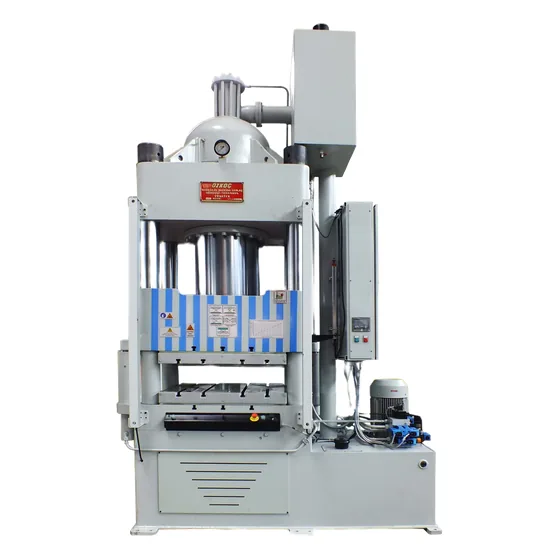
Silikon-Vulkanisierpresse
Warmarbeitende hydraulische Presse, die Festsilikon im beheizten Werkzeug unter Druck vulkanisiert und in das fertige Teil überführt.
- Silikondichtungen und -bälge
- Hitzebeständige Dichtelemente
 WARM
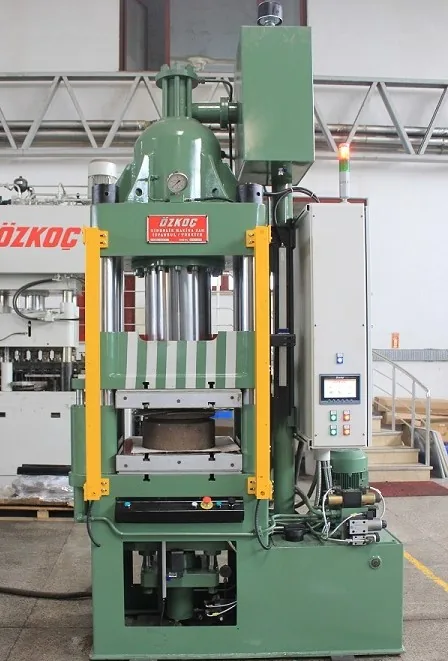
Bremsbelag-Aushärtepresse
Hydraulische Presse, die die harzbasierte Reibmischung des Bremsbelags im beheizten Werkzeug unter Druck aushärtet.
- Scheiben- und Trommelbremsbeläge
- Industriebremsbeläge
- Reibelemente
 TRANSFER
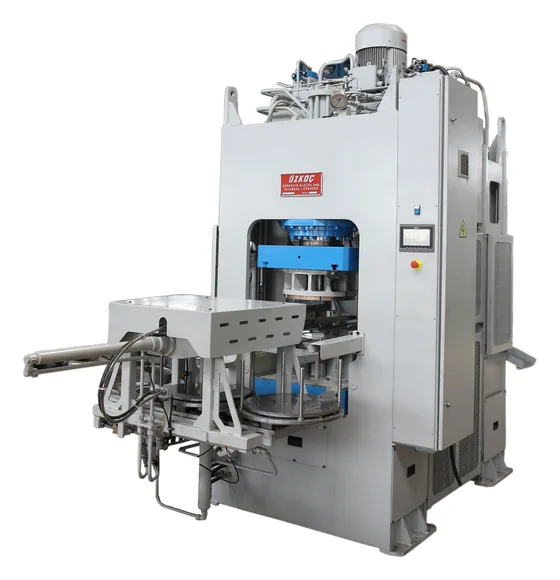
Hydraulische Transferpresse
Hydraulische Transferpresse, die alle Stufen eines mehrstufig geformten Teils in einer Maschine zusammenfasst — das Teil wird zwischen den Stationen automatisch transportiert, und mit jedem Pressenhub wird ein Produkt fertig.
- Horngehäuse
- Filtergehäuse
- Schalldämpfergehäuse
 WARM
Composite-Presse
Warmarbeitende hydraulische Presse, die technische Werkstoffe wie Prepreg, Organoblech, ballistische Composites und PEEK im Werkzeug mit geregeltem Heiz-Kühl-Zyklus konsolidiert.
- Strukturelle Composite-Verstärkungsteile
- Batteriegehäuse
- Unterfahrschutzpaneel
 KALT
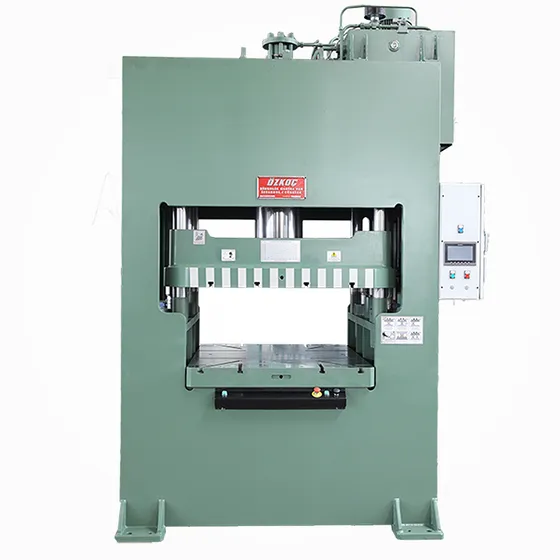
Hydraulische Schneidpresse
Hydraulische Schneidpresse, die den Stoß im Schneidmoment über Gegenhaltezylinder aufnimmt — ihre eigentliche Aufgabe ist das Schneiden; im selben Gestell werden auch Flanschbeschnitt und Biegen ausgeführt.
- Flanschbeschnitt am gezogenen Blechteil
- Kantenbiegen
- Vorbereiten der Montagefläche
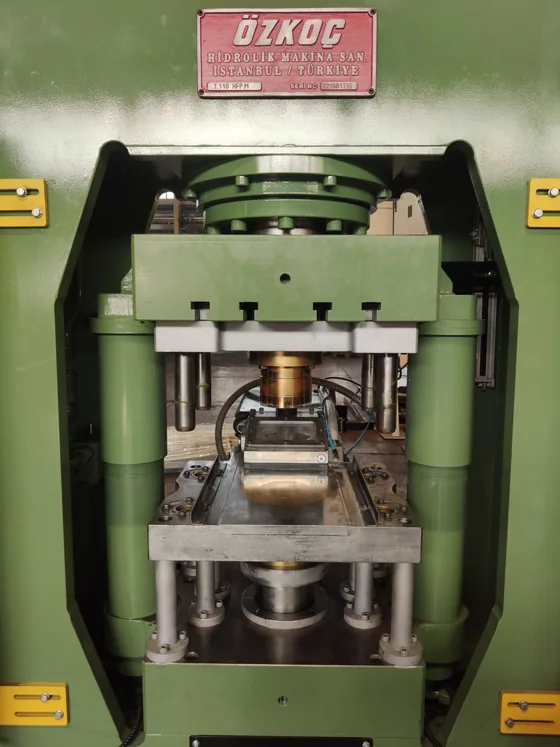 SONDER
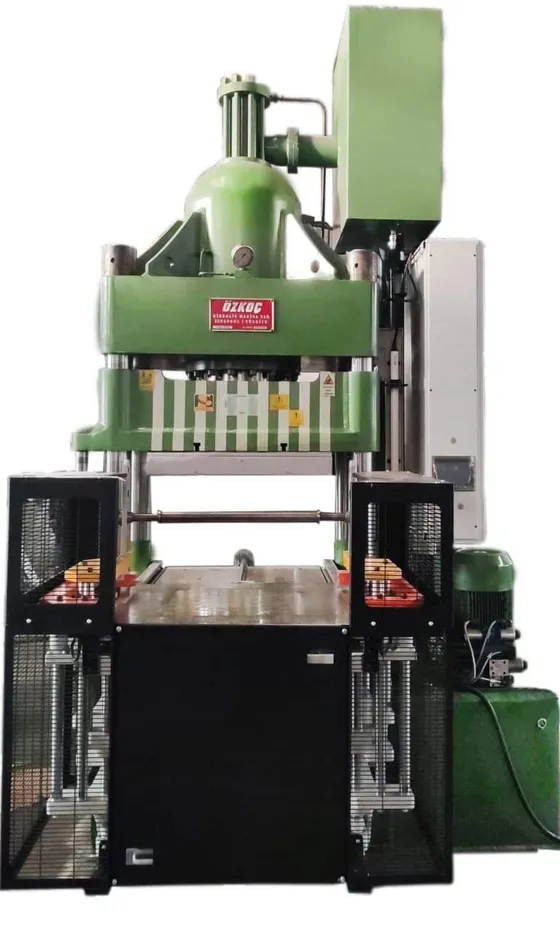
Pulverpresse (Powder Compacting)
Pulverpresse (Powder Compacting) — verdichtet trockene Pulver- und Granulatmischungen im Werkzeug zum Grünling vor dem Ofen; Salzkerne, Zirkonoxidblöcke und Glasmosaik werden in derselben Maschinenklasse gepresst.
- Salzkerne für Kolbenkühlkanäle
- Gusskerne mit komplexen Kanälen
 WARM
Gummi-Vulkanisierpresse
Hydraulische Presse, die die Gummimischung im beheizten Werkzeug unter Druck vulkanisiert; bei metallverstärkten Teilen entsteht die Bindung im selben Zyklus.
- Schwingungsdämpfer
- Gummi-Metall-gebundene Dämpfer und Buchsen
Worauf kommt es bei der Pressenwahl an?
Tiefziehpresse
- Geschwindigkeit und Ziehkissenkraft einstellbarUm die Faltenbildung unter Kontrolle zu halten, werden Ziehgeschwindigkeit und Gegenhaltekraft auf das Teil abgestimmt. Während das Blech in die Tiefe geht, staut sich am Rand Material; der Niederhalter hält es fest und beseitigt die Faltenbildung.
- Der Niederhalterdruck entscheidetIst der Druck zu niedrig, faltet das Blech; ist er zu hoch, stockt der Werkstofffluss und das Teil reißt. Das Fenster dazwischen ist schmal.
- Nahtlose Behälter und Körper, mehrstufiges Ziehen
Hydraulische Umformpresse
- Einfachwirkend · ohne NiederhalterEs gibt keine Gegenhaltekraft; die Form ist nicht tief, Faltenbildung tritt kaum oder gar nicht auf — ein Niederhalter wird nicht gebraucht.
- Flaches Umformen, Biegen, Prägen, KaltprägenSolange die Form flach bleibt, ist die Arbeit mit einem einzigen Wirkhub erledigt und eine Einstellung des Ziehkissens erübrigt sich.
- Entscheidend ist, dass das Gestell nicht federtFedert das Gestell, kommt die Prägung nicht vollständig heraus; der Fehler wird dann dem Werkzeug angelastet.
- Standardabmessungen und -presskräfte
SMC- & BMC-Presse
- Glasfaserverstärkte DuroplastmatteSMC kommt als Matte, BMC als Masse; beide härten unter Wärme und Druck aus und nehmen dabei ihre Form an.
- Die Taktzeit entscheidetSobald das Material in die Form gelangt, kann es kristallisieren; schließt die Presse nicht schnell, verdirbt das Teil, bevor es gefüllt ist.
- Standardgestell für asymmetrische LastenDie meisten Produkte sind nicht symmetrisch; die Standardauslegung deckt die meisten davon ohne Sonderkonstruktion ab.
- Stößel-ParallelhaltungVier Gegenhaltepunkte führen den Stößel parallel nach unten; Dickenunterschiede in den Ecken und Materialverbrauch sinken.
Silikon-Vulkanisierpresse
- Arbeit mit FestsilikonSie ist die Maschine für die Fertigung aus der Masse; eingespritztes Flüssigsilikon ist ein anderer Weg.
- Dieselbe Warmpressen-Familie wie die Melamin- und die Gummipresse
Bremsbelag-Aushärtepresse
- EntgasungszyklusBeim Aushärten entsteht Gas; wird es nicht abgeführt, bläht das Teil auf und die Reibfläche bleibt porös.
- Zonenweise FormheizungEin Temperaturunterschied in der Form verschiebt den Reibwert von Teil zu Teil.
- Gestellbauarten von oben wirkend, von unten wirkend und mehretagig
Hydraulische Transferpresse
- Mit jedem Pressenhub ein fertiges TeilAlle Stufen werden im selben Zyklus gepresst; das Teil wird zwischen den Stationen automatisch weitergegeben.
- Keine Presse, kein Mann, kein Werkzeug je StufeEine Maschine fasst die auf einzelne Pressen verteilte Arbeit zusammen; Zwischentransport und Zwischenlager entfallen.
- Nicht nur Presse, sondern AutomationAuch der zwischen den Stufen erforderliche Beschnitt sowie Schneiden und Lochen laufen auf derselben Linie.
- Mit Blechschneid- oder Ronden-Zuführung, Belade- und Transfereinheiten
Composite-Presse
- Composite ist ein weiter BegriffKevlar, Glas- und Kohlefaser, ballistische Composites und neue Werkstoffe wie PEEK stehen unter demselben Dach.
- Heizen und Kühlen zusammenThermalöl, elektrische Beheizung, Kühlung mit Wasser oder Luft; der Zyklus wird nach dem Rezept des Werkstoffs aufgebaut.
- Die Faserrichtung bleibt erhaltenDas Halbzeug fließt nicht in der Form, es konsolidiert an Ort und Stelle; die berechnete Festigkeit bleibt im Teil.
- Über das Rezept geführter Zyklus aus Druck, Temperatur und Zeit
Hydraulische Schneidpresse
- Der eigentliche Zweck ist das SchneidenIn derselben Presse wird auch gebogen und der Flansch beschnitten; ausgelegt ist die Maschine jedoch für das Schneiden.
- Den Stoß übernehmen die Gegenhaltezylinder, nicht das GestellAm Ende des Schnitts treten die Gegenhaltezylinder ein und nehmen den plötzlichen Lastabfall auf.
- Die kompakte Alternative zur ExzenterpresseBei hoher Presskraft wird das Gestell der Exzenterpresse groß und teuer; die hydraulische Presse leistet dasselbe kleiner.
- Längere Werkzeugstandzeit, saubere SchnittkanteDie Gegenhaltezylinder unterstützen auch die Parallelität, der Schlag geht nicht in das Werkzeug.
Pulverpresse (Powder Compacting)
- Trockenes Pulver, im Werkzeug verdichtetDas Pulver füllt die Werkzeuggravur und verhakt sich unter Druck; das Teil kommt in transportfähiger Festigkeit heraus.
- Gleiche Dichte an jedem PunktEin Dichteunterschied verändert die Schwindung im Ofen örtlich; daraus entstehen Verzug und Risse.
- Stufenweiser Druck, rampenförmige EntlastungWird die eingeschlossene Luft nicht abgeführt, entstehen Aufwölbungen; fällt der Druck plötzlich ab, reißt der Grünling.
- Dasselbe Prinzip, andere AutomationSalzkern, Zirkonoxidblock und Glasmosaik sind dieselbe Verdichtung; anders sind Werkzeug und Zuführung.
Gummi-Vulkanisierpresse
- Vulkanisation unter DruckDer Werkstoff, der als Masse in die Form geht, verlässt sie als elastisches Teil.
- Metall und Gummi zusammenDie Metallverstärkung wird in die Form gelegt, der Gummi härtet darauf aus; die Bindung verlangt keine eigene Station.
- Arbeiten mit großflächigen Platten, Lagern und Profilen