Hydraulische Umformpresse
- Einfachwirkend · ohne NiederhalterEs gibt keine Gegenhaltekraft; die Form ist nicht tief, Faltenbildung tritt kaum oder gar nicht auf — ein Niederhalter wird nicht gebraucht.
- Flaches Umformen, Biegen, Prägen, KaltprägenSolange die Form flach bleibt, ist die Arbeit mit einem einzigen Wirkhub erledigt und eine Einstellung des Ziehkissens erübrigt sich.
- Entscheidend ist, dass das Gestell nicht federtFedert das Gestell, kommt die Prägung nicht vollständig heraus; der Fehler wird dann dem Werkzeug angelastet.
- Standardabmessungen und -presskräfte
Was ist eine Hydraulische Umformpresse?
Die Umformpresse gibt Blech- und Metallteilen im Werkzeug mit einem einzigen Wirkhub ihre Form: Biegen, Prägen, Umformen, Kaltprägen. Eine Gegenhaltekraft gibt es nicht; weil die Form flach ist, faltet das Blech am Rand nicht und ein Niederhalter wird nicht gebraucht.
Die Nennkraft wird an jedem gewünschten Punkt des Hubes erreicht; Geschwindigkeit und Haltepunkt werden auf die Aufgabe eingestellt. Nennen wir auch die Grenze: Tiefes Ziehen, das einen Niederhalter verlangt, ist nicht die Aufgabe dieser Presse — dieses Teil gehört auf die Tiefziehpresse.
Ist diese Presse die richtige für Sie?
Geeignet
- Flaches Umformen, Prägen, Biegen und Kaltprägen
- Richten und Kalibrieren
- Geprägte Flächen, die die Werkzeugform eins zu eins abbilden sollen
- Teile ohne Faltenrisiko, die keine Gegenhaltekraft verlangen
- Wenn Ihr Teil tief ist oder der Rand faltet: Tiefziehpresse
- Wenn Kantenbeschnitt und Flanschbeschnitt erforderlich sind: Hydraulische Schneidpresse
- Wenn Sie ein Massivteil kalt prägen wollen: Prägepresse
Kochgeschirr — in dieser Branche typischerweise gefertigte Teile
Diese Abbildungen sind exemplarisch — sie zeigen die Form des Teils, es ist nicht genau das von uns gefertigte Teil. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
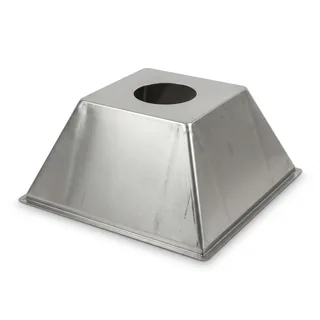 exemplarisch
Dunstabzugshauben-Körper
Automobilindustrie — in dieser Branche typischerweise gefertigte Teile
 exemplarisch
1. Stufe — TiefziehenDas Blech gewinnt an Tiefe; die Radien sind groß, die Oberfläche ist glatt. Prägungen und Löcher gibt es noch nicht. 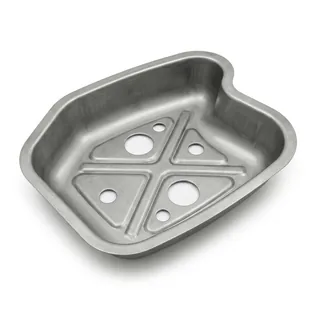 exemplarisch
2. Stufe — UmformpresseDasselbe Teil wird auf der Umformpresse fertiggestellt: Die Radien werden endgültig ausgeformt, Versteifungssicken und Montageöffnungen werden eingebracht. Innenblech-Formteil Dasselbe Teil wird auf zwei Pressen fertiggestellt — sehen Sie sich die Reihenfolge an.
Metallverarbeitung — in dieser Branche typischerweise gefertigte Teile
 exemplarisch
Umform- und Kalibrierteil aus gefedertem Werkzeug  exemplarisch
Teilefolge aus einem Mehrfachwerkzeug  exemplarisch
Prägen von Plaketten und Emblemen
Diese Presse im Einsatz
Beim Antippen des Vorschaubilds wird das Video auf dieser Seite geöffnet. Vorher geht keine einzige Anfrage an YouTube.
Hydraulische Umformpresse & OZKOC | Hydraulic Forming Press
HYDRAULISCHE UMFORMPRESSE MIT VOLLAUTOMATISCHER PLATINENBE- UND -ENTLADUNG
Für alle, die es genauer wissen wollen
Bei der Umformpresse entscheidet nicht die Presskraft, sondern dass das Gestell nicht federt
In der Umformpresse kommt die Arbeit von oben und ist mit einem Wirkhub erledigt: Das Blech wird an die Werkzeugfläche gedrückt, Biegen und Prägen werden im selben Hub abgeschlossen. Da es keine Gegenhaltekraft gibt, entfallen Niederhalter, Ziehkissenzylinder und Druckbolzen. Die Maschine wird einfacher, der Zyklus kürzer, das Werkzeug schlichter — doch diese Schlichtheit zahlt sich nur so lange aus, wie die Form flach bleibt.
Der eigentliche Faktor ist das Gestell. Beim Umformen kommen Prägungen häufig nicht vollständig heraus, und der Anwender gibt sofort dem Werkzeugmacher die Schuld. Dabei ist das Werkzeug richtig; es ist die Presse, die federt. Öffnet sich das Gestell unter Last, verlieren Ober- und Unterwerkzeug ihre Parallelität: An einem Ende füllt sich die Prägung, am anderen bleibt sie leer. Deshalb ist die Bedeutung des Gestells den Einkäufern oft nicht bewusst — nach der Presskraft wird gefragt, nach der Steifigkeit nicht.
ÖZKOÇ fertigt das Pressengestell in Schweißkonstruktion und bereitet beim Verbinden der Traversen mit den Blechen die Schweißnaht vor: Die Kanten werden angefast. In der Branche sind Gestelle, die ohne Schweißnahtvorbereitung zusammengefügt wurden, weit verbreitet; der Unterschied zeigt sich nicht am ersten Tag, sondern wenn Sie das Werkzeug wechseln und auf die volle Presskraft gehen. Sonderaufgaben, die einen Werkzeugkern, eine Belade- oder eine Auswerfeinrichtung verlangen, werden gesondert projektiert; an diesem Punkt ist die Maschine keine Standard-Umformpresse mehr.
- Ein Zylinder, ein Wirkhub — kein Niederhalter, kein Ziehkissen.
- Kommt die Prägung nicht heraus, prüfen Sie nicht zuerst das Werkzeug, sondern das Federn des Gestells.
- Öffnet sich das Gestell, geht die Werkzeugparallelität verloren; die Prägung füllt sich an einem Ende und bleibt am anderen aus.
- Aufgaben mit Werkzeugkern, Belade- oder Auswerfeinrichtung werden gesondert projektiert.
Steifes Pressengestell, mit Schweißnahtvorbereitung gefügt
Kommen Form und Prägung nicht heraus, wird sofort der Werkzeugmacher beschuldigt. Meist liegt es nicht am Werkzeug: Das Pressengestell federt unter Last, und die beiden Werkzeughälften liegen nicht mehr sauber aufeinander. Auf der Käuferseite ist dieser Anteil des Gestells oft unbekannt, denn in keinem Katalog steht er.
ÖZKOÇ baut das Gestell in Schweißkonstruktion und fügt Traversen und Bleche dabei MIT VORBEREITETER SCHWEISSNAHT, also angefast. In der Branche fügen viele Firmen ohne Nahtvorbereitung; die Naht bleibt dann nur an der Oberfläche. Ist die Naht vorbereitet, greift sie in den Querschnitt, und das Gestell widersteht dem Federn unter Last.
Das gilt für jede Gestellbauart, ob Monoblock oder Säulengestell — es ist keine vom Pressentyp abhängige Option, sondern die Fertigungsdisziplin von ÖZKOÇ.
- Traversen und Stützbleche werden mit vorbereiteter Schweißnaht gefügt.
- Die Naht bleibt nicht an der Oberfläche, sie greift in den Querschnitt; das Gestell federt unter Last nicht.
- Ob Monoblock oder Säulengestell — dieselbe Disziplin gilt.