SMC- & BMC-Presse
- Glasfaserverstärkte DuroplastmatteSMC kommt als Matte, BMC als Masse; beide härten unter Wärme und Druck aus und nehmen dabei ihre Form an.
- Die Taktzeit entscheidetSobald das Material in die Form gelangt, kann es kristallisieren; schließt die Presse nicht schnell, verdirbt das Teil, bevor es gefüllt ist.
- Standardgestell für asymmetrische LastenDie meisten Produkte sind nicht symmetrisch; die Standardauslegung deckt die meisten davon ohne Sonderkonstruktion ab.
- Stößel-ParallelhaltungVier Gegenhaltepunkte führen den Stößel parallel nach unten; Dickenunterschiede in den Ecken und Materialverbrauch sinken.
Was ist eine SMC- & BMC-Presse?
Die SMC- & BMC-Presse formt glasfaserverstärkte Duroplastmassen, indem sie sie im beheizten Werkzeug unter Druck aushärtet. Traktorhauben und -klappen, die komplette Frontverkleidung eines Busses und große Elektroschränke für den Außenbereich sind die Aufgabe dieser Presse.
Entscheidend ist die Taktzeit: Sobald das Material in die Form gelangt, kann es kristallisieren; schließt die Presse nicht schnell, verdirbt das Teil. Bei großen und asymmetrischen Teilen senkt das parallele Absenken des Stößels zur Aufspannplatte den Dickenunterschied und damit den Materialverbrauch. Ein ausgehärtetes Duroplast lässt sich nicht wieder einschmelzen; Melaminprodukte sind nicht die Aufgabe dieser Presse.
Ist diese Presse die richtige für Sie?
Geeignet
- Formpressen von glasfaserverstärkten SMC-Matten und BMC-Massen
- Großflächige, nicht symmetrische Paneele und Deckel
- Große Elektrogehäuse für den Außenbereich
- Für WC-Sitze und Melamin-Tafelgeschirr: Melaminpresse
- Wenn Sie Prepreg / Organoblech mit Endlosfasern verpressen: Composite-Presse
Automobilindustrie — in dieser Branche typischerweise gefertigte Teile
Diese Abbildungen sind exemplarisch — sie zeigen die Form des Teils, es ist nicht genau das von uns gefertigte Teil. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
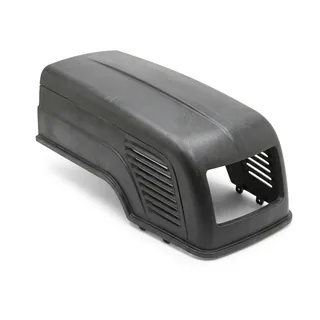 exemplarisch
Traktorhaube und -klappen 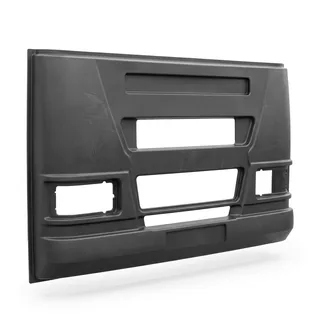 exemplarisch
Bus-Frontverkleidung  exemplarisch
Composite-Karosseriepaneel 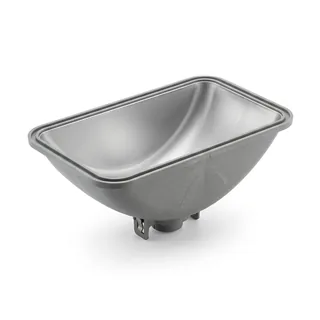 exemplarisch
Scheinwerfer- und Leuchtengehäuse 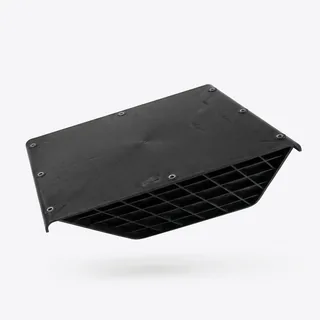 exemplarisch
Verripptes Composite-Strukturpaneel
Verteidigungsindustrie — in dieser Branche typischerweise gefertigte Teile
 exemplarisch
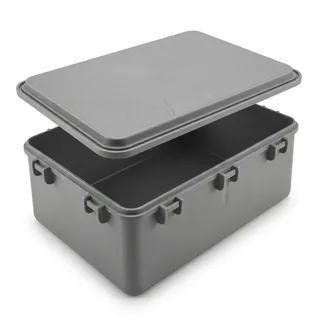
Composite-Gehäusekasten und Deckel  exemplarisch
Verripptes Composite-Strukturpaneel
Elektro & Energie — in dieser Branche typischerweise gefertigte Teile
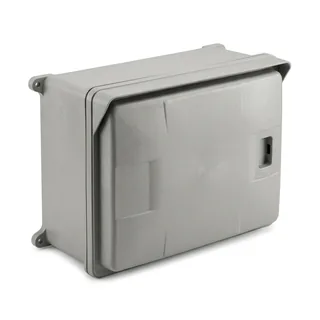 exemplarisch
Elektrogehäuse für den Außenbereich 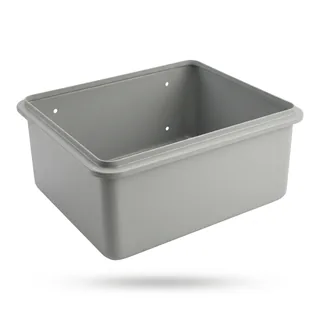 exemplarisch
Schaltschrankkörper und Isolator 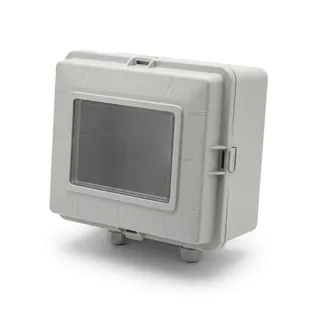 exemplarisch
Zählerkasten 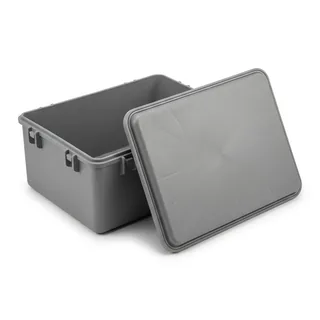 exemplarisch
Composite-Gehäusekasten und Deckel
Diese Presse im Einsatz
Beim Antippen des Vorschaubilds wird das Video auf dieser Seite geöffnet. Vorher geht keine einzige Anfrage an YouTube.
Özkoç - Hydraulische Composite-Presse
Für alle, die es genauer wissen wollen
Wie sie arbeitet: Aushärtung, Taktzeit und Stößelparallelität
SMC ist eine glasfaserverstärkte Duroplastmatte; BMC ist dieselbe Chemie als Masse. Beide werden in die beheizte Form gelegt, die Presse schließt, das Material fließt unter Druck und härtet aus. Ein ausgehärtetes Duroplast kehrt nicht zurück — deshalb lässt der Zyklus kein Einschmelzen und keinen zweiten Versuch zu; es geht darum, es beim ersten Mal richtig zu machen.
Die Taktzeit ist deshalb kein Komfort, sondern eine Qualitätsbedingung. Sobald das Material in die Form gelangt, kann es zu kristallisieren beginnen; schließt die Presse nicht schnell genug, verdirbt das Teil, bevor es gefüllt ist. ÖZKOÇ legt diese Presse auf schnelles Schließen aus.
Der zweite Punkt ist die Asymmetrie. Die meisten mit dieser Presse gefertigten Teile sind geometrisch nicht symmetrisch: Traktorhaube, Bus-Frontverkleidung, großer Elektroschrank. Ein asymmetrisches Teil erzeugt in der Form eine asymmetrische Last; legt sich der Stößel zu einer Seite, entsteht zwischen der einen und der anderen Ecke des Teils ein Dickenunterschied. Bei extremer Asymmetrie ist eine Sonderkonstruktion nötig, doch die eigene Standardauslegung von ÖZKOÇ hat sich für viele asymmetrische Anwendungen auch ohne Sonderlösung als geeignet erwiesen.
Bei großflächigen Teilen greift die von ÖZKOÇ selbst konstruierte Stößel-Parallelhaltung: grob gesagt vier Gegenhaltesysteme, die den Stößel parallel zur unteren Platte absenken. Für den Einkäufer bedeutet das Folgendes:
- Der Dickenunterschied von einer Ecke des Teils zur anderen wird minimal
- Es wird Material gespart; niemand legt sicherheitshalber zusätzliches Material zu
- Weil das Material homogen ist, kommt die Festigkeit so heraus, wie sie gefordert ist
- Zusätzliche Wärme und zusätzliches Material werden nicht verbraucht
Steifes Pressengestell, mit Schweißnahtvorbereitung gefügt
Kommen Form und Prägung nicht heraus, wird sofort der Werkzeugmacher beschuldigt. Meist liegt es nicht am Werkzeug: Das Pressengestell federt unter Last, und die beiden Werkzeughälften liegen nicht mehr sauber aufeinander. Auf der Käuferseite ist dieser Anteil des Gestells oft unbekannt, denn in keinem Katalog steht er.
ÖZKOÇ baut das Gestell in Schweißkonstruktion und fügt Traversen und Bleche dabei MIT VORBEREITETER SCHWEISSNAHT, also angefast. In der Branche fügen viele Firmen ohne Nahtvorbereitung; die Naht bleibt dann nur an der Oberfläche. Ist die Naht vorbereitet, greift sie in den Querschnitt, und das Gestell widersteht dem Federn unter Last.
Das gilt für jede Gestellbauart, ob Monoblock oder Säulengestell — es ist keine vom Pressentyp abhängige Option, sondern die Fertigungsdisziplin von ÖZKOÇ.
- Traversen und Stützbleche werden mit vorbereiteter Schweißnaht gefügt.
- Die Naht bleibt nicht an der Oberfläche, sie greift in den Querschnitt; das Gestell federt unter Last nicht.
- Ob Monoblock oder Säulengestell — dieselbe Disziplin gilt.
Stößel-Parallelhaltung
Bei breiten und asymmetrischen Teilen sitzt die Last auf einer Ecke des Stößels; der Stößel geht leicht geneigt nach unten, und eine Ecke des Teils wird dicker als die andere. Die Folge: überschüssiger Werkstoff, ungleichmäßige Festigkeit, unnötige Wärme und Zykluszeit.
In der von ÖZKOÇ selbst entwickelten Stößel-Parallelhaltung führen vier Gegenhaltezylinder den Stößel parallel zur unteren Platte nach unten. Der Dickenunterschied zwischen den Ecken wird kleinstmöglich; das spart Werkstoff, und die Gleichmäßigkeit des Teils hält die Festigkeit dort, wo sie gefordert ist.
Dieselbe Anordnung arbeitet auch beim Schneiden: Im Augenblick des Durchbruchs nehmen die Gegenhaltezylinder den Stoß auf, halten die Parallelität und verlängern die Standzeit des Schneidwerkzeugs.
- Vier Gegenhaltezylinder führen den Stößel parallel zur unteren Platte nach unten.
- Bei breiten und asymmetrischen Teilen wird der Dickenunterschied zwischen den Ecken kleinstmöglich.
- Werkstoffersparnis + gleichmäßige Festigkeit.
- Beim Schneiden nimmt sie den Stoß auf und verlängert die Werkzeugstandzeit.