Medizintechnik Pressen
2 Pressen
Oberfläche und Wiederholgenauigkeit stehen im Vordergrund; teilen Sie uns Werkstoff und Toleranzerwartung von Anfang an mit.
In dieser Branche gepresste Teile
Diese Abbildungen sind exemplarisch — sie zeigen die Form des Teils, es ist nicht genau das von uns gefertigte Teil. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
 exemplarisch
Rechteckige Edelstahlschale mit Deckel  exemplarisch
Zirkonoxidblock  exemplarisch
Zirkonoxid-Ronde  exemplarisch
Technisches Keramikbauteil und Grünling
In dieser Branche eingesetzte Pressen
 KALT
Tiefziehpresse
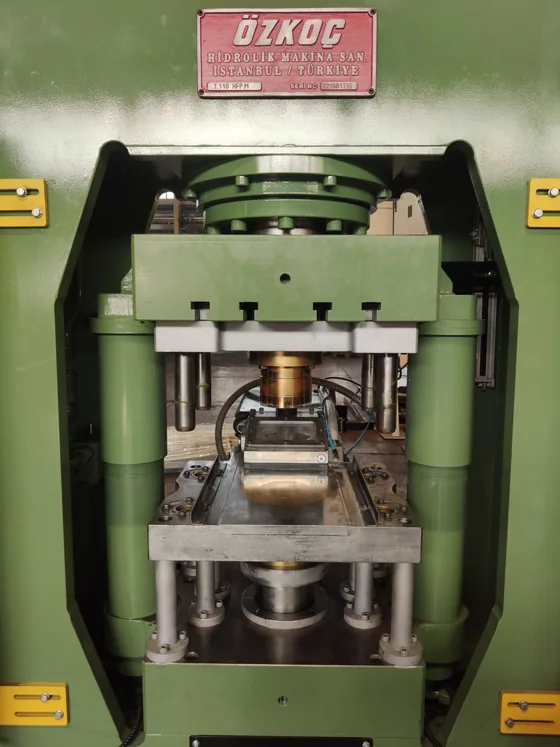
Tiefziehpresse — zieht die Blechplatine zu nahtlosen Behältern und Körpern; der Niederhalter verhindert die Faltenbildung, Niederhalterkraft und Ziehgeschwindigkeit werden unabhängig voneinander eingestellt.
- Chirurgieschalen und -tabletts aus Edelstahl
- Sterilisationsbehälter
- Gehäuse für Medizingeräte
 SONDER
Pulverpresse (Powder Compacting)
Pulverpresse (Powder Compacting) — verdichtet trockene Pulver- und Granulatmischungen im Werkzeug zum Grünling vor dem Ofen; Salzkerne, Zirkonoxidblöcke und Glasmosaik werden in derselben Maschinenklasse gepresst.
- Zirkonoxidblöcke für die Zahnmedizin
- Zirkonoxid-Rohlinge zum Fräsen auf der CAD/CAM-Maschine
- Grünlinge aus technischer Keramik
Worauf kommt es bei der Pressenwahl an?
Tiefziehpresse
- Geschwindigkeit und Ziehkissenkraft einstellbarUm die Faltenbildung unter Kontrolle zu halten, werden Ziehgeschwindigkeit und Gegenhaltekraft auf das Teil abgestimmt. Während das Blech in die Tiefe geht, staut sich am Rand Material; der Niederhalter hält es fest und beseitigt die Faltenbildung.
- Der Niederhalterdruck entscheidetIst der Druck zu niedrig, faltet das Blech; ist er zu hoch, stockt der Werkstofffluss und das Teil reißt. Das Fenster dazwischen ist schmal.
- Nahtlose Behälter und Körper, mehrstufiges Ziehen
Pulverpresse (Powder Compacting)
- Trockenes Pulver, im Werkzeug verdichtetDas Pulver füllt die Werkzeuggravur und verhakt sich unter Druck; das Teil kommt in transportfähiger Festigkeit heraus.
- Gleiche Dichte an jedem PunktEin Dichteunterschied verändert die Schwindung im Ofen örtlich; daraus entstehen Verzug und Risse.
- Stufenweiser Druck, rampenförmige EntlastungWird die eingeschlossene Luft nicht abgeführt, entstehen Aufwölbungen; fällt der Druck plötzlich ab, reißt der Grünling.
- Dasselbe Prinzip, andere AutomationSalzkern, Zirkonoxidblock und Glasmosaik sind dieselbe Verdichtung; anders sind Werkzeug und Zuführung.