Hydraulische Gießpresse
- Sie arbeitet mit offenem WerkzeugIm Aluminium bleiben keine Lufteinschlüsse zurück.
- Halbe Presskraft gegenüber dem DruckgussDas flüssige Metall muss nicht durch enge Kanäle gedrückt werden; auch der Werkzeug- und Platzbedarf halbiert sich.
- Ausschuss von rund 1 %Beim Druckguss liegt die Ausschussquote derselben Arbeit in der Größenordnung von mehreren zehn Prozent.
- Eigenentwicklung von Özkoç
Was ist eine Hydraulische Gießpresse?
Die Gießpresse gießt flüssiges Aluminium in ein offenes Werkzeug und formt es mit der Presskraft. Für Teile mit geeigneter Geometrie ist sie die Alternative zur Aluminium-Druckgussmaschine: einfacheres Werkzeug, geringerer Presskraft- und Platzbedarf. Es ist eine Presse aus eigener Entwicklung von Özkoç.
Sie ist keine Maschine, die den Austrieb oder den Anguss eines gegossenen Teils abtrennt; sie fertigt das Teil unmittelbar aus dem flüssigen Metall. Blech formt sie ebenfalls nicht um — Blecharbeiten sind das Feld der Tiefzieh- und der Umformpresse.
Ist diese Presse die richtige für Sie?
Geeignet
- Direkte Teilefertigung aus flüssigem Aluminium
- Aluminiumkörper, die anschließend mit Teflon beschichtet oder lackiert werden
- Geometrien, die zum offenen Werkzeug passen — Küchengeräte, Griffe, Körper
- Wenn Sie Austrieb oder Anguss eines Gussteils abtrennen: Hydraulische Schneidpresse
- Wenn Ihr Teil aus Blech gezogen wird: Tiefziehpresse
- Für flaches Umformen und Prägen: Hydraulische Umformpresse
Kochgeschirr — in dieser Branche typischerweise gefertigte Teile
Diese Teile sind echte, auf ÖZKOÇ-Pressen gepresste Musterteile. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
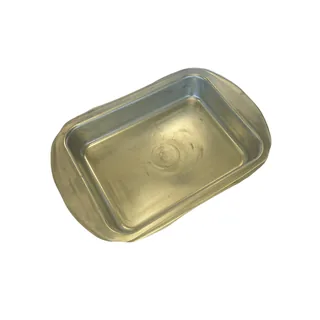
Im offenen Werkzeug verpresster Aluminium-Gusskörper
Metallverarbeitung — in dieser Branche typischerweise gefertigte Teile
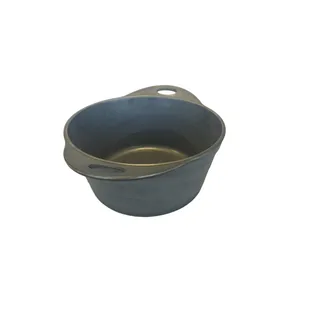
Im offenen Werkzeug verpresster Aluminium-Gusskörper
Für alle, die es genauer wissen wollen
Wie sie arbeitet — und warum statt Druckguss diese Presse?
Das flüssige Aluminium wird in das offen stehende Werkzeug gegeben. Die Presse fährt herunter und verteilt das Metall in der Werkzeuggravur. Das Werkzeug ist kein geschlossener Hohlraum; das Metall wird nicht mit Gewalt durch enge Kanäle gedrückt, sondern breitet sich durch Schwerkraft und Presskraft aus. Der gesamte Charakter dieser Presse folgt aus diesem einen Unterschied.
Der klassische Weg für dasselbe Teil ist die Aluminium-Druckgussmaschine. Der Vergleich von Cem Bey lautet so: Die Druckgussmaschine verlangt die doppelte Presskraft, beansprucht deutlich mehr Grundfläche, verdoppelt die Kosten des Werkzeugs und verdoppelt auch ihren eigenen Preis. Der Grund für die zusätzliche Presskraft ist mechanisch — flüssiges Metall durch enge Kanäle zu drücken, ist für sich genommen ein Energieposten.
Der zweite Posten ist der Anguss. Beim Druckguss muss das in den Kanälen erstarrte Aluminium vom eigentlichen Produkt getrennt und anschließend wieder eingeschmolzen werden. Das Aluminium wird zurückgewonnen, die aufgewendete Schmelzenergie jedoch nicht.
Auf der Qualitätsseite ist der Unterschied noch deutlicher. Während die Ausschussquote beim Druckguss in der Größenordnung von mehreren zehn Prozent liegt, bleibt sie bei dieser Presse in der Größenordnung von einem Prozent. Der Grund ist wieder das offene Werkzeug: Im Aluminium wird keine Luft eingeschlossen. Bleiben keine Lufteinschlüsse zurück, wird auch die später aufgebrachte Lackierung oder Teflonbeschichtung nicht beeinträchtigt — bei beschichtetem Kochgeschirr kommt es genau darauf an.
Diese Maschine ist für Teile mit geeigneter Geometrie die Alternative zur Aluminium-Druckgussmaschine. Sie ist vollständig eine Entwicklung von Özkoç und stellt die einfache Bedienung in den Vordergrund.
- Offenes Werkzeug: Das Metall wird nicht durch enge Kanäle gedrückt, es schließt sich keine Luft ein
- Gegenüber dem Druckguss halbe Presskraft, halbe Werkzeugkosten, weniger Stellfläche
- Ausschuss: beim Druckguss mehrere zehn Prozent, bei dieser Presse in der Größenordnung von einem Prozent
- Kein Anguss — kein überschüssiges Aluminium, das abgetrennt und wieder eingeschmolzen werden muss
- Beschichtungsverträglichkeit: Die einschlussfreie Oberfläche beeinträchtigt weder Lack noch Teflon
Steifes Pressengestell, mit Schweißnahtvorbereitung gefügt
Kommen Form und Prägung nicht heraus, wird sofort der Werkzeugmacher beschuldigt. Meist liegt es nicht am Werkzeug: Das Pressengestell federt unter Last, und die beiden Werkzeughälften liegen nicht mehr sauber aufeinander. Auf der Käuferseite ist dieser Anteil des Gestells oft unbekannt, denn in keinem Katalog steht er.
ÖZKOÇ baut das Gestell in Schweißkonstruktion und fügt Traversen und Bleche dabei MIT VORBEREITETER SCHWEISSNAHT, also angefast. In der Branche fügen viele Firmen ohne Nahtvorbereitung; die Naht bleibt dann nur an der Oberfläche. Ist die Naht vorbereitet, greift sie in den Querschnitt, und das Gestell widersteht dem Federn unter Last.
Das gilt für jede Gestellbauart, ob Monoblock oder Säulengestell — es ist keine vom Pressentyp abhängige Option, sondern die Fertigungsdisziplin von ÖZKOÇ.
- Traversen und Stützbleche werden mit vorbereiteter Schweißnaht gefügt.
- Die Naht bleibt nicht an der Oberfläche, sie greift in den Querschnitt; das Gestell federt unter Last nicht.
- Ob Monoblock oder Säulengestell — dieselbe Disziplin gilt.