Presse hydraulique de fonderie
- Elle travaille en moule ouvertAucune bulle d’air ne reste emprisonnée dans l’aluminium.
- La moitié du tonnage de l’injectionIl n’est pas nécessaire de pousser le métal en fusion dans des canaux étroits ; le besoin en moule et en surface au sol est lui aussi divisé par deux.
- Environ 1 % de rebutPour le même travail, le taux de rebut en injection de métal se compte en dizaines de pour cent.
- Une conception développée par Özkoç
Qu’est-ce qu’une Presse hydraulique de fonderie ?
La presse de fonderie verse l’aluminium en fusion dans un moule ouvert et le met en forme par l’effort de la presse. Pour les pièces de géométrie adaptée, elle est l’alternative à la machine à injection d’aluminium : moule plus simple, tonnage et encombrement moindres. C’est une presse développée par Özkoç.
Ce n’est pas une machine destinée à couper la bavure ou la carotte d’une pièce sortie de fonderie ; elle produit la pièce directement à partir du métal liquide. Elle ne met pas non plus la tôle en forme — les travaux de tôle relèvent des presses d’emboutissage profond et de formage.
Cette presse vous convient-elle ?
Adaptée
- Production de pièces directement à partir d’aluminium en fusion
- Corps en aluminium destinés à être ensuite revêtus de téflon ou peints
- Géométries compatibles avec un moule ouvert — ustensile de cuisine, poignée, corps
- Si vous devez couper la bavure ou la carotte d’une pièce de fonderie: Presse hydraulique de découpe
- Si votre pièce doit être emboutie à partir de tôle: Presse d’emboutissage profond
- Pour les travaux de formage peu profond et de gaufrage: Presse hydraulique de formage
Articles culinaires — pièces typiquement produites dans ce secteur
Ces pièces sont de véritables échantillons pressés sur des presses ÖZKOÇ. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce
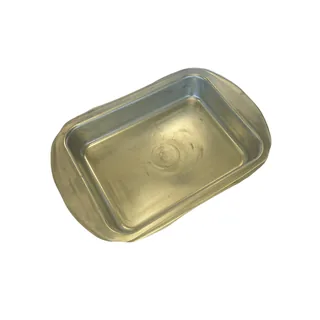
Corps en aluminium coulé pressé en moule ouvert
Travail des métaux — pièces typiquement produites dans ce secteur
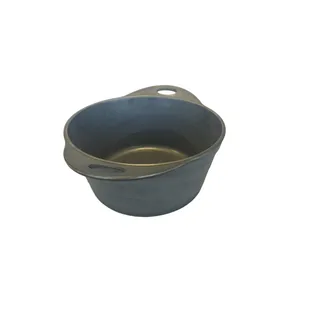
Corps en aluminium coulé pressé en moule ouvert
Pour aller plus loin
Comment ça fonctionne — et pourquoi celle-ci plutôt que l’injection de métal ?
L’aluminium en fusion est versé dans le moule resté ouvert. La presse descend et étale le métal dans l’empreinte. Le moule n’est pas une cavité fermée ; le métal n’est pas poussé de force dans des canaux étroits, il s’étale sous l’effet de la gravité et de l’effort de la presse. Tout le caractère de cette presse découle de cette seule différence.
La voie classique pour la même pièce est la presse à injection d’aluminium. La comparaison de M. Cem est la suivante : la machine à injection demande le double du tonnage pour ce travail, occupe une surface au sol bien plus importante, son moule coûte le double de celui-ci et son prix double également. La raison de ce tonnage supplémentaire est mécanique — pousser du métal en fusion dans des canaux très étroits est en soi un poste d’énergie.
Le deuxième poste est la carotte. En injection, l’aluminium figé dans les canaux doit être coupé et séparé du produit, puis refondu. Cet aluminium est récupéré, mais l’énergie de fusion dépensée, elle, ne revient pas.
Du côté de la qualité, l’écart est encore plus net. Alors que le taux de rebut se compte en dizaines de pour cent en injection, il reste de l’ordre de 1 % sur cette presse. La raison en est là encore le moule ouvert : aucune bulle d’air n’est emprisonnée dans l’aluminium. En l’absence de bulles, la peinture ou le revêtement téflon appliqués ensuite ne se dégradent pas — c’est exactement ce qui est déterminant pour les ustensiles de cuisine revêtus.
Pour les pièces de géométrie adaptée, cette machine est l’alternative à la machine à injection d’aluminium. Il s’agit d’une conception entièrement développée par Özkoç, qui met la simplicité d’exploitation au premier plan.
- Moule ouvert : le métal n’est pas poussé dans des canaux étroits, aucune bulle d’air n’est emprisonnée
- Par rapport à l’injection : moitié moins de tonnage, moitié moins de coût de moule, moins d’encombrement au sol
- Rebut : des dizaines de pour cent en injection, de l’ordre de 1 % sur cette presse
- Pas de carotte — pas d’aluminium excédentaire à couper puis à refondre
- Compatibilité avec les revêtements : une surface sans bulles n’altère ni la peinture ni le téflon
Bâti rigide assemblé avec préparation des bords de soudure
Lorsque la forme et le gaufrage ne sortent pas, c’est l’outilleur que l’on accuse aussitôt. La cause n’est pourtant que rarement la matrice : le bâti de la presse fléchit sous charge et les deux moitiés de la matrice ne s’ajustent pas parfaitement. Cette part imputable au bâti reste le plus souvent inconnue de l’acheteur, parce qu’elle ne figure dans aucun catalogue.
Lorsque ÖZKOÇ construit le bâti en construction mécanosoudée, les traverses et les tôles sont assemblées AVEC PRÉPARATION DES BORDS DE SOUDURE. Beaucoup d’entreprises du secteur assemblent sans chanfreiner ; le cordon reste alors en surface. Une fois les bords chanfreinés, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tous les types de bâti, monobloc comme à colonnes — ce n’est pas une option liée au type de presse, mais la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation des bords de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.