Presse de cuisson de garnitures de frein
- Cycle de dégazageDes gaz se forment pendant la cuisson ; s’ils ne sont pas évacués, la pièce cloque et la surface de friction reste poreuse.
- Chauffage du moule par zonesUn écart de température dans le moule fait dériver le coefficient de frottement d’une pièce à l’autre.
- Configurations de bâti à effet supérieur, à effet inférieur et à plateaux multiples
Qu’est-ce qu’une Presse de cuisson de garnitures de frein ?
La presse de cuisson de garnitures de frein cuit sous pression, dans un moule chauffé, le mélange de friction d’une garniture — résine, fibres, charges. La température du moule, la durée de maintien en pression et les étapes de dégazage déterminent la densité de la pièce et la stabilité du coefficient de frottement.
Pendant la cuisson, un dégagement gazeux se produit dans la résine ; si ces gaz ne sont pas évacués, la pièce cloque et la surface de friction reste poreuse.
Cette presse vous convient-elle ?
Adaptée
- Cuisson en moule d’un mélange de friction composé de résine, de fibres et de charges
- Garnitures de frein à disque et à tambour, éléments de friction industriels
- Mélanges à base phénolique et bakélite exigeant un dégazage
- Obtention d’un même coefficient de frottement en moule multi-empreintes
- Si votre mélange est à base de caoutchouc: Presse de vulcanisation du caoutchouc
- Si vous pressez des plaques structurelles renforcées de fibres: Presse pour composites
Automobile — pièces typiquement produites dans ce secteur
Ces images sont fournies à titre illustratif — elles montrent la forme de la pièce, ce ne sont pas exactement les pièces que nous produisons. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce
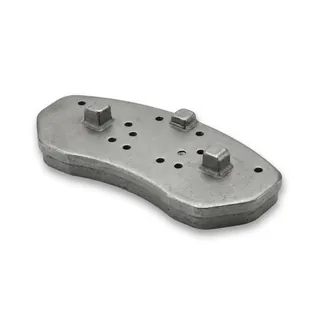 illustratif
Garniture de frein à disque et à tambour 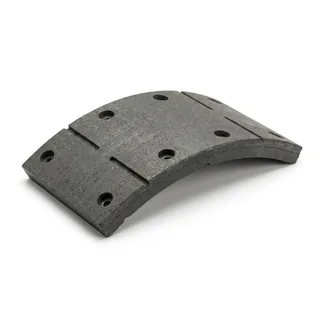 illustratif
Élément de friction pour service intensif
Construction & bâtiment — pièces typiquement produites dans ce secteur
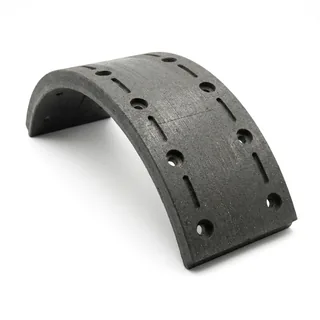 illustratif
Élément de friction pour service intensif
Pour aller plus loin
Ce qui décide sur une presse à garnitures : la chaleur, la durée et l’évacuation des gaz
La garniture n’est pas une pièce mise en forme comme de la tôle, mais un mélange cuit dans un moule. Le mélange, composé de résine, de fibres et de charges, est versé dans le moule et maintenu sous pression entre des plateaux chauffants ; la résine durcit et établit la structure liante qui tient la pièce ensemble.
Pendant la cuisson, un dégagement gazeux se produit dans la résine. Si ces gaz ne sont pas évacués du moule, la pièce cloque de l’intérieur, la surface de friction reste poreuse et la garniture n’atteint pas le coefficient de frottement attendu au freinage. Les étapes de dégazage — de courtes respirations du coulisseau à intervalles rapprochés — font donc partie de la recette ; ce n’est pas un ornement.
L’obtention d’un coefficient de frottement identique d’une pièce à l’autre dépend de l’uniformité de la température en tout point de la surface du moule. Le chauffage par zones et le retour des thermocouples maintiennent le moule à une température unique ; en moule multi-empreintes, la rigidité du bâti garantit que chaque empreinte reçoit la même pression.
ÖZKOÇ ne produit pas les presses à garnitures en un seul type : les configurations à effet supérieur, à effet inférieur et à plateaux multiples sont retenues selon la structure du moule. La même famille de bâtis sert également aux autres travaux de presse à chaud, comme le caoutchouc et la mélamine ; ce qui change, ce sont le moule, le nombre de zones de chauffage et la recette.
- Plateaux chauffants, contrôle par thermocouples zone par zone
- Étapes de dégazage (respiration) définies dans la recette
- Vitesse de fermeture et durée de maintien en pression réglables séparément
- Configurations de bâti à effet supérieur, à effet inférieur et à plateaux multiples
- Enregistrement de la température de cuisson et des données de cycle (en option)
Bâti rigide assemblé avec préparation des bords de soudure
Lorsque la forme et le gaufrage ne sortent pas, c’est l’outilleur que l’on accuse aussitôt. La cause n’est pourtant que rarement la matrice : le bâti de la presse fléchit sous charge et les deux moitiés de la matrice ne s’ajustent pas parfaitement. Cette part imputable au bâti reste le plus souvent inconnue de l’acheteur, parce qu’elle ne figure dans aucun catalogue.
Lorsque ÖZKOÇ construit le bâti en construction mécanosoudée, les traverses et les tôles sont assemblées AVEC PRÉPARATION DES BORDS DE SOUDURE. Beaucoup d’entreprises du secteur assemblent sans chanfreiner ; le cordon reste alors en surface. Une fois les bords chanfreinés, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tous les types de bâti, monobloc comme à colonnes — ce n’est pas une option liée au type de presse, mais la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation des bords de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.
Système de parallélisme du coulisseau
Sur les pièces larges et asymétriques, la charge se reporte sur un angle du coulisseau ; celui-ci descend en s’inclinant légèrement et un angle de la pièce sort plus épais que l’autre. Résultat : excès de matière, résistance irrégulière, chaleur et cycle inutiles.
Dans le système de parallélisme du coulisseau conçu par ÖZKOÇ, quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure. L’écart d’épaisseur entre les angles est réduit au minimum ; la matière est économisée et l’homogénéité de la pièce maintient la résistance là où elle est attendue.
Le même dispositif fonctionne aussi en découpe : à l’instant où le cisaillement se produit, les vérins de contre-pression absorbent le choc, préservent le parallélisme et allongent la durée de vie de la matrice de découpe.
- Quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure.
- Sur une pièce large et asymétrique, l’écart d’épaisseur entre les angles est réduit au minimum.
- Économie de matière + résistance homogène.
- En découpe, il absorbe le choc et allonge la durée de vie de la matrice.