Travail des métaux presses
9 presses
L’épaisseur, l’effort de découpe ou de formage et la taille du lot. S’il existe une pièce échantillon, c’est la voie la plus rapide.
Les pièces pressées dans ce secteur
Certaines d’entre elles sont de véritables échantillons pressés sur des presses ÖZKOÇ ; celles qui portent la mention illustratif montrent uniquement la forme de la pièce. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce
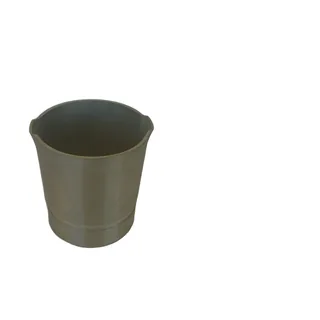
Corps de récipient ouvert embouti profond  illustratif
Série d’emboutissage en plusieurs passes 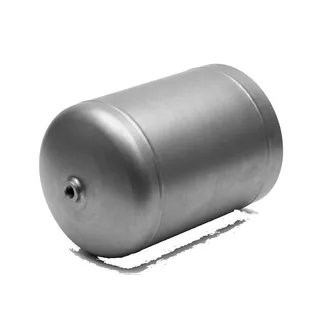 illustratif
Corps de réservoir de compresseur 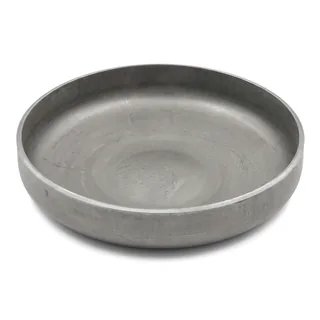 illustratif
Fond bombé de réservoir 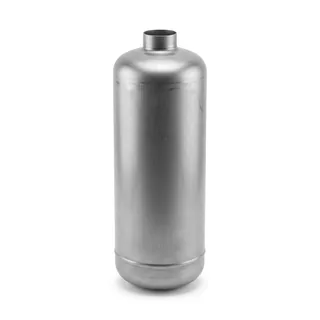 illustratif
Corps d’extincteur 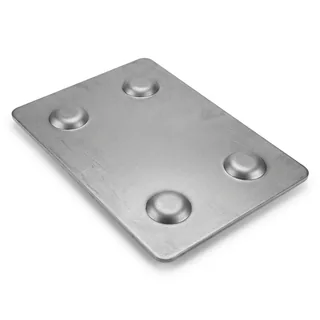 illustratif
Pièce formée et calibrée avec matrice à ressorts 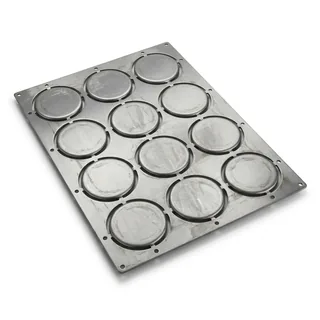 illustratif
Série de pièces issues d’une matrice multi-empreintes  illustratif
Gaufrage d’écusson et d’emblème 
Raccord en T et coude de tube sans soudure 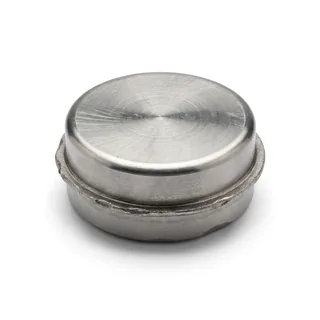 illustratif
Frappe à froid d’une pièce en acier massif  illustratif
Impression de motifs et de marquages en surface 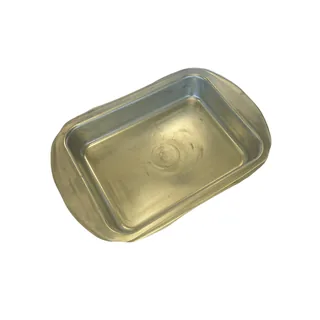
Corps en aluminium coulé pressé en moule ouvert 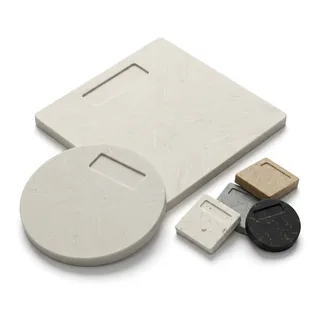 illustratif
Éprouvette de laboratoire et pièce de présérie 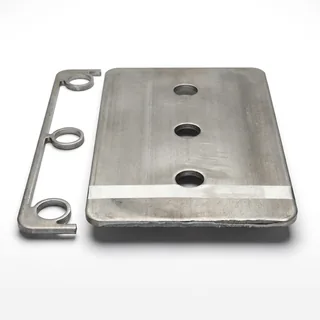 illustratif
Pièce en tôle découpée et squelette de découpe 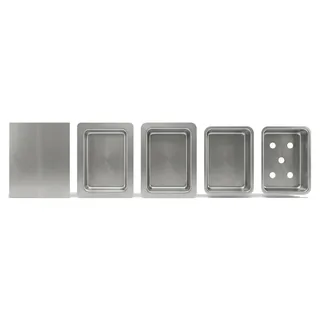 illustratif
Série de postes sur ligne transfert 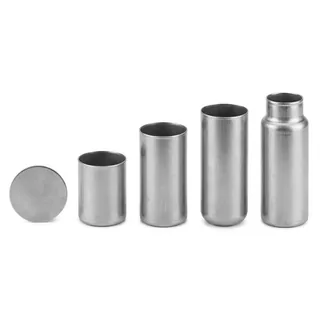 illustratif
Passes d’emboutissage d’une douille cylindrique 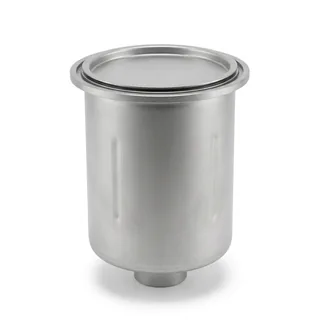 illustratif
Boîtier de protection cylindrique 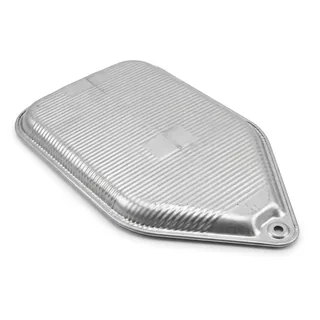 illustratif
Écran thermique d’échappement  illustratif
Noyau de sel soluble
Les presses utilisées dans ce secteur
 FROID
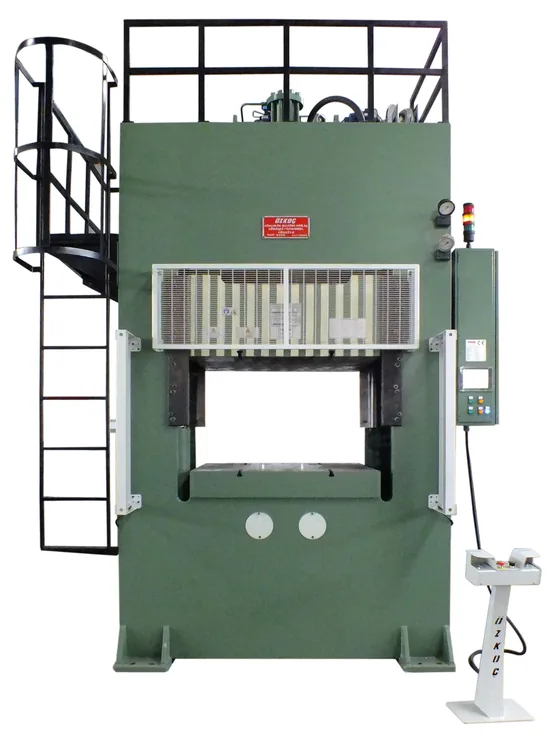
Presse d’emboutissage profond
Presse d’emboutissage profond — elle emboutit la tôle en récipients et corps sans soudure ; le serre-flan empêche le plissement, l’effort de la plaque serre-flan et la vitesse d’emboutissage se règlent indépendamment.
- Formes de récipients profonds
- Corps cylindriques
- Pièces en tôle embouties en plusieurs passes
 FROID
Presse hydraulique de formage
Presse hydraulique de formage à simple effet — sans serre-flan ; pour le formage peu profond, le pliage, le gaufrage et le calibrage. L’effort est obtenu en tout point de la course.
- Formage avec matrice à ressorts
- Planage et calibrage
- Travaux en matrice multi-empreintes
 FROID
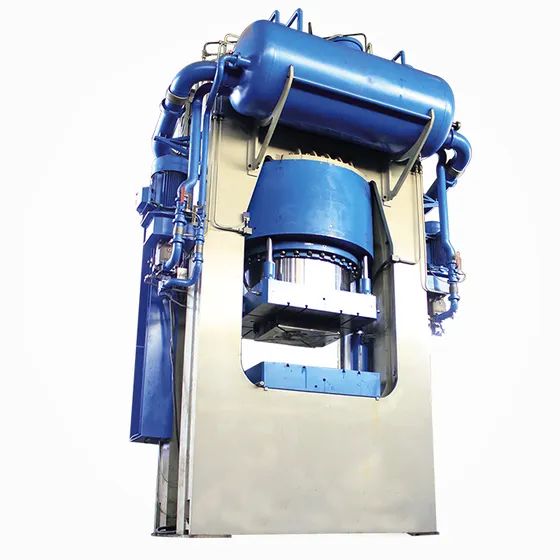
Presse d’hydroformage (presse à tés)
Presse d’hydroformage (presse à tés) — presse hydraulique qui met en forme des raccords en T sans soudure ni couture en appliquant une pression de fluide à l’intérieur du tube.
- Formage de tés (piquages) sans soudure
- Pièces creuses à paroi mince
 FROID
Presse de frappe à froid
Presse de frappe à froid — écrouissage et calibrage sans enlèvement de copeaux par frappe à froid ; bâti rigide à haut tonnage, application de l’effort contrôlée et sans à-coups.
- Frappe à froid de pièces massives en acier
- Impression de motifs et de marquages en surface
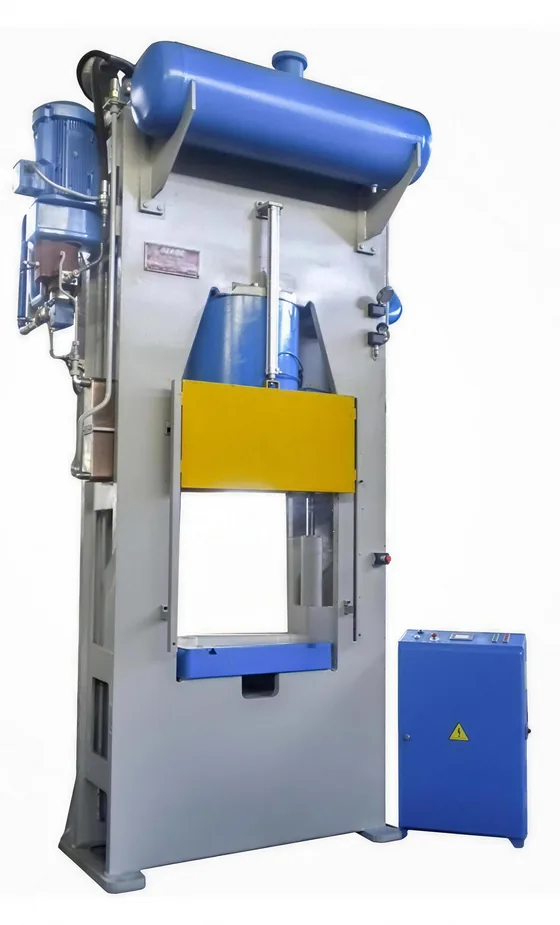 SPÉCIAL
Presse hydraulique de fonderie
Presse hydraulique de fonderie développée par Özkoç, qui transforme l’aluminium en fusion en pièce par pressage dans un moule ouvert — l’alternative à faible tonnage et à faible taux de rebut à l’injection d’aluminium.
- Pièces en aluminium coulé pressées en moule ouvert
 CHAUD
Presse de laboratoire
La presse de laboratoire ne réalise pas d’essais — elle produit l’éprouvette à essayer ; en enregistrant à quelle température, sous quelle pression et pendant quelle durée la meilleure pièce a été obtenue, elle fournit la recette de la production en série.
- Essais de matrice et de recette
- Travaux de R&D en petites séries
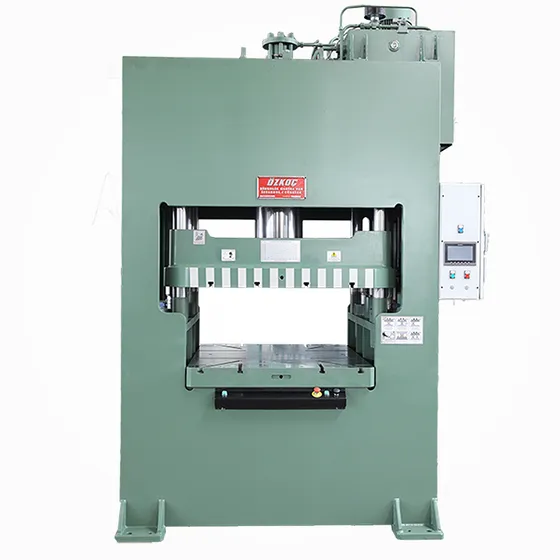 FROID
Presse hydraulique de découpe
Presse hydraulique de découpe qui absorbe le choc de la coupe par des vérins de contre-pression — son travail principal est la découpe ; le détourage de collerette et le pliage se font aussi sur le même bâti.
- Découpe de tôle épaisse
- Pièces en tôle DKP et en inox
- Travaux de découpe en petites séries
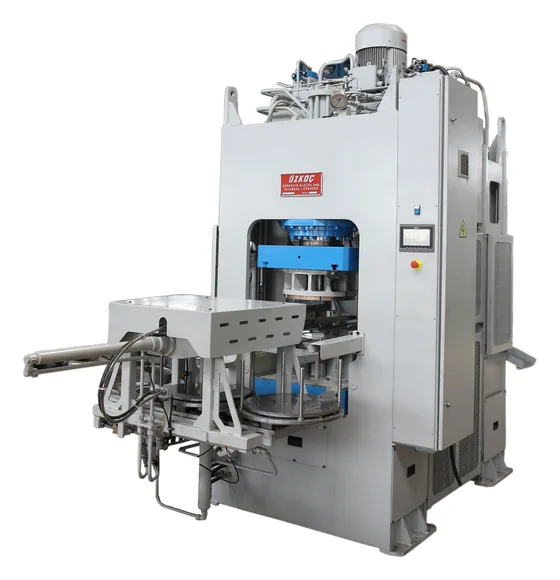 TRANSFERT
Presse hydraulique transfert
Presse hydraulique transfert qui rassemble sur une seule machine toutes les étapes d’une pièce formée en plusieurs passes — la pièce est transportée automatiquement d’un poste à l’autre et un produit fini sort à chaque coup de presse.
- Production de pièces en tôle sur postes multiples
- Passes d’emboutissage de douilles cylindriques
- Corps d’extincteur
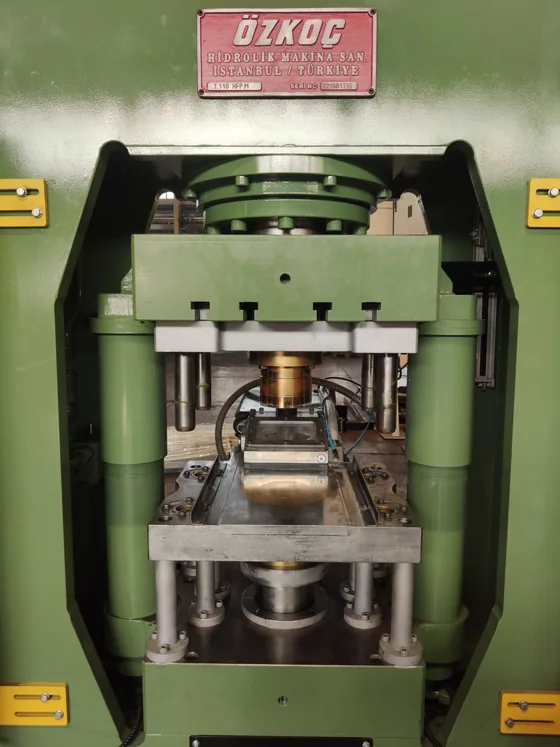 SPÉCIAL
Presse de compactage de poudre (Powder Compacting)
Presse de compactage de poudre (powder compacting) — elle comprime dans une matrice un mélange sec de poudres et de granulés et le transforme en pièce crue avant four ; noyaux de sel, blocs de zircone et mosaïque de verre sont pressés dans la même classe de machine.
- Noyau soluble pour pièces de fonderie creuses
- Noyaux pour ligne de fonderie en série
Que regarder pour choisir une presse ?
Presse d’emboutissage profond
- Vitesse et effort de serre-flan réglablesPour maîtriser le plissement, la vitesse d’emboutissage et l’effort de contre-pression se règlent selon la pièce. Lorsque la tôle prend de la profondeur, la matière s’accumule sur le bord ; le serre-flan la retient et supprime le plissement.
- La pression de la plaque serre-flan est déterminanteSi la pression est trop faible, la tôle se plisse ; si elle est trop forte, l’écoulement se bloque et la pièce se déchire ; la marge est étroite.
- Récipients et corps sans soudure, emboutissage en plusieurs passes
Presse hydraulique de formage
- Simple effet · sans serre-flanPas de contre-pression ; la forme n’est pas profonde, le plissement est faible ou nul — le serre-flan est inutile.
- Formage peu profond, pliage, gaufrage, frappe à froidTant que la profondeur de la forme reste faible, le travail se termine en un seul effet et aucun réglage de coussin n’est nécessaire.
- La rigidité du bâti est déterminanteSi le bâti fléchit, le gaufrage ne sort pas complet ; le défaut est imputé à la matrice.
- Dimensions et tonnages standard
Presse d’hydroformage (presse à tés)
- Un tube entre, un té sortElle n’assemble pas des pièces séparées ; à partir d’un seul tube, elle sort le raccord fini en un seul cycle.
- Raccord sans soudure ni coutureLe cordon de soudure est le point faible en étanchéité et en fatigue ; ici, il n’y a aucune zone d’assemblage.
- Pilotage conjoint avec l’alimentation axialeLa pression interne et l’alimentation par les extrémités se règlent ensemble ; l’amincissement de la paroi reste maîtrisé.
- Temps de cycle courtFace aux équivalents bon marché, c’est la production horaire qui détermine la décision d’achat.
Presse de frappe à froid
- Écrouissage par frappe à froidLa structure des grains se resserre, la limite d’élasticité augmente ; la pièce sort plus résistante.
- Bâti rigide à haut tonnageUn bâti qui fléchit fait perdre la cote et fatigue la matrice.
- Transitions d’effort sans à-coupsL’approche, la frappe et la décompression s’enchaînent en douceur grâce au distributeur proportionnel ; il n’y a pas de choc.
Presse hydraulique de fonderie
- Elle travaille en moule ouvertAucune bulle d’air ne reste emprisonnée dans l’aluminium.
- La moitié du tonnage de l’injectionIl n’est pas nécessaire de pousser le métal en fusion dans des canaux étroits ; le besoin en moule et en surface au sol est lui aussi divisé par deux.
- Environ 1 % de rebutPour le même travail, le taux de rebut en injection de métal se compte en dizaines de pour cent.
- Une conception développée par Özkoç
Presse de laboratoire
- Elle n’essaie pas, elle produit l’éprouvetteCe n’est pas un appareil d’essai ; elle presse dans des conditions maîtrisées la pièce qui sera essayée.
- Elle enregistre le procédé et fournit la recetteCombien de degrés, quelle pression, quelle durée — quel procédé a donné la meilleure pièce se lit dans les données.
- Contrôle précis de la température et du refroidissementPour les composites, des solutions de refroidissement par air, par air et eau ou par huile thermique sont intégrées à la machine.
- Enregistrement horodaté avec automate Siemens S7-1200 et SCADA
Presse hydraulique de découpe
- L’objectif premier est la découpeLe pliage et le détourage de collerette se font aussi sur cette presse ; mais la machine est conçue pour découper.
- Le choc est encaissé par les vérins de contre-pression, pas par le bâtiEn fin de coupe, les vérins de contre-pression entrent en action et absorbent la chute brutale de charge.
- L’alternative compacte à la presse à excentriqueÀ haut tonnage, le bâti d’une presse à excentrique grossit et coûte cher ; l’hydraulique fait le même travail dans un encombrement plus réduit.
- La matrice dure plus longtemps, le bord sort netLes vérins de contre-pression contribuent aussi au parallélisme et le choc n’est pas transmis à la matrice.
Presse hydraulique transfert
- Une pièce finie à chaque coup de presseToutes les étapes sont pressées dans le même cycle ; la pièce est transférée automatiquement d’un poste à l’autre.
- Plus de presse, d’opérateur ni de matrice par étapeUne seule machine rassemble le travail réparti sur plusieurs presses ; la manutention et les en-cours intermédiaires disparaissent.
- Pas seulement une presse, une automatisationLes opérations de détourage, de découpe et de perçage requises entre les étapes sont réalisées sur la même ligne.
- Avec unités de cisaillage de tôle ou d’alimentation en flans, de chargement et de transfert
Presse de compactage de poudre (Powder Compacting)
- La poudre sèche se comprime dans la matriceLa poudre remplit l’empreinte et les grains s’enchevêtrent sous pression ; la pièce sort avec une tenue suffisante pour être manipulée.
- Une densité égale en tout pointUn écart de densité modifie localement le retrait au four ; c’est de là que naissent les déformations et les fissures.
- Pression par paliers, décharge en rampeSi l’air comprimé n’est pas évacué, il crée des cloques ; si la pression retombe brutalement, le corps cru se fissure.
- Même principe, automatisation différenteNoyau de sel, bloc de zircone et mosaïque de verre relèvent du même compactage ; seuls changent la matrice et l’alimentation.