Presse à mélamine
- Cuisson d’un thermodurcissable, sans retour possibleUne pièce cuite ne peut pas être refondue ; ce n’est pas l’effort mais la discipline thermique qui décide de la qualité.
- Chauffage par zones et dégazageSi les volatils formés dans le compound ne sont pas évacués, des cloques et des porosités subsistent en surface.
- Configuration à deux étages pour abattants de WCSur un abattant grand et dissymétrique, la descente parallèle du coulisseau maintient l’épaisseur et la planéité.
- Même famille de presses à chaud que les presses à silicone et à caoutchouc
Qu’est-ce qu’une Presse à mélamine ?
La presse à mélamine met en forme les compounds de moulage à base de mélamine et de résine en les cuisant sous pression dans un moule chauffé. La qualité tient moins à la mécanique qu’à la discipline thermique : la température du moule est contrôlée zone par zone et le cycle de dégazage évacue les volatils formés dans le compound.
La mélamine est un thermodurcissable ; une pièce cuite ne peut pas être refondue.
Cette presse vous convient-elle ?
Adaptée
- Vaisselle et articles culinaires en mélamine
- Panneaux de surface mélaminés et éléments de stratifié décoratif
- Abattants de WC et articles sanitaires similaires (à partir de compounds de moulage à base de résine)
- Pièces en bakélite et en résine phénolique
- Si votre pièce est en silicone ou en élastomère: Presse de vulcanisation du silicone
- Pour les pièces structurelles renforcées de fibres: Presse pour composites
Articles culinaires — pièces typiquement produites dans ce secteur
Ces pièces sont de véritables échantillons pressés sur des presses ÖZKOÇ. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce

Service de table en mélamine
Construction & bâtiment — pièces typiquement produites dans ce secteur
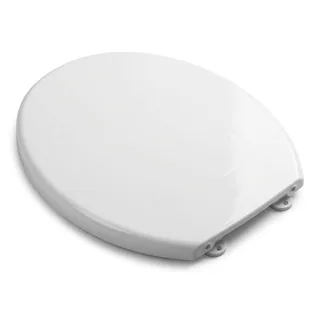 illustratif
Article sanitaire et ménager en composite  illustratif
Panneau de surface revêtu de mélamine
Cette presse à l’œuvre
En touchant la vignette, la vidéo s’ouvre sur cette page. Avant que vous n’y touchiez, aucune requête n’est envoyée à YouTube.
Presse à mélamine hydraulique Özkoç 250 tonnes
Pour aller plus loin
Cuisson du thermodurcissable, dégazage et configuration à deux étages
Le compound de mélamine cuit sous pression dans un moule chauffé. Comme il s’agit d’un thermodurcissable, la pièce cuite ne peut pas être refondue : en cas de défaut, la pièce est au rebut, il n’y a pas de seconde chance. Ce qui décide de la qualité n’est donc pas l’effort mécanique mais la discipline thermique — une température identique dans chaque zone, une durée identique à chaque cycle.
Le moule est chauffé zone par zone et les volatils formés dans le compound sont évacués par les étapes de dégazage. Si l’évacuation est insuffisante, des cloques et des porosités subsistent en surface ; sur des travaux exigeant une surface brillante et non poreuse, comme un service de table, cela se traduit directement par du rebut. Avec le pack SCADA en option, les températures de cuisson et les durées de maintien en pression sont enregistrées cycle par cycle.
Outre les services de table, la même famille presse également des compounds de moulage à base de résine. L’abattant de WC en est l’exemple type : une pièce grande, dissymétrique et épaisse. Dans une configuration de presse à deux étages, deux moules travaillent superposés dans le même bâti ; sur ces pièces où la charge se décentre, la descente parallèle du coulisseau détermine l’épaisseur et la planéité de l’abattant.
La presse à mélamine appartient à la même famille de presses à chaud que les presses à silicone et à caoutchouc ; le bâti et l’infrastructure de chauffage sont communs, ce qui change, ce sont le moule et la recette. La table et la course sont dimensionnées selon la taille de la pièce à produire.
- Chauffage du moule par zones, retour par thermocouples
- Évacuation des volatils par cycle de dégazage
- Enregistrement cycle par cycle de la température et de la durée de cuisson (SCADA en option)
- Deux moules travaillant dans le même bâti en configuration à deux étages
- Table et course dimensionnées selon la pièce à produire
Bâti rigide assemblé avec préparation des bords de soudure
Lorsque la forme et le gaufrage ne sortent pas, c’est l’outilleur que l’on accuse aussitôt. La cause n’est pourtant que rarement la matrice : le bâti de la presse fléchit sous charge et les deux moitiés de la matrice ne s’ajustent pas parfaitement. Cette part imputable au bâti reste le plus souvent inconnue de l’acheteur, parce qu’elle ne figure dans aucun catalogue.
Lorsque ÖZKOÇ construit le bâti en construction mécanosoudée, les traverses et les tôles sont assemblées AVEC PRÉPARATION DES BORDS DE SOUDURE. Beaucoup d’entreprises du secteur assemblent sans chanfreiner ; le cordon reste alors en surface. Une fois les bords chanfreinés, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tous les types de bâti, monobloc comme à colonnes — ce n’est pas une option liée au type de presse, mais la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation des bords de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.
Système de parallélisme du coulisseau
Sur les pièces larges et asymétriques, la charge se reporte sur un angle du coulisseau ; celui-ci descend en s’inclinant légèrement et un angle de la pièce sort plus épais que l’autre. Résultat : excès de matière, résistance irrégulière, chaleur et cycle inutiles.
Dans le système de parallélisme du coulisseau conçu par ÖZKOÇ, quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure. L’écart d’épaisseur entre les angles est réduit au minimum ; la matière est économisée et l’homogénéité de la pièce maintient la résistance là où elle est attendue.
Le même dispositif fonctionne aussi en découpe : à l’instant où le cisaillement se produit, les vérins de contre-pression absorbent le choc, préservent le parallélisme et allongent la durée de vie de la matrice de découpe.
- Quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure.
- Sur une pièce large et asymétrique, l’écart d’épaisseur entre les angles est réduit au minimum.
- Économie de matière + résistance homogène.
- En découpe, il absorbe le choc et allonge la durée de vie de la matrice.