Presse d’emboutissage profond
- Vitesse et effort du coussin réglablesPour garder le plissement sous contrôle, la vitesse d’emboutissage et l’effort de contre-pression se règlent selon la pièce. À mesure que la tôle prend de la profondeur, la matière s’accumule sur le bord ; le serre-flan la retient et supprime le plissement.
- La pression de la plaque serre-flan est déterminanteSi la pression est trop faible, la tôle se plisse ; si elle est trop forte, l’écoulement se bloque et la pièce se déchire ; la marge est étroite.
- Récipients et corps sans soudure, emboutissage en plusieurs passes
La presse d’emboutissage profond transforme un flan de tôle plat en récipient ou en corps sans soudure, en faisant s’écouler la matière dans l’empreinte de la matrice. La matière n’est pas coupée, elle est emboutie. Lorsque la profondeur approche le diamètre, le travail ne se fait pas d’un seul coup ; l’emboutissage est divisé en plusieurs passes.
Ce qui est déterminant, ce n’est pas le tonnage mais le contrôle : si la pression de la plaque serre-flan est trop faible, la tôle se plisse ; si elle est trop forte, l’écoulement se bloque et la pièce se déchire. Le formage peu profond et le pliage ne sont pas le travail de cette presse. ÖZKOÇ s’est lancée dans les presses d’emboutissage profond à la fin des années 1970 ; avec la croissance du secteur des articles culinaires, elle les a portées en production de série au début des années 1980.
Cette presse vous convient-elle ?
Adaptée
- Formes en tôle présentant un risque de plissement sur le bord
- Pièces profondes dont l’emboutissage doit être divisé en plusieurs passes
- Travaux exigeant un corps monobloc, sans soudure ni assemblage
- S’il y a un détourage de bord ou de collerette : Presse hydraulique de découpe
- Si les quantités sont élevées et que le travail peut être réparti entre des postes : Presse hydraulique transfert
Articles culinaires — pièces typiquement produites dans ce secteur
Ces images sont fournies à titre illustratif — elles montrent la forme de la pièce, ce ne sont pas exactement les pièces que nous produisons. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce
 illustratif
Cuve d’évier  illustratif
Corps de casserole et de marmite  illustratif
Corps de théière  illustratif
Bac rectangulaire en inox et son couvercle
Automobile — pièces typiquement produites dans ce secteur
 illustratif
Demi-coque de réservoir de carburant  illustratif
Écran thermique d’échappement  illustratif
Boîtier de filtre à huile  illustratif
Capot et porte latérale  illustratif
Carter moteur  illustratif
Corps de soufflet de frein  illustratif
Corps de soufflet d’amortisseur de poids lourd
Industrie de la défense — pièces typiquement produites dans ce secteur
 illustratif
Boîtier de protection cylindrique
Santé — pièces typiquement produites dans ce secteur
 illustratif
Bac rectangulaire en inox et son couvercle
Travail des métaux — pièces typiquement produites dans ce secteur
 illustratif
Corps de récipient ouvert embouti profond  illustratif
Série d’emboutissage en plusieurs passes  illustratif
Corps de réservoir de compresseur  illustratif
Fond bombé de réservoir 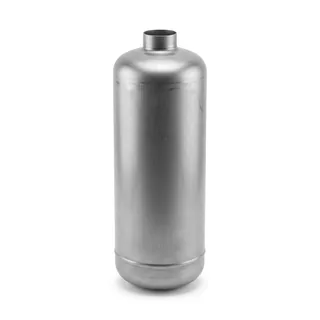 illustratif
Corps d’extincteur
Construction & bâtiment — pièces typiquement produites dans ce secteur
 illustratif
Panneau de bardage en tôle pour aéroport et façade
Cette presse à l’œuvre
Touchez la vignette : la vidéo s’ouvre sur cette page. Avant que vous n’y touchiez, aucune requête n’est envoyée à YouTube.
Fire Extinguisher Deep Drawing | Extincteur
Özkoç - Presse hydraulique d’emboutissage profond à grande vitesse
Fabrication de brouettes - Presse hydraulique monobloc d’emboutissage profond Özkoç 400 tonnes à système de chargement de matrice facilité
Özkoç - Presse d’emboutissage profond rapide automatique - Fabrication automatique de poêles Téflon
Fabrication de boîtiers de filtre - Presse Özkoç Hidrolik à triple effet et double emboutissage
DOME PRODUCTION SYSTEM - TESY BULGARIA
Fabrication d’éviers en inox - Özkoç Hidrolik Makina
Pour aller plus loin
Comment fonctionne une presse d’emboutissage profond conventionnelle
Dans le type conventionnel, c’est la partie supérieure qui est active : le vérin principal pousse la matrice supérieure vers le bas, la partie inférieure s’y oppose. L’effort de contre-pression provient du vérin de coussin situé sous la table et il est transmis sous le serre-flan de la matrice par les broches appuyées sur la plaque de coussin. La tôle est ainsi maintenue entre deux surfaces sous une pression mesurée ; elle ne se plisse pas en s’écoulant à l’entrée de la matrice.
Dire que « l’effort est constant tout au long de la course » n’est pas exact. À mesure que change la résistance de la matière en cours de formage, l’effort change lui aussi ; l’effort du coussin varie également selon la résistance à l’écoulement de la tôle. La supériorité de la presse hydraulique sur la presse à excentrique n’est pas la constance, c’est le contrôle : la force nominale peut être obtenue au point voulu de la course — sur une presse à excentrique, le tonnage plein ne s’obtient qu’à proximité du point mort bas —, le profil de vitesse s’adapte à la pièce, la course peut être arrêtée à l’endroit voulu et l’effort de la plaque serre-flan se règle indépendamment de l’effort d’emboutissage.
Le résultat tient autant à la matrice, à la qualité de la tôle, à la lubrification et, si nécessaire, au recuit intermédiaire qu’à la presse ; la presse ne compense pas cela à elle seule. Lorsque la profondeur approche le diamètre, l’emboutissage est divisé en plusieurs passes et, entre les passes, la tôle écrouie est de nouveau adoucie. ÖZKOÇ assure le bâti, l’hydraulique, l’électricité et le logiciel API/IHM sous un même toit, de la conception à la mise en service ; la recette d’emboutissage est mémorisée dans la commande de la machine.
- Partie supérieure active : le vérin principal pousse la matrice.
- Partie inférieure en opposition : la plaque de coussin alimente le serre-flan par les broches.
- Pression de la plaque serre-flan trop faible → la tôle se plisse ; trop forte → la pièce se déchire.
- L’effort n’est pas constant ; il varie selon la résistance de la matière et il est contrôlé.
- Lorsque la profondeur approche le diamètre, l’emboutissage est divisé en plusieurs passes et un recuit peut être nécessaire entre elles.
Un bâti rigide assemblé avec préparation du chanfrein de soudure
Lorsque la forme et l’embossage ne sortent pas, c’est l’outilleur qui est aussitôt mis en cause. Bien souvent, la cause n’est pas la matrice : le bâti de la presse fléchit sous charge et les demi-matrices ne se referment pas parfaitement l’une sur l’autre. Cette part revenant au bâti est le plus souvent ignorée de l’acheteur, car elle ne figure dans aucun catalogue.
Lorsqu’ÖZKOÇ construit le bâti en mécanosoudé, elle assemble les traverses et les tôles EN PRÉPARANT LE CHANFREIN DE SOUDURE. Dans le secteur, bien des entreprises assemblent sans préparer de chanfrein ; le cordon ne reste alors qu’en surface. Une fois le chanfrein préparé, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tout type de bâti, monobloc ou à colonnes — ce n’est pas une option liée au type de presse, c’est la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation du chanfrein de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.