پرس کشش عمیق
- سرعت و نیروی ورقگیر قابل تنظیمبرای مهار چروکخوردگی، سرعت کشش و نیروی مقاوم متناسب با قطعه تنظیم میشود. وقتی ورق عمق میگیرد، ماده در لبه انباشته میشود؛ ورقگیر آن را نگه میدارد و چروکخوردگی را از میان برمیدارد.
- فشار صفحه ورقگیر تعیینکننده استاگر فشار کم باشد ورق چروک میخورد، اگر زیاد باشد جریان ماده بسته میشود و قطعه پاره میشود؛ فاصله میان این دو باریک است.
- ظرف و بدنه بدون درز، کشش چندمرحلهای
پرس کشش عمیق ورق فلزی تخت را با جاری کردن در حفره قالب به فرم ظرف و بدنه بدون درز تبدیل میکند. ماده بریده نمیشود، کشیده میشود. هرچه عمق به قطر نزدیک شود، کار در یک ضربه تمام نمیشود؛ کشش به چند مرحله تقسیم میگردد.
تعیینکننده تناژ نیست، کنترل است: اگر فشار صفحه ورقگیر کم باشد ورق چروک میخورد، اگر زیاد باشد جریان بسته میشود و قطعه پاره میشود. فرم کمعمق و خمکاری کار این پرس نیست. ÖZKOÇ در اواخر دهه 1970 وارد پرسهای کشش عمیق شد؛ با رشد صنعت لوازم آشپزخانه، در اوایل دهه 1980 آن را به تولید انبوه رساند.
آیا این پرس برای شما مناسب است؟
مناسب
- فرمهای ورقی که لبهشان خطر چروکخوردگی دارد
- قطعات عمیقی که کشش آنها باید به چند مرحله تقسیم شود
- کارهایی که در آنها بدنه یکپارچه، بدون درز و بدون جوش خواسته میشود
- اگر برش کناره یا برش لبه (فلنج) در کار باشد: پرس برش هیدرولیک
- اگر تیراژ بالا باشد و کار به ایستگاهها تقسیمپذیر باشد: پرس ترانسفر هیدرولیک
لوازم آشپزخانه — قطعاتی که معمولاً در این بخش تولید میشوند
این تصویرها نمادیناند — شکل قطعه را نشان میدهند و عیناً قطعهای که ما تولید کردهایم نیستند. اگر نمونهای شبیه قطعه خود یافتید، تصویرش را بفرستید تا بگوییم با کدام پرس تولید میشود. نقشه قطعه را بفرستید
 نمادین
کاسه سینک ظرفشویی  نمادین
بدنه قابلمه و دیگ  نمادین
بدنه کتری  نمادین
ظرف مستطیلی استیل و درپوش آن
خودروسازی — قطعاتی که معمولاً در این بخش تولید میشوند
 نمادین
نیمپوسته باک سوخت  نمادین
سپر حرارتی اگزوز  نمادین
غلاف فیلتر روغن  نمادین
کاپوت و درب کناری  نمادین
کارتر موتور  نمادین
بدنه فانوسی ترمز  نمادین
بدنه فانوسی کمکفنر کامیون
صنایع دفاعی — قطعاتی که معمولاً در این بخش تولید میشوند
 نمادین
محفظه محافظ استوانهای
پزشکی و سلامت — قطعاتی که معمولاً در این بخش تولید میشوند
 نمادین
ظرف مستطیلی استیل و درپوش آن
فلزکاری — قطعاتی که معمولاً در این بخش تولید میشوند
 نمادین
بدنه ظرف باز کششعمیقشده  نمادین
توالی کشش چندمرحلهای  نمادین
بدنه مخزن کمپرسور  نمادین
عدسی (کاسه) مخزن 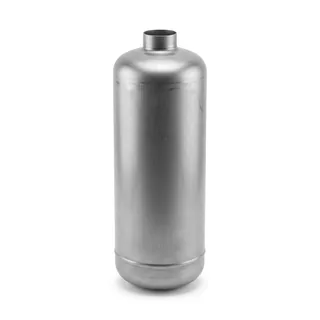 نمادین
بدنه کپسول آتشنشانی
ساختمان و ساختوساز — قطعاتی که معمولاً در این بخش تولید میشوند
 نمادین
پانل ورقی پوشش نما و فرودگاه
این پرس در حال کار
با لمس تصویر جلد، ویدئو در همین صفحه باز میشود. پیش از لمس، هیچ درخواستی به YouTube فرستاده نمیشود.
Fire Extinguisher Deep Drawing | کپسول آتشنشانی
Özkoç - پرس کشش عمیق هیدرولیک با سرعت بالا
تولید فرغون - پرس کشش عمیق هیدرولیک یکپارچه 400 تن Özkoç با سیستم بارگذاری آسان قالب
Özkoç - پرس کشش عمیق سریع خودکار - تولید خودکار تابه تفلون
تولید غلاف فیلتر - پرس کشش عمیق دوگانه سهاثره هیدرولیک Özkoç
سیستم تولید عدسی مخزن - TESY BULGARIA
تولید سینک ظرفشویی استیل - Özkoç Hidrolik Makina
برای کسی که جزئیات میخواهد
پرس کشش عمیق متعارف چگونه کار میکند
در نوع متعارف، طرف بالا فعال است: سیلندر اصلی قالب بالا را به پایین میراند و طرف پایین مقاومت میکند. نیروی مقاوم از سیلندر بالشتک زیر میز تأمین میشود و از راه پینهایی که صفحه بالشتک آنها را پشتیبانی میکند به زیر ورقگیر داخل قالب منتقل میگردد. ورق بدین ترتیب میان دو سطح با فشاری سنجیده نگه داشته میشود؛ هنگام جریان یافتن از دهانه قالب چروک نمیخورد.
گفتن اینکه «نیرو در سراسر کورس ثابت است» درست نیست. با تغییر مقاومت مادهٔ در حال شکل گرفتن، نیرو هم تغییر میکند؛ نیروی بالشتک نیز متناسب با مقاومت جریان ورق نوسان میکند. برتری پرس هیدرولیک بر پرس اکسنتریک ثبات نیست، کنترل است: نیروی اسمی را میتوان در نقطه دلخواه کورس به دست آورد — در پرس اکسنتریک تناژ کامل تنها نزدیک نقطه مرگ پایین گرفته میشود — سرعت متناسب با قطعه پروفیل میشود، کورس در نقطه دلخواه متوقف میشود و نیروی صفحه ورقگیر مستقل از نیروی کشش تنظیم میگردد.
نتیجه را به اندازه پرس، قالب و کیفیت ورق، روانکاری و در صورت نیاز آنیل میانی تعیین میکنند؛ پرس بهتنهایی اینها را جبران نمیکند. هرچه عمق به قطر نزدیک شود، کشش به چند مرحله تقسیم میشود و ورقی که میان مراحل کارسخت شده دوباره نرم میگردد. ÖZKOÇ بدنه، هیدرولیک، برق و نرمافزار PLC/HMI را از طراحی تا راهاندازی زیر یک سقف پیش میبرد؛ دستور فرآیند کشش در کنترل ماشین ذخیره میشود.
- طرف بالا فعال: سیلندر اصلی قالب را میراند.
- طرف پایین مقاومت میکند: صفحه بالشتک از راه پینها ورقگیر را تغذیه میکند.
- فشار صفحه ورقگیر کم ← ورق چروک میخورد؛ زیاد ← قطعه پاره میشود.
- نیرو ثابت نیست؛ متناسب با مقاومت ماده تغییر میکند و کنترل میشود.
- هرچه عمق به قطر نزدیک شود کشش به مراحل تقسیم میشود و ممکن است در میانه آنیل لازم شود.
بدنه صلب که با پخزنی جوش به هم متصل میشود
وقتی فرم و برجستهکاری در نمیآید، بیدرنگ قالبساز متهم میشود. بیشتر وقتها علت قالب نیست: بدنه پرس زیر بار خم میشود و نیمههای قالب کامل روی هم نمینشینند. این سهم بدنه در سمت خریدار غالباً دانسته نیست، چون در هیچ کاتالوگی نوشته نمیشود.
ÖZKOÇ هنگام ساخت بدنه با سازه جوشی، تیرهای عرضی و ورقها را با پخزنی جوش به هم متصل میکند. در این صنعت شرکتهای بسیاری بدون پخزنی اتصال میدهند؛ آنگاه جوش تنها روی سطح میماند. با پخزنی، جوش در مقطع نفوذ میکند و بدنه در برابر خم شدن زیر بار مقاومت میکند.
این موضوع برای هر نوع بدنه، چه یکپارچه و چه ستونی، برقرار است — گزینهای وابسته به نوع پرس نیست، انضباط ساخت ÖZKOÇ است.
- تیرهای عرضی و ورقهای تقویتی با پخزنی جوش به هم متصل میشوند.
- جوش روی سطح نمیماند، در مقطع نفوذ میکند؛ بدنه زیر بار خم نمیشود.
- چه یکپارچه باشد چه ستونی، همان انضباط اعمال میشود.