پرس فرمدهی هیدرولیک
- تکاثره · بدون ورقگیرنیروی مقاوم وجود ندارد؛ فرم عمیق نیست و چروکخوردگی کم است یا اصلاً رخ نمیدهد — ورقگیر لازم نمیشود.
- فرم کمعمق، خمکاری، برجستهکاری، سکهزنیتا زمانی که عمق شکل کم بماند، کار با یک اثر تمام میشود و تنظیم بالشتک لازم نمیگردد.
- خم نشدن بدنه تعیینکننده استاگر بدنه خم شود برجستهکاری کامل در نمیآید؛ عیب به گردن قالب میافتد.
- ابعاد و تناژهای استاندارد
پرس فرمدهی هیدرولیک چیست؟
پرس فرمدهی به ورق و قطعه فلزی داخل قالب با یک اثر شکل میدهد: خمکاری، برجستهکاری، فرمدهی، سکهزنی. نیروی مقاوم وجود ندارد؛ چون فرم کمعمق است ورق در لبه چروک نمیخورد و ورقگیر لازم نمیشود.
نیروی اسمی در نقطه دلخواه کورس به دست میآید؛ سرعت و نقطه توقف متناسب با کار تنظیم میشود. حد آن را هم بگوییم: کشش عمیقی که ورقگیر میخواهد کار این پرس نیست — آن قطعه به پرس کشش عمیق میرود.
آیا این پرس برای شما مناسب است؟
مناسب
- کارهای فرم کمعمق، برجستهکاری، خمکاری و سکهزنی
- صافکاری و کالیبراسیون
- سطوح برجستهای که انتظار میرود شکل قالب را عیناً بگیرند
- قطعاتی که خطر چروکخوردگی ندارند و نیروی مقاوم نمیخواهند
- اگر قطعه شما عمیق است یا لبهاش چروک میخورد: پرس کشش عمیق
- اگر برش کناره و برش لبه (فلنج) لازم است: پرس برش هیدرولیک
- اگر قرار است قطعه توپر را سرد بفشرید: پرس سکهزنی (کالیبراسیون سرد)
لوازم آشپزخانه — قطعاتی که معمولاً در این بخش تولید میشوند
این تصویرها نمادیناند — شکل قطعه را نشان میدهند و عیناً قطعهای که ما تولید کردهایم نیستند. اگر نمونهای شبیه قطعه خود یافتید، تصویرش را بفرستید تا بگوییم با کدام پرس تولید میشود. نقشه قطعه را بفرستید
 نمادین
بدنه هود آشپزخانه
خودروسازی — قطعاتی که معمولاً در این بخش تولید میشوند
 نمادین
مرحله 1 — کشش عمیقورق عمق میگیرد؛ شعاع گوشهها بزرگ و سطح صاف است. برجستهکاری و سوراخکاری هنوز انجام نشده است. 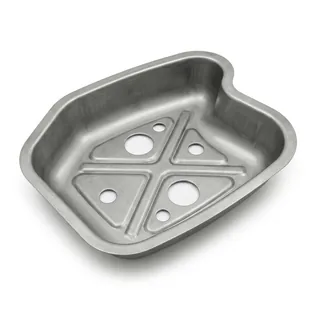 نمادین
مرحله 2 — پرس فرمدهیهمین قطعه در پرس فرمدهی تمام میشود: شعاعها جا میافتند، شیارهای سفتکننده و بازشوهای اتصال شکل میگیرند. فرم پانل داخلی همین قطعه در دو پرس کامل میشود — ترتیب را ببینید.
فلزکاری — قطعاتی که معمولاً در این بخش تولید میشوند
 نمادین
قطعه فرمدهی و کالیبراسیون با قالب فنری  نمادین
توالی قطعات خروجی از قالب چندحفرهای  نمادین
برجستهکاری آرم و نشان
این پرس در حال کار
با لمس تصویر جلد، ویدئو در همین صفحه باز میشود. پیش از لمس، هیچ درخواستی به YouTube فرستاده نمیشود.
پرس فرمدهی هیدرولیک & OZKOC | Hydraulic Forming Press
پرس فرمدهی هیدرولیک با بارگذاری و تخلیه تمامخودکار دیسک
برای کسی که جزئیات میخواهد
در پرس فرمدهی، تعیینکننده تناژ نیست، خم نشدن بدنه است
در پرس فرمدهی کار از بالا میآید و با یک اثر تمام میشود: ورق به سطح قالب فشرده میشود و خمکاری و برجستهکاری در همان یک ضربه کامل میگردد. چون نیروی مقاوم وجود ندارد، ورقگیر، سیلندر بالشتک و مجموعه پینها هم وجود ندارند. ماشین سادهتر میشود، سیکل کوتاهتر و قالب سادهتر — اما این سادگی تنها تا زمانی سود است که فرم کمعمق بماند.
تعیینکننده واقعی کار بدنه است. در فرمدهی، برجستهکاریها اغلب کامل در نمیآیند و صاحب کار بیدرنگ قالبساز را مقصر میداند. حال آنکه قالب درست است؛ پرس است که خم میشود. وقتی بدنه زیر بار باز میشود، سطح قالب بالا و پایین موازی بودن خود را از دست میدهد و یک سر برجستهکاری پر میشود در حالی که سر دیگر خالی میماند. به همین سبب اهمیت بدنه را خریداران اغلب نمیدانند — تناژ پرس پرسیده میشود، صلبیت آن پرسیده نمیشود.
ÖZKOÇ بدنه را با سازه جوشی تولید میکند و هنگام اتصال تیرهای عرضی به ورقها پخزنی جوش انجام میدهد. در این صنعت بدنههایی که بدون پخزنی جوش به هم متصل شدهاند بسیار رایجاند؛ تفاوت روز نخست آشکار نمیشود، وقتی قالب را عوض کنید و به تناژ کامل بروید بیرون میزند. کارهای ویژهای که ماهیچه قالب، بارگذار یا بیرونانداز میخواهند جداگانه پروژه میشوند؛ در آن نقطه ماشین دیگر پرس فرمدهی استاندارد نیست.
- تک سیلندر، تک اثر — بدون ورقگیر و بدون مجموعه بالشتک.
- اگر برجستهکاری در نمیآید، پیش از قالب باید به خم شدن بدنه نگاه کرد.
- با باز شدن بدنه موازی بودن قالب به هم میخورد؛ برجستهکاری در یک سر پر و در سر دیگر ناقص میماند.
- کارهایی که ماهیچه قالب، بارگذار و بیرونانداز میخواهند جداگانه پروژه میشوند.
بدنه صلب که با پخزنی جوش به هم متصل میشود
وقتی فرم و برجستهکاری در نمیآید، بیدرنگ قالبساز متهم میشود. بیشتر وقتها علت قالب نیست: بدنه پرس زیر بار خم میشود و نیمههای قالب کامل روی هم نمینشینند. این سهم بدنه در سمت خریدار غالباً دانسته نیست، چون در هیچ کاتالوگی نوشته نمیشود.
ÖZKOÇ هنگام ساخت بدنه با سازه جوشی، تیرهای عرضی و ورقها را با پخزنی جوش به هم متصل میکند. در این صنعت شرکتهای بسیاری بدون پخزنی اتصال میدهند؛ آنگاه جوش تنها روی سطح میماند. با پخزنی، جوش در مقطع نفوذ میکند و بدنه در برابر خم شدن زیر بار مقاومت میکند.
این موضوع برای هر نوع بدنه، چه یکپارچه و چه ستونی، برقرار است — گزینهای وابسته به نوع پرس نیست، انضباط ساخت ÖZKOÇ است.
- تیرهای عرضی و ورقهای تقویتی با پخزنی جوش به هم متصل میشوند.
- جوش روی سطح نمیماند، در مقطع نفوذ میکند؛ بدنه زیر بار خم نمیشود.
- چه یکپارچه باشد چه ستونی، همان انضباط اعمال میشود.