Hidrolik Form Presi
- Tek etkili · pot çemberi yokKarşı koyma yok; form derin değil, kırışma az ya da hiç yok — çember gerekmez.
- Sığ form, bükme, kabartma, ezmeŞeklin derinliği sığ kaldığı sürece iş tek etkiyle biter, pot ayarına gerek kalmaz.
- Gövdenin esnememesi belirleyiciGövde eserse kabartma tam çıkmaz; kusur kalıba yüklenir.
- Standart ölçü ve tonajlar
Hidrolik Form Presi nedir?
Form presi sac ve metal parçaya kalıp içinde tek etkiyle şekil verir: bükme, kabartma, form verme, ezme. Karşı koyma kuvveti yoktur; form sığ olduğu için sac kenarda kırışmaz, pot çemberine gerek duyulmaz.
Nominal kuvvet strokun istenen noktasında elde edilir; hız ve durma noktası işe göre ayarlanır. Sınırı da söyleyelim: pot çemberi isteyen derin sıvama bu presin işi değildir — o parça derin çekme presine gider.
Bu pres size uygun mu?
Uygun
- Sığ form, kabartma, bükme ve ezme işleri
- Düzeltme ve kalibrasyon
- Kalıbın şeklini birebir alması beklenen kabartmalı yüzeyler
- Kırışma riski olmayan, karşı koyma kuvveti istemeyen parçalar
- Parçanız derinse ya da kenarı kırışıyorsa: Derin Çekme Presi
- Kenar kesme ve etek kesme gerekiyorsa: Hidrolik Kesme Presi
- Masif parçayı soğuk ezecekseniz: Ezme Presi
Mutfak Eşyası — bu sektörde tipik olarak üretilen parçalar
Bu görseller temsilîdir — parçanın biçimini anlatır, birebir bizim ürettiğimiz parça değildir. Kendi parçanıza benzeyeni bulduysanız resmini gönderin, hangi presle basıldığını söyleyelim. Parça resmi gönderin
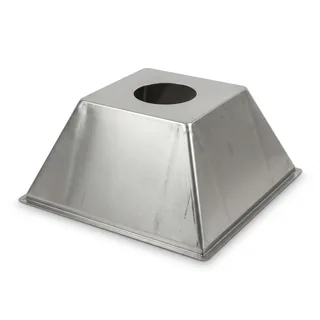 temsilî
Davlumbaz gövdesi
Otomotiv — bu sektörde tipik olarak üretilen parçalar
 temsilî
1. hali — derin çekmeSac derinlik kazanır; radyuslar geniş, yüzey düz. Kabartma ve delik henüz yok. 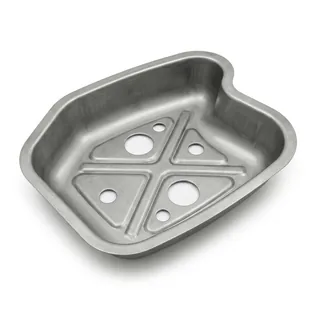 temsilî
2. hali — form presiAynı parça form presinde biter: radyuslar oturur, sertleştirme kanalları ve bağlantı açıklıkları işlenir. İç panel formu Aynı parça iki preste biter — sırayı görün.
Metal İşleme — bu sektörde tipik olarak üretilen parçalar
 temsilî
Federli kalıpla form ve kalibrasyon parçası 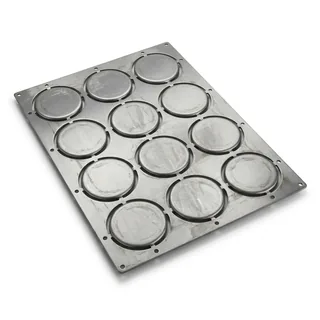 temsilî
Çok gözlü kalıptan çıkan parça dizisi  temsilî
Rozet ve amblem kabartması
Bu pres iş başında
Kapağa dokununca video bu sayfada açılır. Dokunmadan önce YouTube’a hiçbir istek gitmez.
Hidrolik Form Presi & OZKOC | Hydraulic Forming Press
TAM OTOMATİK PUL YÜKLEME VE BOŞALTMA HİDROLİK FORM PRESİ
Ayrıntı isteyene
Form presinde belirleyici olan tonaj değil, gövdenin esnememesidir
Form presinde iş yukarıdan gelir ve tek etkiyle biter: sac kalıp yüzeyine bastırılır, bükme ve kabartma aynı hamlede tamamlanır. Karşı koyma kuvveti bulunmadığı için pot çemberi, yastık silindiri ve pin düzeneği yoktur. Makine sadeleşir, çevrim kısalır, kalıp basitleşir — ama bu sadelik yalnız form sığ kaldığı sürece kazançtır.
İşin gerçek belirleyicisi gövdedir. Formda kabartmalar çoğu kez tam çıkmaz ve iş sahibi hemen kalıpçıya yüklenir. Hâlbuki kalıp doğrudur; esneyen prestir. Gövde yük altında açıldığında üst ve alt kalıp yüzeyi paralelliğini kaybeder, kabartmanın bir ucu dolarken öteki ucu boş kalır. Bu yüzden gövdenin önemi çoğu kez satın alanlar tarafından bilinmez — presin tonajı sorulur, rijitliği sorulmaz.
ÖZKOÇ gövdeyi kaynak konstrüksiyonla üretir ve traversleri saclarla birleştirirken kaynak ağzı açar. Sektörde kaynak ağzı açmadan birleştirilmiş gövde çok yaygındır; fark ilk gün değil, kalıbı değiştirdiğinizde ve tam tonaja çıktığınızda ortaya çıkar. Kalıp maçası, yükleyici veya çıkarıcı gerektiren özel işler ayrıca projelendirilir; o noktada makine standart form presi olmaktan çıkar.
- Tek silindir, tek etki — pot çemberi ve yastık düzeneği yok.
- Kabartma çıkmıyorsa önce kalıba değil, gövdenin esnemesine bakılır.
- Gövde açılınca kalıp paralelliği bozulur; kabartma bir uçta dolar, öteki uçta kalır.
- Kalıp maçası, yükleyici ve çıkarıcı gerektiren işler ayrıca projelendirilir.
Kaynak ağzı açılarak birleştirilen rijit gövde
Form ve kabartma çıkmadığında hemen kalıpçı suçlanır. Çoğu kez sebep kalıp değildir: pres gövdesi yük altında esner, kalıp yarımları birbirine tam oturmaz. Gövdenin bu payı satın alan tarafta çoğu zaman bilinmez, çünkü hiçbir kataloğa yazılmaz.
ÖZKOÇ gövdeyi kaynak konstrüksiyonla kurarken traversleri ve sacları KAYNAK AĞZI AÇARAK birleştirir. Sektörde kaynak ağzı açmadan birleştiren çok firma vardır; dikiş yalnız yüzeyde kalır. Ağız açılınca dikiş kesite işler ve gövde yük altında esnemeye direnir.
Bu, monoblok ya da kolonlu her gövde tipi için geçerlidir — presin tipine bağlı bir seçenek değil, ÖZKOÇ'un imalat disiplinidir.
- Traversler ve destek sacları kaynak ağzı açılarak birleştirilir.
- Dikiş yüzeyde kalmaz, kesite işler; gövde yük altında esnemez.
- Monoblok da olsa kolonlu da olsa aynı disiplin uygulanır.