Hidroforming Presi (T Yapma Presi)
- Boru girer, T çıkarAyrı parçaları birleştirmez; tek borudan tek çevrimde bitmiş bağlantıyı çıkarır.
- Kaynaksız, dikişsiz bağlantıKaynak dikişi sızdırmazlık ve yorulmada zayıf noktadır; burada birleşim yeri yoktur.
- Eksenel besleme ile eş kontrolİç basınç ve uçtan besleme birlikte ayarlanır; cidar incelmesi kontrol altında kalır.
- Kısa çevrim süresiUcuz muadillerinin karşısında satın alma kararını saatlik üretim adedi belirler.
Hidroforming Presi (T Yapma Presi) nedir?
Hidroforming presi, kapalı kalıptaki boruya içeriden yüksek basınçlı sıvı uygulayarak malzemeyi kalıp formuna akıtır. T yapma uygulamasında boru girer, tek parça T çıkar: eksenel silindirler boruyu uçlarından beslerken iç basınç yan boşluğu doldurur. Kaynak dikişi yoktur.
Kaynaklı T'de birleşim yeri sızdırmazlık ve yorulma açısından zayıf noktadır. Buna karşılık sactan çekilen kap geometrileri bu presin işi değildir; basit geometrili, çok yüksek adetli fittingde dövme daha ekonomik olabilir.
Bu pres size uygun mu?
Uygun
- Borudan dikişsiz T ve branş bağlantısı
- İnce cidarlı, içi boş boru parçaları
- Kaynak dikişinin sızdırmazlık veya yorulma riski taşıdığı bağlantılar
- Parçanız sactan derin çekilecekse: Derin Çekme Presi
- Sığ form ve kabartma işleri için: Hidrolik Form Presi
İnşaat & Yapı — bu sektörde tipik olarak üretilen parçalar
Bu parçalar ÖZKOÇ preslerinde basılmış gerçek numunelerdir. Kendi parçanıza benzeyeni bulduysanız resmini gönderin, hangi presle basıldığını söyleyelim. Parça resmi gönderin

Dikişsiz boru T ve dirsek bağlantısı
Metal İşleme — bu sektörde tipik olarak üretilen parçalar
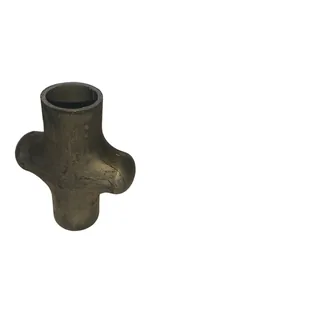
Dikişsiz boru T ve dirsek bağlantısı
Bu pres iş başında
Kapağa dokununca video bu sayfada açılır. Dokunmadan önce YouTube’a hiçbir istek gitmez.
Özkoç Hidrolik TE Presi
Ayrıntı isteyene
Nasıl çalışır — ve çevrim süresi neden bu preste konuşulur?
Kesilmiş boru kalıba yerleştirilir, kalıp kapanır. Boru içi sıvıyla doldurulur ve basınçlandırılır. Aynı anda iki eksenel silindir boruyu uçlarından iterek malzeme besler. İç basınç malzemeyi yan boşluğa doğru kabartır, eksenel besleme de o kabaran bölgeye gidecek malzemeyi sağlar.
İşin bütün inceliği bu iki kuvvetin eş zamanlı yönetilmesindedir. Basınç beslemeye göre yüksek kalırsa dal bölgesi incelir ve patlar; besleme basınca göre yüksek kalırsa boru burkulur, kırışır. Doğru reçetede parça tek çevrimde, çapaksız ve kaynaksız çıkar. Reçete parçaya özeldir: boru çapı, cidar kalınlığı ve malzeme cinsi değiştiğinde basınç–besleme eğrisi yeniden kurulur.
Kaynaklı üretimle kıyas basit: kaynaklı T'de birleşim yeri hem sızdırmazlık hem yorulma açısından hattın en zayıf noktasıdır, ayrıca kaynak, temizleme ve test ayrı istasyonlar ister. Hidroformingde bağlantı tek parçadır; ara istasyon yoktur.
Bu sınıfta ucuz ithal muadiller var ve satın alma kararını genellikle fiyat değil saatlik üretim adedi belirliyor: çevrim süresi kısaldıkça parça başına maliyet düşer. Özkoç bu presi hız üzerine kuruyor — çevrim süresi rakamı bu sayfada yayınlanacak, teklif aşamasında parça geometrisine göre verilir.
- Boru kalıba girer, kalıp kapanır, iç hacim sıvıyla basınçlandırılır
- Eksenel silindirler uçtan besler; iç basınç dalı kabartır
- Basınç ile besleme dengesi: fazla basınç yırtar, fazla besleme burkar
- Çıkış tek parça, kaynaksız — ayrı kaynak, temizleme ve sızdırmazlık testi istasyonu yok
- Karşılaştırma ölçütü çevrim süresi: saatlik adet, parça başına maliyeti belirler
Kaynak ağzı açılarak birleştirilen rijit gövde
Form ve kabartma çıkmadığında hemen kalıpçı suçlanır. Çoğu kez sebep kalıp değildir: pres gövdesi yük altında esner, kalıp yarımları birbirine tam oturmaz. Gövdenin bu payı satın alan tarafta çoğu zaman bilinmez, çünkü hiçbir kataloğa yazılmaz.
ÖZKOÇ gövdeyi kaynak konstrüksiyonla kurarken traversleri ve sacları KAYNAK AĞZI AÇARAK birleştirir. Sektörde kaynak ağzı açmadan birleştiren çok firma vardır; dikiş yalnız yüzeyde kalır. Ağız açılınca dikiş kesite işler ve gövde yük altında esnemeye direnir.
Bu, monoblok ya da kolonlu her gövde tipi için geçerlidir — presin tipine bağlı bir seçenek değil, ÖZKOÇ'un imalat disiplinidir.
- Traversler ve destek sacları kaynak ağzı açılarak birleştirilir.
- Dikiş yüzeyde kalmaz, kesite işler; gövde yük altında esnemez.
- Monoblok da olsa kolonlu da olsa aynı disiplin uygulanır.