Prensa de hidroconformado (prensa para tes)
- Entra un tubo, sale una teNo une piezas sueltas: de un solo tubo obtiene la conexión terminada en un solo ciclo.
- Conexión sin soldadura ni costuraEl cordón de soldadura es el punto débil en estanqueidad y en fatiga; aquí no hay junta.
- Control conjunto con la alimentación axialLa presión interior y la alimentación desde los extremos se ajustan a la vez; el adelgazamiento del espesor de pared queda bajo control.
- Tiempo de ciclo cortoFrente a los equivalentes baratos, la decisión de compra la marca el número de piezas por hora.
¿Qué es una Prensa de hidroconformado (prensa para tes)?
La prensa de hidroconformado hace fluir el material hasta la forma de la matriz aplicando fluido a alta presión dentro del tubo alojado en la matriz cerrada. En la aplicación de tes entra un tubo y sale una te de una sola pieza: los cilindros axiales alimentan el tubo por sus extremos mientras la presión interior llena la cavidad lateral. No hay cordón de soldadura.
En una te soldada la junta es el punto débil en estanqueidad y en fatiga. En cambio, las geometrías de recipiente embutidas a partir de chapa no son trabajo de esta prensa; en accesorios de geometría sencilla y volúmenes muy altos, la forja puede resultar más económica.
¿Es esta la prensa que usted necesita?
Adecuada
- Conexiones en T y derivaciones sin costura a partir de tubo
- Piezas tubulares huecas de pared delgada
- Uniones en las que el cordón de soldadura supone riesgo de fuga o de fatiga
- Si su pieza se va a embutir a partir de chapa: Prensa de embutición profunda
- Para trabajos de conformado poco profundo y gofrado: Prensa hidráulica de conformado
Construcción y edificación — piezas que se fabrican habitualmente en este sector
Estas piezas son muestras reales prensadas en prensas ÖZKOÇ. Si encuentra alguna parecida a la suya, envíenos su imagen y le diremos con qué prensa se produce. Envíe la imagen de su pieza

Te y codo de conexión de tubo sin costura
Transformación del metal — piezas que se fabrican habitualmente en este sector
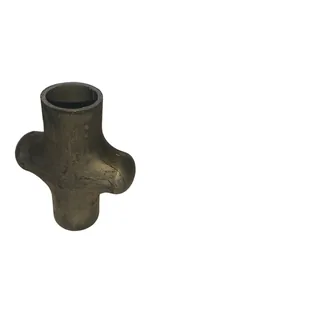
Te y codo de conexión de tubo sin costura
Esta prensa, en funcionamiento
Al tocar la miniatura, el vídeo se abre en esta misma página. Antes de tocarla no se envía ninguna petición a YouTube.
Prensa para tes de Özkoç Hidrolik
Para quien quiera el detalle
Cómo funciona — y por qué en esta prensa se habla del tiempo de ciclo
El tubo cortado se coloca en la matriz y esta se cierra. El interior del tubo se llena de fluido y se presuriza. Al mismo tiempo, dos cilindros axiales empujan el tubo por sus extremos y aportan material. La presión interior abomba el material hacia la cavidad lateral y la alimentación axial suministra el material que ha de llegar a esa zona.
Toda la finura del trabajo está en gobernar ambas fuerzas de forma simultánea. Si la presión queda alta respecto a la alimentación, la zona de la derivación adelgaza y revienta; si la alimentación queda alta respecto a la presión, el tubo se pandea y se arruga. Con la receta correcta la pieza sale en un solo ciclo, sin rebaba y sin soldadura. La receta es específica de cada pieza: cuando cambian el diámetro del tubo, el espesor de pared o el tipo de material, la curva de presión y alimentación se vuelve a establecer.
La comparación con la fabricación soldada es sencilla: en una te soldada la junta es el punto más débil de la línea tanto en estanqueidad como en fatiga y, además, la soldadura, la limpieza y el ensayo exigen estaciones aparte. En el hidroconformado la conexión es de una sola pieza; no hay estaciones intermedias.
En esta categoría hay equivalentes de importación baratos y, por lo general, la decisión de compra no la marca el precio, sino el número de piezas por hora: cuanto más corto es el tiempo de ciclo, menor es el coste por pieza. Özkoç construye esta prensa sobre la velocidad: la cifra del tiempo de ciclo se publicará en esta página y, en la fase de oferta, se facilita según la geometría de la pieza.
- El tubo entra en la matriz, la matriz se cierra y el volumen interior se presuriza con fluido
- Los cilindros axiales alimentan desde los extremos; la presión interior abomba la derivación
- Equilibrio entre presión y alimentación: presión de más desgarra, alimentación de más pandea
- Salida de una sola pieza, sin soldadura: sin estaciones aparte de soldadura, limpieza y ensayo de estanqueidad
- Criterio de comparación, el tiempo de ciclo: las piezas por hora determinan el coste por pieza
Bastidor rígido unido con preparación de bisel de soldadura
Cuando el conformado y el gofrado no salen, se culpa enseguida al matricero. Muchas veces la causa no es la matriz: el bastidor de la prensa flexa bajo carga y las dos mitades de la matriz no asientan del todo. Esa aportación del bastidor casi nunca se conoce en el lado del comprador, porque no se escribe en ningún catálogo.
Cuando ÖZKOÇ construye el bastidor en carpintería soldada, une los travesaños y las chapas PREPARANDO EL BISEL DE SOLDADURA. En el sector hay muchas empresas que unen sin preparar el bisel; el cordón se queda solo en la superficie. Con el bisel preparado, el cordón penetra en la sección y el bastidor resiste a flexar bajo carga.
Esto vale para todo tipo de bastidor, monobloque o de columnas — no es una opción que dependa del tipo de prensa, sino la disciplina de fabricación de ÖZKOÇ.
- Los travesaños y las chapas de refuerzo se unen preparando el bisel de soldadura.
- El cordón no se queda en la superficie, penetra en la sección; el bastidor no flexa bajo carga.
- Sea monobloque o de columnas, se aplica la misma disciplina.