Menaje de cocina prensas
8 prensas
La profundidad de embutición y el espesor de la chapa son determinantes. Basta con saber cuál es el punto más profundo de la pieza y en cuántas etapas se embute.
Piezas que se prensan en este sector
Una parte de estas piezas son muestras reales prensadas en prensas ÖZKOÇ; las marcadas como representativa solo muestran la forma de la pieza. Si encuentra alguna parecida a la suya, envíenos su imagen y le diremos con qué prensa se produce. Envíe la imagen de su pieza
 representativa
Cubeta de fregadero 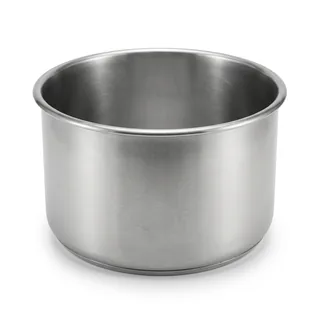 representativa
Cuerpo de olla y de caldero 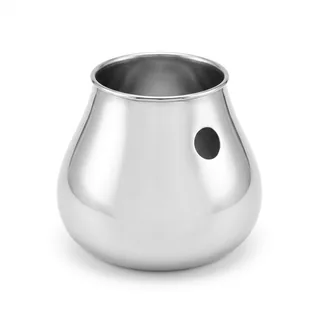 representativa
Cuerpo de tetera  representativa
Recipiente rectangular de acero inoxidable y su tapa 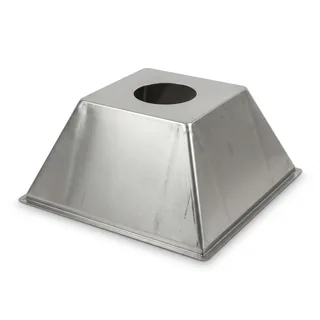 representativa
Cuerpo de campana extractora 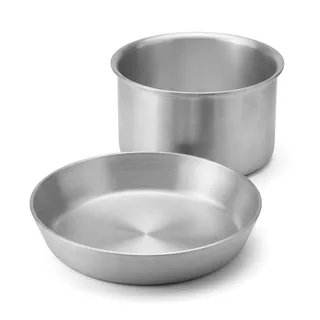 representativa
Sartén y olla de aluminio 
Cuerpo de fundición de aluminio prensado en molde abierto  representativa
Molde de repostería de silicona  representativa
Junta y elemento de estanqueidad de silicona 
Vajilla de melamina  representativa
Recorte de la pestaña del recipiente embutido  representativa
Plegado del canto y superficie de montaje  representativa
Forma de tapa y de marco
Prensas utilizadas en este sector
 FRÍO
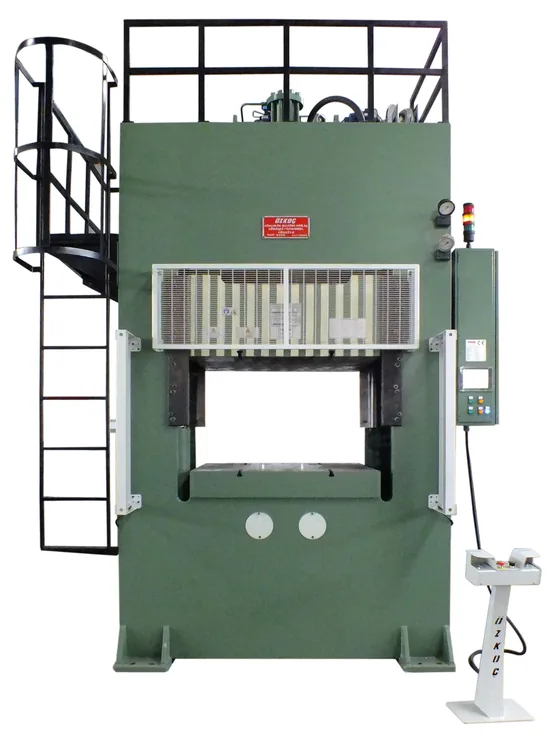
Prensa de embutición profunda
Prensa de embutición profunda — embute la chapa plana hasta obtener recipientes y cuerpos sin costura; el pisador evita el arrugamiento, y la fuerza de la placa pisadora y la velocidad de embutición se ajustan por separado.
- Cubetas de fregadero
- Cuerpos de ollas y sartenes
- Cuerpo de tetera
 FRÍO
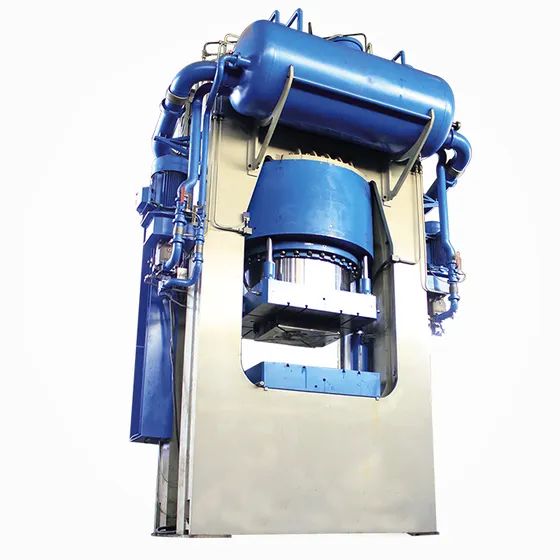
Prensa hidráulica de conformado
Prensa hidráulica de conformado de simple efecto — sin pisador; para conformado poco profundo, plegado, gofrado y calibrado. La fuerza se obtiene en el punto deseado de la carrera.
- Cuerpo de campana extractora
 FRÍO
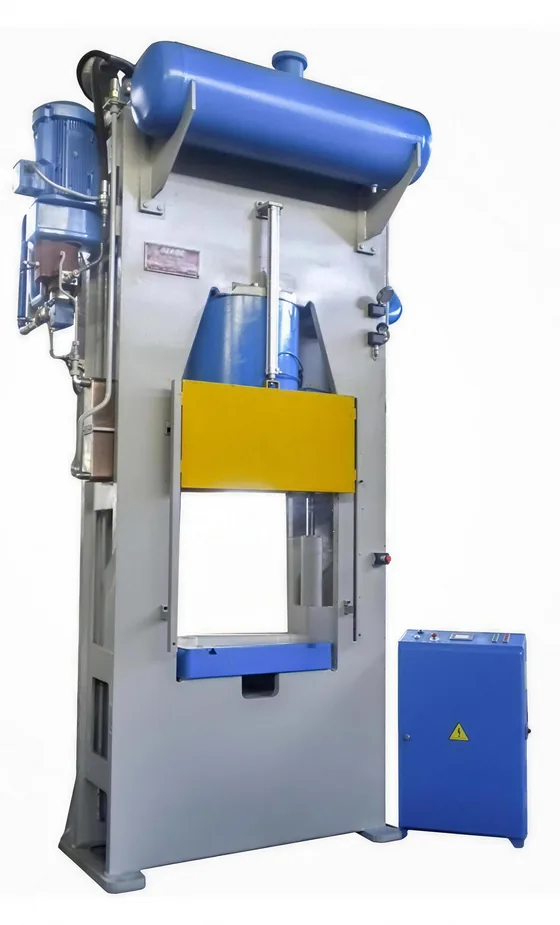
Prensa de acuñado
Prensa de acuñado — endurecimiento por deformación y calibrado sin arranque de viruta mediante acuñado en frío; bastidor rígido a alto tonelaje y aplicación de fuerza controlada y sin sacudidas.
- Cuerpos de sartenes y ollas de aluminio
- Utensilios de cocina calibrados
 ESPECIAL
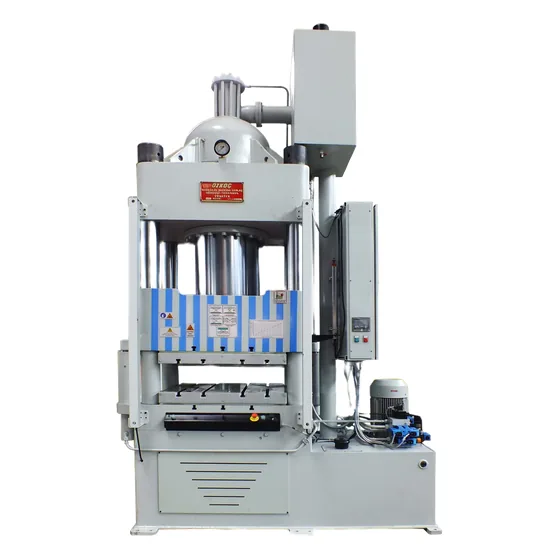
Prensa hidráulica de fundición
Prensa hidráulica de fundición desarrollada por la propia Özkoç, que convierte el aluminio fundido en pieza prensándolo en molde abierto: la alternativa de menor tonelaje y menor tasa de rechazo a la inyección de aluminio.
- Cuerpos de fundición de aluminio para recubrir con teflón o pintar
 CALIENTE
Prensa de vulcanización de silicona
Prensa hidráulica en caliente que convierte la silicona en pasta en pieza final vulcanizándola bajo presión en molde calefactado.
- Moldes de horneado de silicona
- Piezas de silicona para menaje de cocina
- Juntas y asas
 CALIENTE
Prensa de melamina
Prensa hidráulica en caliente que cura en molde calefactado compuestos termoestables a base de melamina y resina para producir vajilla, paneles y productos sanitarios.
- Platos, cuencos y vajilla de servicio de melamina
- Menaje de mesa y cocina
 FRÍO
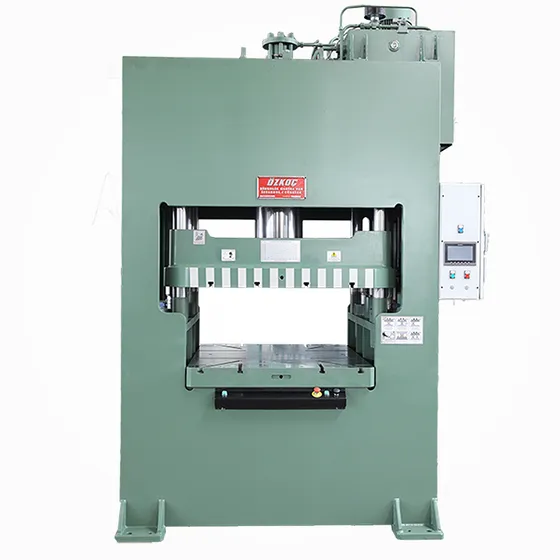
Prensa hidráulica de corte
Prensa hidráulica de corte que absorbe con cilindros de contrapresión el choque del instante del corte: su trabajo principal es cortar y, en el mismo bastidor, también se recorta la pestaña y se pliega.
- Recorte de la pestaña del fregadero
- Recorte de pestaña y rebordeado del canto del fregadero
- Repaso de la boca de la olla
 TRANSFER
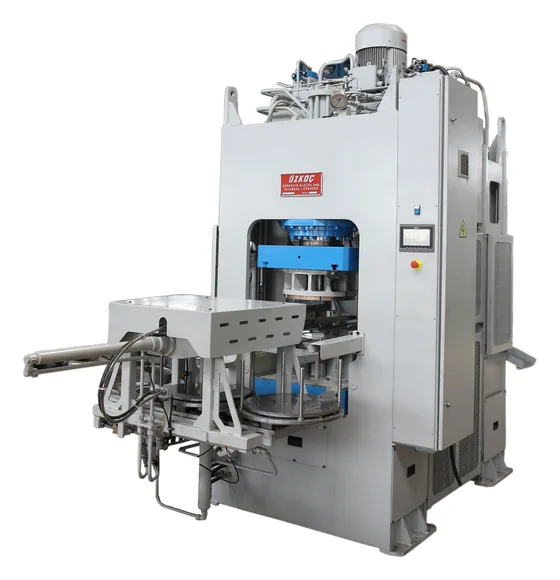
Prensa hidráulica transfer
Prensa hidráulica transfer que reúne en una sola máquina todos los pasos de una pieza que se conforma en varias etapas: la pieza se traslada automáticamente entre estaciones y en cada golpe de prensa sale un producto terminado.
- Cuerpos de ollas y sartenes
- Cuerpo de tetera
- Cubetas de fregadero
¿Qué importa al elegir una prensa?
Prensa de embutición profunda
- Velocidad y fuerza del pisador ajustablesPara mantener el arrugamiento bajo control, la velocidad de embutición y la fuerza de contrapresión se ajustan según la pieza. Cuando la chapa gana profundidad, el material se acumula en el borde; el pisador lo retiene y elimina el arrugamiento.
- La presión de la placa pisadora es determinanteSi la presión es baja la chapa se arruga; si es alta el flujo se bloquea y la pieza se desgarra; el margen entre ambas es estrecho.
- Recipientes y cuerpos sin costura, embutición en varias etapas
Prensa hidráulica de conformado
- De simple efecto · sin pisadorNo hay contrapresión; la forma no es profunda y el arrugamiento es escaso o nulo, así que no hace falta pisador.
- Conformado poco profundo, plegado, gofrado, acuñadoMientras la profundidad de la forma sea reducida, el trabajo termina en un solo efecto y no hace falta ajustar el pisador.
- Que el bastidor no flexe es lo determinanteSi el bastidor flexa, el gofrado no sale completo y el defecto se le carga a la matriz.
- Medidas y tonelajes estándar
Prensa de acuñado
- Endurecimiento por deformación en fríoLa estructura de grano se compacta y el límite elástico sube; la pieza sale más resistente.
- Bastidor rígido a alto tonelajeUn bastidor que flexa pierde la cota y castiga la matriz.
- Transición de fuerza sin sacudidasLa aproximación, el acuñado y la descompresión se encadenan con suavidad mediante válvula proporcional; no hay golpe.
Prensa hidráulica de fundición
- Trabaja con molde abiertoDentro del aluminio no quedan burbujas de aire.
- La mitad del tonelaje de la inyecciónNo hay que empujar el metal fundido por canales estrechos; la necesidad de molde y de espacio también se reduce a la mitad.
- Alrededor de un 1 % de rechazoEn el mismo trabajo, la tasa de rechazo de la inyección de metal está en el orden de la decena por ciento.
- Diseño desarrollado por la propia Özkoç
Prensa de vulcanización de silicona
- Trabajo de silicona en pastaEs la máquina de la producción a partir de pasta; la silicona líquida inyectada sigue otro camino.
- Misma familia de prensas en caliente que las de melamina y caucho
Prensa de melamina
- Curado termoestable, sin vuelta atrásLa pieza curada no puede volver a fundirse; la calidad no la determina la fuerza, sino la disciplina térmica.
- Calentamiento por zonas y desgasificaciónSi los volátiles generados en el compuesto no se evacuan, quedan ampollas y poros en la superficie.
- Disposición de dos pisos para la tapa de inodoroEn una tapa grande y asimétrica, la bajada paralela del carro mantiene el espesor y la planitud.
- Misma familia de prensas en caliente que las de silicona y caucho
Prensa hidráulica de corte
- El objetivo principal es cortarEn la misma prensa también se pliega y se recorta la pestaña; pero la máquina se monta para cortar.
- El choque lo asumen los cilindros de contrapresión, no el bastidorAl final del corte entran en juego los cilindros de contrapresión y absorben la descarga brusca de carga.
- La alternativa compacta a la prensa excéntricaA alto tonelaje el bastidor de la excéntrica crece y encarece; la hidráulica hace el mismo trabajo en menos espacio.
- La matriz dura más y el canto sale limpioLos cilindros de contrapresión ayudan también al paralelismo y el golpe no pasa a la matriz.
Prensa hidráulica transfer
- Una pieza terminada en cada golpeTodos los pasos se prensan en el mismo ciclo; la pieza se transfiere automáticamente entre estaciones.
- Sin una prensa, un operario y una matriz por pasoUna sola máquina reúne el trabajo repartido entre varias prensas; desaparecen el transporte y el stock intermedios.
- No solo prensa: automatizaciónEl recorte, el corte y el punzonado necesarios entre pasos se aplican en la misma línea.
- Con unidades de corte de chapa o de alimentación de discos, de carga y de transferencia