Prensa de acuñado
- Endurecimiento por deformación en fríoLa estructura de grano se compacta y el límite elástico sube; la pieza sale más resistente.
- Bastidor rígido a alto tonelajeUn bastidor que flexa pierde la cota y castiga la matriz.
- Transición de fuerza sin sacudidasLa aproximación, el acuñado y la descompresión se encadenan con suavidad mediante válvula proporcional; no hay golpe.
¿Qué es una Prensa de acuñado?
La prensa de acuñado da forma a la pieza metálica comprimiéndola con gran fuerza en la matriz a temperatura ambiente. El acuñado en frío endurece el material por deformación: la estructura de grano se compacta, el límite elástico sube y la pieza llega a su cota final sin arranque de viruta. Por su propia naturaleza, el proceso exige un tonelaje elevado.
No embute chapa hasta un recipiente profundo ni cuela metal fundido; su trabajo es llevar la pieza maciza a cota y acabado superficial por compresión.
¿Es esta la prensa que usted necesita?
Adecuada
- Llevar la pieza maciza a su cota final por acuñado en frío
- Calibrado sin arranque de viruta y endurecimiento por deformación
- Grabado de texturas y marcas superficiales
- Si su pieza se va a embutir a partir de chapa: Prensa de embutición profunda
- Para trabajos de conformado poco profundo y gofrado: Prensa hidráulica de conformado
- Si su pieza se va a fabricar con aluminio fundido: Prensa hidráulica de fundición
Menaje de cocina — piezas que se fabrican habitualmente en este sector
Estas imágenes son representativas — muestran la forma de la pieza, no son exactamente la pieza que fabricamos. Si encuentra alguna parecida a la suya, envíenos su imagen y le diremos con qué prensa se produce. Envíe la imagen de su pieza
 representativa
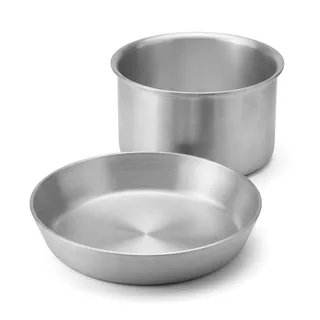
Sartén y olla de aluminio
Transformación del metal — piezas que se fabrican habitualmente en este sector
 representativa
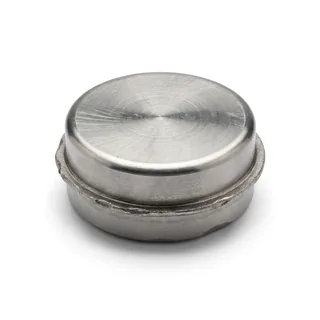
Acuñado en frío de pieza maciza de acero  representativa
Grabado de texturas y marcas superficiales
Esta prensa, en funcionamiento
Al tocar la miniatura, el vídeo se abre en esta misma página. Antes de tocarla no se envía ninguna petición a YouTube.
Prensa hidráulica de acuñado de 3000 toneladas
Prensa de acuñado para barras de acero corrugado
Para quien quiera el detalle
Cómo funciona — ¿por qué el tonelaje no basta por sí solo?
La pieza se coloca en la matriz, el carro baja y comprime el material a temperatura ambiente. El material fluye, llena la cavidad de la matriz y adopta su superficie. No hay calentamiento: por eso la cota es estable y no hay cascarilla ni alabeo, pero la fuerza necesaria está muy por encima de la del trabajo en caliente.
La verdadera ganancia del acuñado en frío no está en la cota, sino en el material: la estructura de grano se compacta, el límite elástico sube y la superficie se endurece. Si la misma pieza se hiciera por mecanizado, se cortaría la fibra del material y además se perdería material en forma de viruta. En el acuñado no hay pérdida, solo material desplazado.
El tonelaje por sí solo no es una promesa suficiente. Si el bastidor flexa bajo una fuerza elevada, se pierde el paralelismo entre el carro y la mesa; la pieza se acuña de más por un lado, la cota se va y la matriz se castiga por un solo lado. Por eso en esta categoría lo determinante no es la cifra de tonelaje, sino cuánto flexa el bastidor bajo ese tonelaje.
Las transiciones de fuerza también tienen que ser suaves. La aproximación es rápida, el acuñado lento y controlado, y la descompresión escalonada; la válvula proporcional suaviza esas transiciones. Una descarga brusca golpea tanto a la matriz como a la máquina. En materiales de alta aleación pocas veces es posible llegar a la forma en una sola etapa: el número de etapas se calcula a partir de la pieza y del material.
- Proceso en frío: sin cascarilla, sin alabeo, cota estable
- Endurecimiento por deformación: la estructura de grano se compacta, suben el límite elástico y la dureza superficial
- Sin pérdida de viruta: el material no se corta, se desplaza
- Lo determinante no es el tonelaje, sino la flexión del bastidor y el paralelismo del carro bajo ese tonelaje
- Aproximación / acuñado / descompresión se gobiernan sin sacudidas con válvula proporcional
- En alta aleación, el número de etapas se calcula a partir de la pieza
Bastidor rígido unido con preparación de bisel de soldadura
Cuando el conformado y el gofrado no salen, se culpa enseguida al matricero. Muchas veces la causa no es la matriz: el bastidor de la prensa flexa bajo carga y las dos mitades de la matriz no asientan del todo. Esa aportación del bastidor casi nunca se conoce en el lado del comprador, porque no se escribe en ningún catálogo.
Cuando ÖZKOÇ construye el bastidor en carpintería soldada, une los travesaños y las chapas PREPARANDO EL BISEL DE SOLDADURA. En el sector hay muchas empresas que unen sin preparar el bisel; el cordón se queda solo en la superficie. Con el bisel preparado, el cordón penetra en la sección y el bastidor resiste a flexar bajo carga.
Esto vale para todo tipo de bastidor, monobloque o de columnas — no es una opción que dependa del tipo de prensa, sino la disciplina de fabricación de ÖZKOÇ.
- Los travesaños y las chapas de refuerzo se unen preparando el bisel de soldadura.
- El cordón no se queda en la superficie, penetra en la sección; el bastidor no flexa bajo carga.
- Sea monobloque o de columnas, se aplica la misma disciplina.