Prensa de vulcanización de silicona
- Trabajo de silicona en pastaEs la máquina de la producción a partir de pasta; la silicona líquida inyectada sigue otro camino.
- Misma familia de prensas en caliente que las de melamina y caucho
¿Qué es una Prensa de vulcanización de silicona?
La prensa de vulcanización de silicona convierte la silicona en pasta en pieza final vulcanizándola bajo presión en molde calefactado. Lo determinante no es la fuerza, sino el equilibrio entre temperatura y tiempo: el molde se calienta por zonas y el tiempo de curado y el mantenimiento en presión se guardan en la receta.
¿Es esta la prensa que usted necesita?
Adecuada
- Conformado de la silicona en pasta curándola en el molde
- Moldes de horneado y de repostería de varias cavidades, piezas de silicona para menaje de cocina
- Juntas, fuelles y elementos de estanqueidad de silicona resistentes al calor
- Aisladores de silicona y terminales de cable, piezas de aislamiento con faldones
- Si su material es caucho convencional: Prensa de vulcanizado de caucho
Menaje de cocina — piezas que se fabrican habitualmente en este sector
Estas imágenes son representativas — muestran la forma de la pieza, no son exactamente la pieza que fabricamos. Si encuentra alguna parecida a la suya, envíenos su imagen y le diremos con qué prensa se produce. Envíe la imagen de su pieza
 representativa
Molde de repostería de silicona 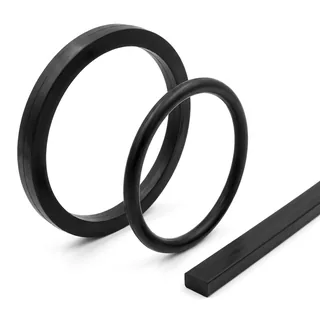 representativa
Junta y elemento de estanqueidad de silicona
Automoción — piezas que se fabrican habitualmente en este sector
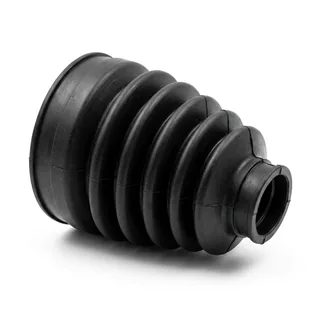 representativa
Fuelle de silicona  representativa
Junta y elemento de estanqueidad de silicona
Eléctrico y energía — piezas que se fabrican habitualmente en este sector
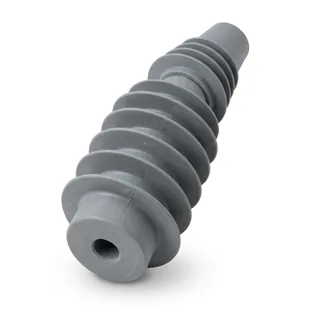 representativa
Aislador de silicona y terminal de cable
Para quien quiera el detalle
Cómo cura la silicona en pasta y en qué se diferencia de la inyección
Una pieza de silicona se produce por dos vías: la silicona en pasta se cura prensándola en el molde, mientras que la silicona líquida se inyecta. Esta prensa es la máquina de la primera vía: se deposita en el molde una cantidad dosificada de pasta, vulcaniza bajo presión entre platos calientes y del molde sale la pieza final. Aunque ambas vías empleen el mismo material, las máquinas, los moldes y las estructuras de coste son distintos; decir desde el principio, al pedir la oferta, por qué vía va a producir le lleva a la máquina correcta.
La ventana de curado de la silicona es más estrecha que la de la mayoría de los cauchos. Con un curado insuficiente la pieza queda pegajosa; con un curado excesivo, quebradiza. Por eso la temperatura y el tiempo se vinculan a la receta del HMI, el molde se calienta por zonas y la realimentación por termopar corrige la desviación dentro del propio ciclo.
En los moldes de varias cavidades —moldes de horneado y repostería, cavidades de juntas— que todas las cavidades salgan con el mismo espesor depende del paralelismo de los platos. El perfil de cierre determina además la rebaba: un molde que cierra demasiado rápido expulsa material hacia fuera y uno que cierra demasiado despacio deja aire en la cavidad.
La prensa de vulcanización de silicona pertenece a la misma familia de prensas en caliente que las de melamina y caucho. El bastidor, la infraestructura de calentamiento y la lógica de recetas son comunes; lo que cambia son el molde, el número de zonas y el tiempo de ciclo.
- Calentamiento del molde por zonas, realimentación por termopar
- Tiempo de curado y mantenimiento en presión en la receta del HMI
- Disposición de platos que mantiene la diferencia de espesor entre cavidades en moldes múltiples
- Control de la rebaba mediante el ajuste del perfil de cierre
- Familia de bastidores común, abierta también a los trabajos de melamina y caucho
Bastidor rígido unido con preparación de bisel de soldadura
Cuando el conformado y el gofrado no salen, se culpa enseguida al matricero. Muchas veces la causa no es la matriz: el bastidor de la prensa flexa bajo carga y las dos mitades de la matriz no asientan del todo. Esa aportación del bastidor casi nunca se conoce en el lado del comprador, porque no se escribe en ningún catálogo.
Cuando ÖZKOÇ construye el bastidor en carpintería soldada, une los travesaños y las chapas PREPARANDO EL BISEL DE SOLDADURA. En el sector hay muchas empresas que unen sin preparar el bisel; el cordón se queda solo en la superficie. Con el bisel preparado, el cordón penetra en la sección y el bastidor resiste a flexar bajo carga.
Esto vale para todo tipo de bastidor, monobloque o de columnas — no es una opción que dependa del tipo de prensa, sino la disciplina de fabricación de ÖZKOÇ.
- Los travesaños y las chapas de refuerzo se unen preparando el bisel de soldadura.
- El cordón no se queda en la superficie, penetra en la sección; el bastidor no flexa bajo carga.
- Sea monobloque o de columnas, se aplica la misma disciplina.