Silikon-Vulkanisierpresse
- Arbeit mit FestsilikonSie ist die Maschine für die Fertigung aus der Masse; eingespritztes Flüssigsilikon ist ein anderer Weg.
- Dieselbe Warmpressen-Familie wie die Melamin- und die Gummipresse
Was ist eine Silikon-Vulkanisierpresse?
Die Silikon-Vulkanisierpresse vulkanisiert Festsilikon im beheizten Werkzeug unter Druck und überführt es in das fertige Teil. Entscheidend ist nicht die Kraft, sondern das Gleichgewicht von Temperatur und Zeit: Die Form wird zonenweise beheizt, Aushärtezeit und Druckhaltezeit sind im Rezept hinterlegt.
Ist diese Presse die richtige für Sie?
Geeignet
- Formpressen von Festsilikon im beheizten Werkzeug
- Mehrfachformen für Back- und Kuchenformen, Silikonteile für Küchengeräte
- Silikondichtungen, -bälge und hitzebeständige Dichtelemente
- Isolierteile mit Schirmen wie Silikonisolatoren und Kabelendverschlüsse
- Wenn Ihr Werkstoff normaler Gummi ist: Gummi-Vulkanisierpresse
Kochgeschirr — in dieser Branche typischerweise gefertigte Teile
Diese Abbildungen sind exemplarisch — sie zeigen die Form des Teils, es ist nicht genau das von uns gefertigte Teil. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
 exemplarisch
Silikon-Backform 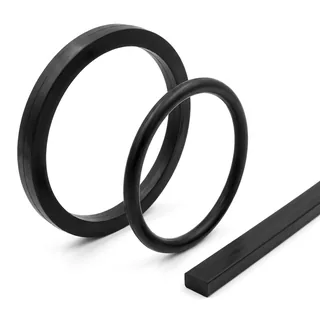 exemplarisch
Silikondichtung und Dichtelement
Automobilindustrie — in dieser Branche typischerweise gefertigte Teile
 exemplarisch
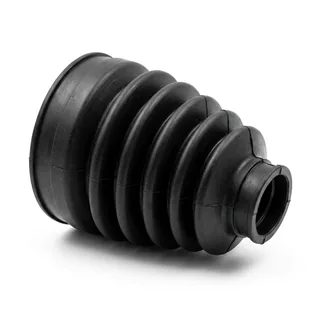
Silikonbalg 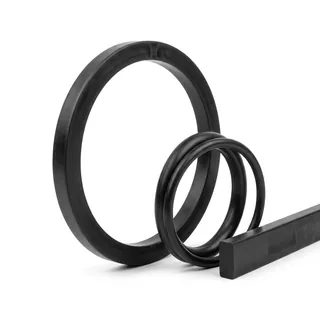 exemplarisch
Silikondichtung und Dichtelement
Elektro & Energie — in dieser Branche typischerweise gefertigte Teile
 exemplarisch
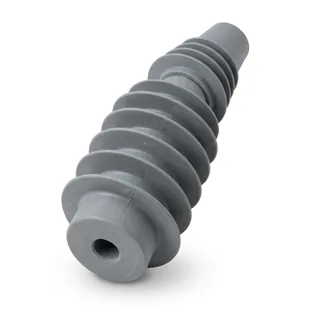
Silikonisolator und Kabelendverschluss
Für alle, die es genauer wissen wollen
Wie Festsilikon aushärtet und worin der Unterschied zum Spritzguss liegt
Silikonteile entstehen auf zwei Wegen: Festsilikon wird im Werkzeug verpresst und dabei vulkanisiert, Flüssigsilikon wird im Spritzguss verarbeitet. Diese Presse ist die Maschine für den ersten Weg — die dosierte Masse wird in die Form gelegt, vulkanisiert zwischen den Heizplatten unter Druck und verlässt die Form als fertiges Teil. Auch wenn beide Wege denselben Werkstoff verwenden, unterscheiden sich Maschinen, Formen und Kostenstrukturen; wenn Sie bei der Anfrage von vornherein sagen, auf welchem Weg Sie fertigen, kommen Sie zur richtigen Maschine.
Das Aushärtefenster von Silikon ist enger als bei den meisten Gummiwerkstoffen. Bei zu kurzer Aushärtung bleibt das Teil klebrig, bei zu langer wird es spröde. Deshalb werden Temperatur und Zeit im HMI-Rezept hinterlegt, die Form wird zonenweise beheizt, und die Thermoelement-Rückführung korrigiert Abweichungen noch im laufenden Zyklus.
Bei Mehrfachformen — Back- und Kuchenformen, Dichtungskavitäten — hängt es von der Parallelität der Platten ab, ob jede Kavität dieselbe Dicke liefert. Das Schließprofil bestimmt außerdem den Austrieb: Eine zu schnell schließende Form drückt Material heraus, eine zu langsam schließende lässt Luft in der Kavität zurück.
Die Silikon-Vulkanisierpresse gehört zur selben Warmpressen-Familie wie die Melamin- und die Gummipresse. Gestell, Heizinfrastruktur und Rezeptlogik sind gemeinsam; unterschiedlich sind Form, Zonenzahl und Taktzeit.
- Zonenweise Formheizung, Thermoelement-Rückführung
- Aushärtezeit und Druckhaltezeit im HMI-Rezept
- Plattenaufbau, der in der Mehrfachform die Dickenunterschiede zwischen den Kavitäten begrenzt
- Austriebkontrolle über die Einstellung des Schließprofils
- Gemeinsame Gestellfamilie, die auch für Melamin- und Gummiarbeiten offen ist
Steifes Pressengestell, mit Schweißnahtvorbereitung gefügt
Kommen Form und Prägung nicht heraus, wird sofort der Werkzeugmacher beschuldigt. Meist liegt es nicht am Werkzeug: Das Pressengestell federt unter Last, und die beiden Werkzeughälften liegen nicht mehr sauber aufeinander. Auf der Käuferseite ist dieser Anteil des Gestells oft unbekannt, denn in keinem Katalog steht er.
ÖZKOÇ baut das Gestell in Schweißkonstruktion und fügt Traversen und Bleche dabei MIT VORBEREITETER SCHWEISSNAHT, also angefast. In der Branche fügen viele Firmen ohne Nahtvorbereitung; die Naht bleibt dann nur an der Oberfläche. Ist die Naht vorbereitet, greift sie in den Querschnitt, und das Gestell widersteht dem Federn unter Last.
Das gilt für jede Gestellbauart, ob Monoblock oder Säulengestell — es ist keine vom Pressentyp abhängige Option, sondern die Fertigungsdisziplin von ÖZKOÇ.
- Traversen und Stützbleche werden mit vorbereiteter Schweißnaht gefügt.
- Die Naht bleibt nicht an der Oberfläche, sie greift in den Querschnitt; das Gestell federt unter Last nicht.
- Ob Monoblock oder Säulengestell — dieselbe Disziplin gilt.