Pressa per vulcanizzazione del silicone
- Lavora il silicone in pastaÈ la macchina della produzione a partire dalla pasta; il silicone liquido iniettato segue un'altra strada.
- Stessa famiglia di presse a caldo delle presse per melamina e per gomma
Che cos’è una Pressa per vulcanizzazione del silicone?
La pressa per vulcanizzazione del silicone trasforma il silicone in pasta nel pezzo finito vulcanizzandolo sotto pressione in stampo riscaldato. Determinante non è la forza ma l'equilibrio fra temperatura e tempo: lo stampo viene riscaldato a zone, il tempo di reticolazione e il mantenimento in pressione restano nella ricetta.
Questa pressa fa al caso vostro?
Adatta
- Formatura del silicone in pasta mediante cottura nello stampo
- Stampi da forno e da dolci a più impronte, articoli in silicone per la cucina
- Guarnizioni e soffietti in silicone, elementi di tenuta resistenti al calore
- Componenti isolanti alettati come isolatori in silicone e terminali per cavi
- Se il materiale è gomma convenzionale: Pressa per vulcanizzazione della gomma
Casalinghi e pentolame — pezzi tipicamente prodotti in questo settore
Queste immagini sono indicative — descrivono la forma del pezzo, non sono esattamente il pezzo che produciamo noi. Se avete trovato qualcosa di simile al vostro pezzo, inviateci il disegno e vi diciamo con quale pressa viene stampato. Inviate il disegno del pezzo
 indicativa
Stampo da forno in silicone 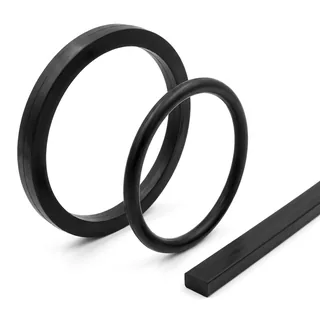 indicativa
Guarnizione ed elemento di tenuta in silicone
Automotive — pezzi tipicamente prodotti in questo settore
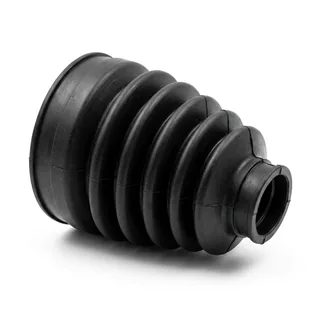 indicativa
Soffietto in silicone 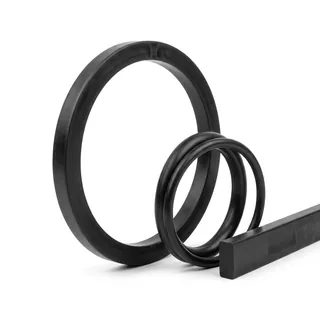 indicativa
Guarnizione ed elemento di tenuta in silicone
Elettrico & energia — pezzi tipicamente prodotti in questo settore
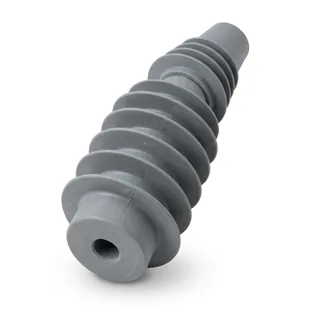 indicativa
Isolatore in silicone e terminale per cavo
Per chi vuole il dettaglio
Come cuoce il silicone in pasta e in cosa si differenzia dall'iniezione
Un pezzo in silicone si produce per due vie: il silicone in pasta viene cotto pressandolo nello stampo, il silicone liquido viene invece iniettato. Questa pressa è la macchina della prima via — la pasta dosata viene collocata nello stampo, vulcanizza sotto pressione fra piani riscaldati e dallo stampo esce il pezzo finito. Anche se le due vie usano lo stesso materiale, macchine, stampi e struttura dei costi sono diversi; dichiarare fin dall'inizio con quale via intendete produrre vi porta alla macchina giusta quando chiedete un'offerta.
La finestra di reticolazione del silicone è più stretta di quella della maggior parte delle gomme. Con una reticolazione insufficiente il pezzo resta appiccicoso, con una eccessiva diventa fragile. Per questo temperatura e tempo vengono affidati a una ricetta HMI, lo stampo è riscaldato a zone e la retroazione delle termocoppie corregge lo scostamento all'interno del ciclo.
Negli stampi a più impronte — stampi da forno e da dolci, impronte di guarnizioni — il fatto che ogni impronta esca dello stesso spessore dipende dal parallelismo dei piani. Il profilo di chiusura determina inoltre la bava: uno stampo che chiude troppo in fretta spinge il materiale all'esterno, uno che chiude troppo lentamente lascia aria nell'impronta.
La pressa per vulcanizzazione del silicone appartiene alla stessa famiglia di presse a caldo delle presse per melamina e per gomma. Struttura, impianto di riscaldamento e logica delle ricette sono comuni; cambiano lo stampo, il numero di zone e il tempo ciclo.
- Riscaldamento dello stampo a zone, retroazione con termocoppie
- Tempo di reticolazione e mantenimento in pressione nella ricetta HMI
- Disposizione dei piani che tiene sotto controllo le differenze di spessore fra le impronte
- Controllo della bava tramite la regolazione del profilo di chiusura
- Famiglia di strutture comune, aperta anche ai lavori su melamina e gomma
Struttura rigida assemblata cianfrinando i lembi di saldatura
Quando la formatura o la goffratura non riescono, la colpa ricade subito sullo stampista. Spesso però la causa non è lo stampo: la struttura della pressa flette sotto carico e le due metà dello stampo non combaciano del tutto. Chi acquista di solito non conosce questo margine della struttura, perché non viene scritto in nessun catalogo.
Quando realizza la struttura in carpenteria saldata, ÖZKOÇ unisce le traverse e le lamiere CIANFRINANDO I LEMBI DI SALDATURA. Nel settore molte aziende uniscono senza preparare il cianfrino; il cordone resta soltanto in superficie. Con il cianfrino il cordone penetra nella sezione e la struttura resiste alla flessione sotto carico.
Vale per ogni tipo di struttura, monoblocco o a colonne — non è un’opzione legata al tipo di pressa, ma la disciplina di fabbricazione di ÖZKOÇ.
- Le traverse e le lamiere di rinforzo si uniscono cianfrinando i lembi di saldatura.
- Il cordone non resta in superficie, penetra nella sezione; la struttura non flette sotto carico.
- La stessa disciplina si applica sia alla struttura monoblocco sia a quella a colonne.