Pressa per compattazione di polveri (powder compacting)
- Polvere secca, compattata nello stampoLa polvere riempie la cavità dello stampo e sotto pressione i grani si agganciano; il pezzo esce con una consistenza sufficiente a essere movimentato.
- Densità uniforme in ogni puntoUna differenza di densità cambia localmente il ritiro in forno; da lì nascono distorsioni e cricche.
- Pressione a gradini, scarico a rampaSe l'aria compressa non viene evacuata si formano rigonfiamenti; se la pressione viene tolta di colpo il pezzo crudo si crepa.
- Stesso principio, automazione diversaAnime in sale, blocchi di zirconia e mosaici di vetro sono la stessa compattazione; cambiano lo stampo e l'alimentazione.
Che cos’è una Pressa per compattazione di polveri (powder compacting)?
La pressa per compattazione di polveri (powder compacting) comprime nello stampo polveri secche o miscele granulari e le trasforma in un pezzo crudo movimentabile. Anime in sale solubili in acqua, blocchi di zirconia e mosaici di vetro si stampano nella stessa classe di macchina; a cambiare sono lo stampo e l'automazione di alimentazione.
Se la densità di compattazione non è uniforme in ogni punto, il pezzo si distorce in forno. La preparazione delle polveri, la granulazione e la cottura sono fuori dal campo della pressa. La formatura della lamiera non è il lavoro di questa pressa — lì non c'è polvere, il materiale viene fatto scorrere nello stampo.
Questa pressa fa al caso vostro?
Adatta
- Pezzo crudo pre-forno da polveri secche o da miscele granulari
- Anime in sale solubili in acqua — canali interni stretti impossibili con l'anima in sabbia
- Blocchi di zirconia e dischi CAD/CAM, pezzi crudi in ceramica tecnica
- Piastrelle di mosaico in vetro e simili lavorazioni ceramiche di piccolo formato
- Cicli stampo in serie con carico e scarico robotizzati
- Se il materiale non è polvere ma lamiera: Pressa per imbutitura profonda
- Se non stampate l'anima ma la fusione stessa: Pressa idraulica di colata
- Se stampate mescole resina-fibra: Pressa per SMC e BMC
- Se stampate servizi da tavola con polvere di melamina: Pressa per melamina
Automotive — pezzi tipicamente prodotti in questo settore
Queste immagini sono indicative — descrivono la forma del pezzo, non sono esattamente il pezzo che produciamo noi. Se avete trovato qualcosa di simile al vostro pezzo, inviateci il disegno e vi diciamo con quale pressa viene stampato. Inviate il disegno del pezzo
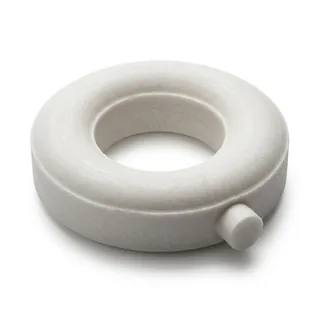 indicativa
Anima in sale per il canale di raffreddamento del pistone  indicativa
Anima in sale solubile
Lavorazione dei metalli — pezzi tipicamente prodotti in questo settore
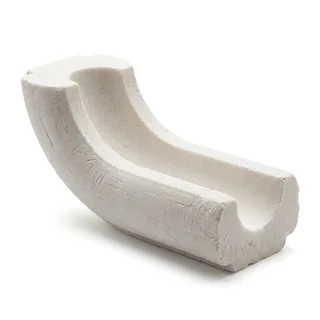 indicativa
Anima in sale solubile
Medicale — pezzi tipicamente prodotti in questo settore
 indicativa
Blocco di zirconia  indicativa
Disco di zirconia  indicativa
Elemento strutturale e pezzo verde in ceramica tecnica
Costruzioni & edilizia — pezzi tipicamente prodotti in questo settore
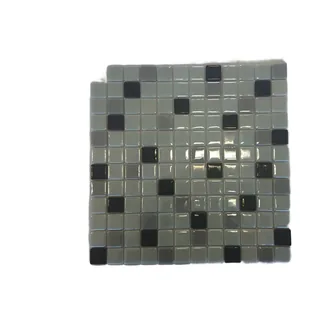
Piastra di mosaico in vetro  indicativa
Bordura ceramica e cornice decorativa
Questa pressa al lavoro
Toccando la copertina il video si apre in questa pagina. Prima del tocco non parte nessuna richiesta verso YouTube.
PRESSA IDRAULICA PER COMPATTAZIONE DI POLVERI
Pressa idraulica per mosaico in vetro - Özkoç Hidrolik
Per chi vuole il dettaglio
Come funziona — e perché è sempre la stessa macchina
La polvere secca o la miscela granulare riempie la cavità dello stampo, la slitta scende e comprime la polvere con una pressione a gradini. I grani si agganciano fra loro; il pezzo che esce dallo stampo non è ancora cotto, ma è abbastanza compatto da reggere il proprio peso. La durezza finale la dà il forno; il forno e la preparazione delle polveri sono fuori dal campo della pressa e vanno considerati a parte quando si pianifica la linea.
Tutto il lavoro si gioca sulla distribuzione della densità. Se la polvere non ha la stessa densità in ogni punto, il ritiro in forno cambia localmente e il pezzo si distorce; se l'aria compressa non viene evacuata, in cottura si formano rigonfiamenti; se la pressione viene tolta di colpo, il pezzo crudo si crepa. Per questo la pressata è a gradini, le soste di degasaggio sono pianificate e lo scarico avviene a rampa. Il profilo di pressione risiede nella ricetta del PLC e, quando cambia la miscela, cambia anche la ricetta; anche se lo stampo scarica il peso su un solo lato, la slitta deve scendere parallela.
L'anima in sale è il lavoro più istruttivo di questa pressa. L'anima che forma la cavità interna del pezzo fuso viene stampata in sale; dopo la solidificazione della fusione il pezzo viene lavato, l'anima si scioglie in acqua e resta un canale interno troppo stretto per essere ottenuto con un'anima in sabbia. I canali di raffreddamento dei pistoni si fanno così. Se la densità non è omogenea nella sezione dell'anima, l'anima si rompe e l'errore emerge nel punto più costoso: sul pezzo fuso. Per contro, se la geometria interna è semplice l'anima in sabbia è più economica — l'anima in sale non è la scelta giusta per ogni fusione.
Blocchi di zirconia, dischi CAD/CAM per l'odontoiatria, piastrelle di mosaico in vetro, piccole bordure ceramiche — sono tutti la stessa classe di macchina. A cambiare sono lo stampo e l'automazione di alimentazione: una lavora con carico e scarico robotizzati, un'altra sforna decine di pezzi per ciclo da uno stampo a più impronte. Aprire una categoria di pressa diversa per ogni nome di materiale confonde chi acquista; la macchina la definisce il processo, non il materiale.
- Riempimento dello stampo → compattazione a gradini → soste di degasaggio → scarico a rampa → pezzo crudo
- Il profilo di pressione risiede nella ricetta del PLC; quando cambia la miscela cambia la ricetta
- La discesa parallela della slitta è il presupposto dell'uniformità di densità negli stampi a più impronte
- Lavora integrata con robot di carico e scarico automatici; l'operatore non tocca lo stampo
- Fuori campo: preparazione delle polveri, granulazione, smaltatura, forno di sinterizzazione
Struttura rigida assemblata cianfrinando i lembi di saldatura
Quando la formatura o la goffratura non riescono, la colpa ricade subito sullo stampista. Spesso però la causa non è lo stampo: la struttura della pressa flette sotto carico e le due metà dello stampo non combaciano del tutto. Chi acquista di solito non conosce questo margine della struttura, perché non viene scritto in nessun catalogo.
Quando realizza la struttura in carpenteria saldata, ÖZKOÇ unisce le traverse e le lamiere CIANFRINANDO I LEMBI DI SALDATURA. Nel settore molte aziende uniscono senza preparare il cianfrino; il cordone resta soltanto in superficie. Con il cianfrino il cordone penetra nella sezione e la struttura resiste alla flessione sotto carico.
Vale per ogni tipo di struttura, monoblocco o a colonne — non è un’opzione legata al tipo di pressa, ma la disciplina di fabbricazione di ÖZKOÇ.
- Le traverse e le lamiere di rinforzo si uniscono cianfrinando i lembi di saldatura.
- Il cordone non resta in superficie, penetra nella sezione; la struttura non flette sotto carico.
- La stessa disciplina si applica sia alla struttura monoblocco sia a quella a colonne.