Пресс для прессования порошков (powder compacting)
- Сухой порошок уплотняется в формеПорошок заполняет полость формы и под давлением сцепляется; деталь выходит достаточно прочной, чтобы её можно было переносить.
- Одинаковая плотность в каждой точкеРазница плотности меняет усадку в печи по зонам; отсюда коробление и трещины.
- Ступенчатое давление, сброс по рампеЕсли зажатый воздух не вывести, появится вздутие; если давление снять резко, сырая заготовка треснет.
- Один принцип, разная автоматизацияСолевой стержень, циркониевый блок и стеклянная мозаика — то же уплотнение; различаются форма и подача.
Что такое Пресс для прессования порошков (powder compacting)?
Пресс для прессования порошков (powder compacting) уплотняет сухой порошок или гранулят в форме и превращает его в сырую заготовку, пригодную для переноски. Растворимый в воде солевой стержень, циркониевый блок и стеклянная мозаика прессуются на машинах того же класса; различаются форма и автоматизация подачи.
Если плотность уплотнения неодинакова во всех точках, деталь коробится в печи. Подготовка порошка, грануляция и обжиг лежат вне области пресса. Формовка листового металла — не работа этого пресса: там нет порошка, там материал течёт в штамп.
Подходит ли вам этот пресс?
Подходит
- Сырая заготовка перед печью из сухого порошка или гранулята
- Растворимый в воде солевой стержень — узкий внутренний канал, недостижимый песчаным стержнем
- Циркониевые блоки и CAD/CAM-диски, сырые заготовки технической керамики
- Плитка стеклянной мозаики и подобные мелкие прессованные керамические изделия
- Серийный цикл формования с роботизированной загрузкой и выгрузкой
- Если ваш материал не порошок, а листовой металл: Пресс глубокой вытяжки
- Если вы прессуете не стержень, а саму отливку: Гидравлический литейный пресс
- Если вы формуете смесь смолы и волокна: Пресс для SMC и BMC
- Если вы прессуете столовую посуду из меламинового порошка: Пресс для меламина
Автомобильная промышленность — детали, типично изготавливаемые в этой отрасли
Эти изображения условны — они показывают форму детали и не являются в точности той деталью, которую производим мы. Если вы нашли похожую на свою, пришлите её чертёж, и мы скажем, на каком прессе она изготавливается. Прислать чертёж детали
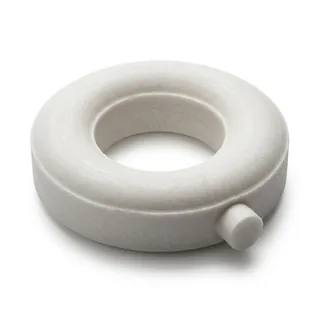 условно
Солевой стержень канала охлаждения поршня  условно
Растворимый солевой стержень
Металлообработка — детали, типично изготавливаемые в этой отрасли
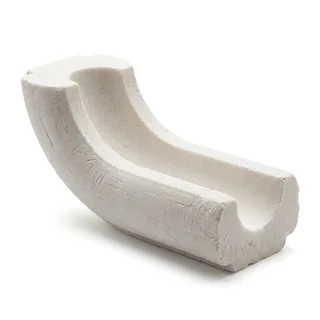 условно
Растворимый солевой стержень
Медицина — детали, типично изготавливаемые в этой отрасли
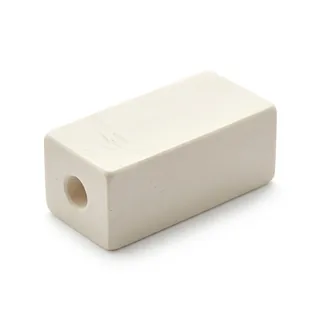 условно
Блок из диоксида циркония 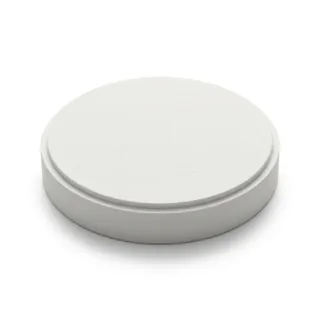 условно
Диск из диоксида циркония  условно
Деталь из технической керамики и сырая заготовка
Строительство — детали, типично изготавливаемые в этой отрасли
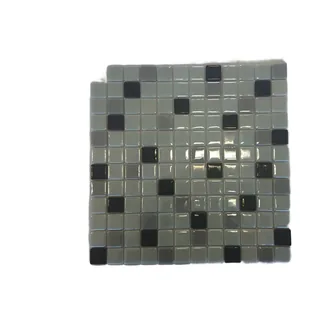
Плита стеклянной мозаики  условно
Керамический бордюр и декоративный молдинг
Этот пресс в работе
При касании обложки видео открывается прямо на этой странице. До касания ни один запрос на YouTube не уходит.
ГИДРАВЛИЧЕСКИЙ ПРЕСС ДЛЯ ПРЕССОВАНИЯ ПОРОШКОВ
Гидравлический пресс для стеклянной мозаики — Özkoç Hidrolik
Тем, кому нужны подробности
Как это работает — и почему всё это одна машина
Сухой порошок или гранулят заполняет полость формы, ползун опускается и уплотняет порошок ступенчатым давлением. Частицы сцепляются между собой; вышедшая из формы деталь ещё не обожжена, но достаточно плотна, чтобы держать собственный вес. Окончательную твёрдость даёт печь; печь и подготовка порошка лежат вне области пресса, и при планировании линии эти этапы нужно рассматривать отдельно.
Вся работа сводится к распределению плотности. Если порошок уплотнён не везде одинаково, усадка в печи меняется по зонам и деталь коробится; если зажатый воздух не вывести, при обжиге появится вздутие; если давление снять резко, сырая заготовка треснет. Поэтому прессование ступенчатое, остановки на дегазацию запланированы, а сброс идёт по рампе. Профиль давления хранится в рецепте ПЛК, и при смене смеси меняется и рецепт; даже если форма отдаёт вес в одну сторону, ползун должен опускаться параллельно.
Солевой стержень — самая показательная работа этого пресса. Стержень, образующий внутреннюю полость отливки, прессуется из соли; после затвердевания отливки деталь промывают, стержень растворяется в воде, и остаётся внутренний канал настолько узкий, что песчаным стержнем его не получить. Так делают каналы охлаждения поршней. Если плотность в сечении стержня неоднородна, стержень ломается, и ошибка вылезает в самом дорогом месте — на литой детали. Зато при простой внутренней геометрии песчаный стержень экономичнее — солевой стержень не для каждой отливки верный выбор.
Циркониевый блок, CAD/CAM-диск для стоматологии, плитка стеклянной мозаики, мелкий керамический бордюр — всё это один класс машин. Различаются форма и автоматизация подачи: одна работает с роботизированной загрузкой и выгрузкой, другая выдаёт в многоместной форме десятки деталей за цикл. Открывать отдельную категорию прессов по названию материала — значит вводить закупщика в заблуждение; машину определяет не материал, а процесс.
- Заполнение формы → ступенчатое уплотнение → остановки на дегазацию → сброс по рампе → сырая заготовка
- Профиль давления хранится в рецепте ПЛК; при смене смеси меняется и рецепт
- Параллельное опускание ползуна — предварительное условие равной плотности в многоместной форме
- Работает в связке с роботом автоматической загрузки и выгрузки; оператор к форме не прикасается
- Вне области: подготовка порошка, грануляция, глазурование, печь спекания
Жёсткая станина, собранная с разделкой кромок под сварку
Когда форма и рельеф не получаются, сразу винят инструментальщика. Чаще всего причина не в штампе: станина пресса прогибается под нагрузкой, и половины штампа не садятся друг на друга точно. Об этой доле станины покупатель, как правило, не знает, потому что её не пишут ни в одном каталоге.
Собирая станину в сварной конструкции, ÖZKOÇ соединяет траверсы и листы С РАЗДЕЛКОЙ КРОМОК ПОД СВАРКУ. В отрасли много компаний, которые соединяют без разделки кромок; шов остаётся только на поверхности. Когда кромки разделаны, шов проникает в сечение и станина сопротивляется прогибу под нагрузкой.
Это относится к станине любого типа — как моноблочной, так и колонной: это не опция, зависящая от типа пресса, а производственная дисциплина ÖZKOÇ.
- Траверсы и опорные листы соединяются с разделкой кромок под сварку.
- Шов не остаётся на поверхности, а проникает в сечение; станина не прогибается под нагрузкой.
- И для моноблочной, и для колонной станины применяется одна и та же дисциплина.