Пресс для SMC и BMC
- Стеклонаполненный реактопластичный листSMC поставляется листом, BMC — объёмной массой; обе композиции принимают форму, отверждаясь под теплом и давлением.
- Решает скорость циклаПопав в пресс-форму, материал может начать кристаллизоваться; если пресс не смыкается быстро, деталь портится ещё до заполнения.
- Стандартная станина под несимметричную нагрузкуБольшинство изделий несимметричны; стандартная конструкция покрывает большую их часть без специального исполнения.
- Система параллельности ползунаЧетыре точки противодействия опускают ползун параллельно; разнотолщинность по углам и перерасход материала снижаются.
Что такое Пресс для SMC и BMC?
Пресс SMC & BMC формует стеклонаполненные термореактивные композиции, отверждая их в нагреваемой пресс-форме под давлением. Капот и крышки трактора, целиковая передняя панель автобуса, большие электрические шкафы наружного исполнения — это работа данного пресса.
Решает скорость цикла: попав в пресс-форму, материал может кристаллизоваться, и если пресс не смыкается быстро, деталь портится. На крупных и несимметричных деталях параллельное опускание ползуна к столу снижает разницу по толщине, а значит и расход материала. Отверждённый реактопласт повторно расплавить нельзя; меламиновые изделия — не работа этого пресса.
Подходит ли вам этот пресс?
Подходит
- Прессование стеклонаполненных реактопластов: листового SMC и объёмного BMC
- Панели и крышки большой площади, несимметричные
- Крупные электротехнические корпуса наружного исполнения
- Для крышек унитазов и меламиновой столовой посуды: Пресс для меламина
- Если вы прессуете препрег или органолист с непрерывным волокном: Пресс для композитов
Автомобильная промышленность — детали, типично изготавливаемые в этой отрасли
Эти изображения условны — они показывают форму детали и не являются в точности той деталью, которую производим мы. Если вы нашли похожую на свою, пришлите её чертёж, и мы скажем, на каком прессе она изготавливается. Прислать чертёж детали
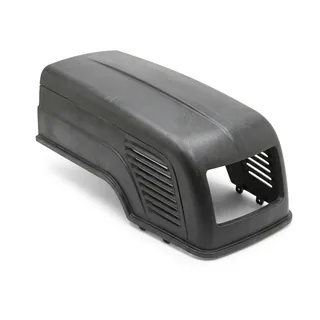 условно
Капот и крышки трактора 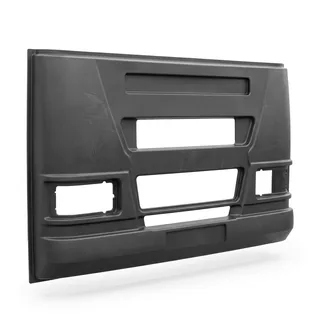 условно
Передняя панель автобуса  условно
Композитная панель кузова 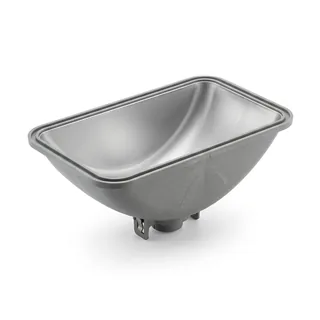 условно
Корпус фары и фонаря  условно
Композитная силовая панель с рёбрами
Оборонная промышленность — детали, типично изготавливаемые в этой отрасли
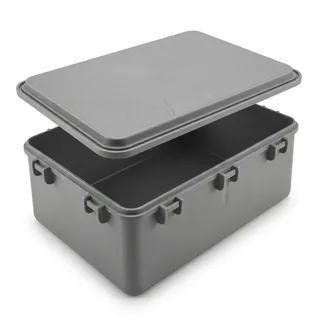 условно
Композитный защитный короб и крышка 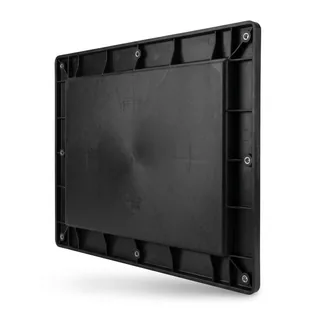 условно
Композитная силовая панель с рёбрами
Электротехника и энергетика — детали, типично изготавливаемые в этой отрасли
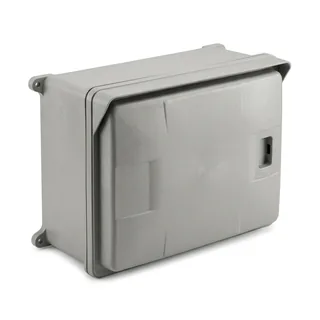 условно
Электротехнический шкаф для наружной установки 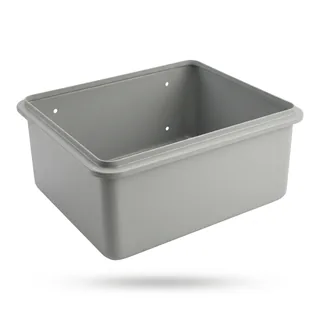 условно
Корпус электрощита и изолятор 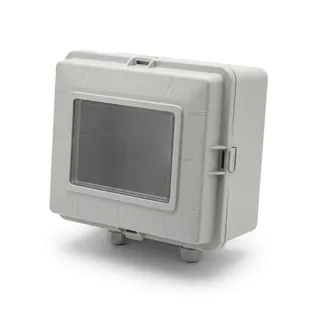 условно
Ящик для счётчика 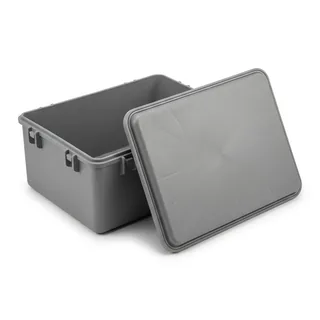 условно
Композитный защитный короб и крышка
С производства: 10 прессов ÖZKOÇ на одной линии SMC
Производитель композитных деталей из SMC при каждом расширении своей линии снова выбирал ÖZKOÇ. Сегодня на одной линии бок о бок работают 10 гидравлических прессов ÖZKOÇ усилием от 250 до 3000 тонн, и первые установленные прессы по-прежнему в работе.
В таблице — только прессы этой линии; значения взяты с их табличек, как видно на видео. Мы выпускаем прессы для SMC усилием до 7 000 тонн и вместе с вами подбираем усилие прессования и стол для вашей детали.
| Усилие прессования | Стол | Ход |
|---|---|---|
| 3000 т | 3500 × 2200 mm | 1700 mm |
| 2500 т | 3500 × 2200 mm | 1400 mm |
| 1500 т | 3000 × 2200 mm | 1400 mm |
| 1200 т | 2600 × 2000 mm | 1100 mm |
| 1000 т | 2400 × 2000 mm | 1500 mm |
| 800 т | 2300 × 1500 mm | 1300 mm |
| 800 т | 2100 × 1500 mm | 1300 mm |
| 600 т | 1800 × 1500 mm | 900 mm |
| 350 т | 1300 × 1000 mm | 700 mm |
| 250 т | 1300 × 1000 mm | 600 mm |
Этот пресс в работе
При касании обложки видео открывается прямо на этой странице. До касания ни один запрос на YouTube не уходит.
ЛИНИЯ SMC-КОМПОЗИТОВ: 10 ГИДРАВЛИЧЕСКИХ ПРЕССОВ (250–3000 ТОНН)
Özkoç — гидравлический пресс для композитов
Тем, кому нужны подробности
Как это работает: отверждение, скорость цикла и параллельность ползуна
SMC — это стеклонаполненный реактопластичный лист; BMC — та же химия в виде объёмной массы. Оба закладываются в нагретую пресс-форму, пресс смыкается, материал течёт под давлением и отверждается. Отверждённый реактопласт назад не возвращается — поэтому цикл не допускает расплавить и попробовать снова; это работа, которую делают правильно с первого раза.
Именно поэтому скорость цикла — не удобство, а условие качества. Материал может начать кристаллизоваться в тот момент, когда попадает в пресс-форму; если пресс смыкается недостаточно быстро, деталь портится ещё до заполнения. ÖZKOÇ проектирует этот пресс так, чтобы он смыкался быстро.
Второй вопрос — асимметрия. Геометрия большинства деталей, изготавливаемых на этом прессе, несимметрична: капот трактора, передняя панель автобуса, большой электрический шкаф. Несимметричная деталь создаёт в пресс-форме несимметричную нагрузку; если ползун перекашивается, между одним и другим углом детали появляется разница по толщине. При крайней асимметрии требуется специальная конструкция, однако собственная стандартная конструкция ÖZKOÇ подошла многим несимметричным применениям без специальных решений.
На крупногабаритных деталях в работу вступает разработанная ÖZKOÇ система параллельности ползуна: примерно четыре системы противодействия обеспечивают опускание ползуна параллельно нижней плите. Для закупщика это означает следующее:
- Разница по толщине от одного угла детали к другому сводится к минимуму
- Достигается экономия материала; лишний припуск «на всякий случай» не закладывается
- Материал однороден, поэтому прочность выходит такой, как рассчитано
- Не тратятся лишние тепло и материал
Жёсткая станина, собранная с разделкой кромок под сварку
Когда форма и рельеф не получаются, сразу винят инструментальщика. Чаще всего причина не в штампе: станина пресса прогибается под нагрузкой, и половины штампа не садятся друг на друга точно. Об этой доле станины покупатель, как правило, не знает, потому что её не пишут ни в одном каталоге.
Собирая станину в сварной конструкции, ÖZKOÇ соединяет траверсы и листы С РАЗДЕЛКОЙ КРОМОК ПОД СВАРКУ. В отрасли много компаний, которые соединяют без разделки кромок; шов остаётся только на поверхности. Когда кромки разделаны, шов проникает в сечение и станина сопротивляется прогибу под нагрузкой.
Это относится к станине любого типа — как моноблочной, так и колонной: это не опция, зависящая от типа пресса, а производственная дисциплина ÖZKOÇ.
- Траверсы и опорные листы соединяются с разделкой кромок под сварку.
- Шов не остаётся на поверхности, а проникает в сечение; станина не прогибается под нагрузкой.
- И для моноблочной, и для колонной станины применяется одна и та же дисциплина.
Система параллельности ползуна
На широких и асимметричных деталях нагрузка приходится на один угол ползуна; ползун опускается с лёгким перекосом, и один угол детали выходит толще другого. Результат: лишний материал, неравномерная прочность, лишнее тепло и лишний цикл.
В разработанной самой ÖZKOÇ системе параллельности ползуна четыре цилиндра противодавления опускают ползун параллельно нижней плите. Разница толщины между углами сводится к минимуму; достигается экономия материала, а однородность детали удерживает прочность там, где она нужна.
Тот же механизм работает и при резке: в момент среза цилиндры противодавления поглощают удар, сохраняют параллельность и продлевают срок службы вырубного штампа.
- Четыре цилиндра противодавления опускают ползун параллельно нижней плите.
- На широкой и асимметричной детали разница толщины между углами сводится к минимуму.
- Экономия материала + однородная прочность.
- При резке поглощает удар и продлевает срок службы штампа.