Пресс для бронеплит и шлемов
- Шлем и плоская плита — в одном семействеКупольная форма и плоский лист используют одну логику отверждения; различаются форма и распределение давления.
- Давление равномерно по всей плитеОдна слабая зона снижает класс защиты; каждая точка ламината должна получить одинаковые давление и температуру.
- Нагрев и охлаждение горячим маслом либо электрический нагрев с водяным охлаждением
Что такое Пресс для бронеплит и шлемов?
Пресс для бронеплит и шлемов отверждает защитные плиты, композитные шлемы и элементы защиты груди, рук и плеч между нагреваемыми плитами под давлением. Этот пресс стоит на стороне защиты: он производит то, что противостоит, а не боеприпас, который поражает.
Качество ламината зависит от равномерного распределения давления и температуры по поверхности; одна слабая зона снижает класс защиты. Глубокий купол шлема и плоская плита работают на одном прессе, но с разной формой и разным распределением давления.
Подходит ли вам этот пресс?
Подходит
- Баллистические защитные плиты и броневые панели
- Композитные шлемы и оболочки касок
- Элементы защиты груди, рук и плеч
- Для гильз боеприпасов и формовки металла: Пресс глубокой вытяжки
- Для небаллистических композитных деталей: Пресс для композитов
Оборонная промышленность — детали, типично изготавливаемые в этой отрасли
Эти изображения условны — они показывают форму детали и не являются в точности той деталью, которую производим мы. Если вы нашли похожую на свою, пришлите её чертёж, и мы скажем, на каком прессе она изготавливается. Прислать чертёж детали
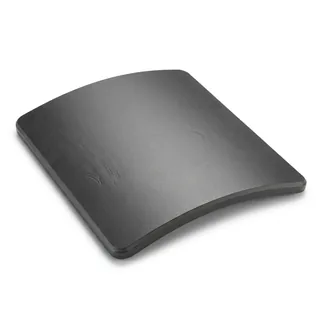 условно
Бронеплита 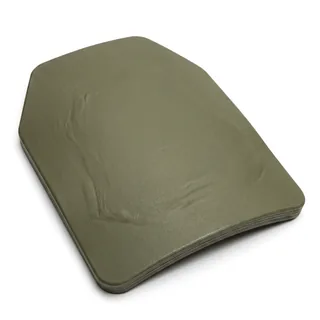 условно
Нагрудная защитная плита 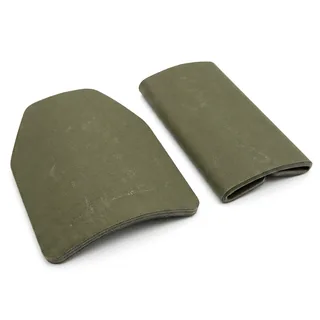 условно
Защитный элемент для рук и плеч 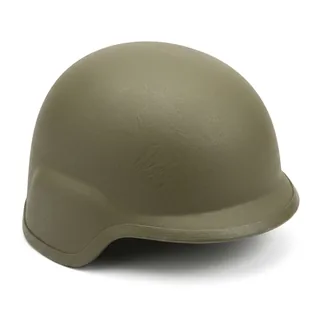 условно
Оболочка боевого и защитного шлема
Этот пресс в работе
При касании обложки видео открывается прямо на этой странице. До касания ни один запрос на YouTube не уходит.
ÖZKOÇ — пресс для композитов баллистического назначения
Тем, кому нужны подробности
Как это работает: ламинирование, сторона защиты и особенность шлема
Баллистическая защитная деталь получается превращением слоистой преформы в единое тело под теплом и давлением. Воздух между слоями вытесняется, смола растекается, сечение уплотняется, и ламинат отверждается. Класс защиты определяется не только числом слоёв, но и тем, насколько равномерно давление и температура распределены по поверхности плиты: одна-единственная слабая зона снижает класс всей плиты.
Шлем — иная инженерная задача, чем плоская плита. В глубокой купольной форме давление и температуру нужно донести до каждой точки слоистой преформы одновременно; форма и распределение давления строятся под это. Шлем и плоская плита стоят на этой странице вместе, потому что семейство машин и логика отверждения у них одна.
Нагрев формы выполняется двумя путями: контур горячего масла и нагревает, и охлаждает; при нагреве электрическими нагревателями охлаждение идёт отдельным водяным контуром. Цикл задаёт время выдержки под давлением.
Важно разграничение области: этот пресс работает на стороне защиты — шлем, нагрудная защита, защита рук и плеч. Гильзы боеприпасов и подобная формовка металла относятся к стороне поражения и выполняются на прессах вытяжки. И последнее замечание: баллистические характеристики доказывает не пресс, а обстрел в аккредитованной лаборатории. Пресс даёт воспроизводимый ламинат; свидетельство о классе даёт испытание.
- Шлем и оболочка каски
- Нагрудная защитная плита
- Элемент защиты руки и плеча
- Броневая панель и композитный защитный лист
Жёсткая станина, собранная с разделкой кромок под сварку
Когда форма и рельеф не получаются, сразу винят инструментальщика. Чаще всего причина не в штампе: станина пресса прогибается под нагрузкой, и половины штампа не садятся друг на друга точно. Об этой доле станины покупатель, как правило, не знает, потому что её не пишут ни в одном каталоге.
Собирая станину в сварной конструкции, ÖZKOÇ соединяет траверсы и листы С РАЗДЕЛКОЙ КРОМОК ПОД СВАРКУ. В отрасли много компаний, которые соединяют без разделки кромок; шов остаётся только на поверхности. Когда кромки разделаны, шов проникает в сечение и станина сопротивляется прогибу под нагрузкой.
Это относится к станине любого типа — как моноблочной, так и колонной: это не опция, зависящая от типа пресса, а производственная дисциплина ÖZKOÇ.
- Траверсы и опорные листы соединяются с разделкой кромок под сварку.
- Шов не остаётся на поверхности, а проникает в сечение; станина не прогибается под нагрузкой.
- И для моноблочной, и для колонной станины применяется одна и та же дисциплина.
Система параллельности ползуна
На широких и асимметричных деталях нагрузка приходится на один угол ползуна; ползун опускается с лёгким перекосом, и один угол детали выходит толще другого. Результат: лишний материал, неравномерная прочность, лишнее тепло и лишний цикл.
В разработанной самой ÖZKOÇ системе параллельности ползуна четыре цилиндра противодавления опускают ползун параллельно нижней плите. Разница толщины между углами сводится к минимуму; достигается экономия материала, а однородность детали удерживает прочность там, где она нужна.
Тот же механизм работает и при резке: в момент среза цилиндры противодавления поглощают удар, сохраняют параллельность и продлевают срок службы вырубного штампа.
- Четыре цилиндра противодавления опускают ползун параллельно нижней плите.
- На широкой и асимметричной детали разница толщины между углами сводится к минимуму.
- Экономия материала + однородная прочность.
- При резке поглощает удар и продлевает срок службы штампа.