Металлообработка прессы
9 прессов
Толщина, усилие резки или формовки и размер партии. Если есть образец детали — это самый быстрый путь.
Детали, штампуемые в этой отрасли
Часть из них — настоящие образцы, отпрессованные на прессах ÖZKOÇ; помеченные знаком условно показывают только форму детали. Если вы нашли похожую на свою, пришлите её чертёж, и мы скажем, на каком прессе она изготавливается. Прислать чертёж детали
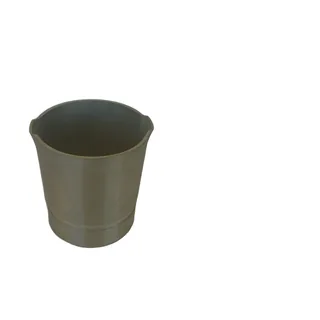
Корпус открытой ёмкости, полученной глубокой вытяжкой  условно
Ряд переходов многопереходной вытяжки 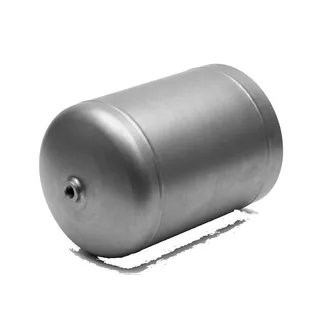 условно
Корпус ресивера компрессора 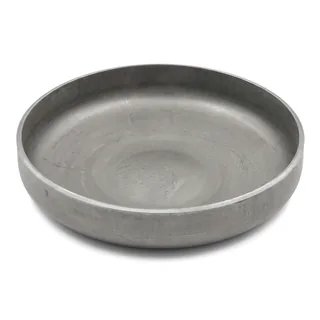 условно
Днище резервуара 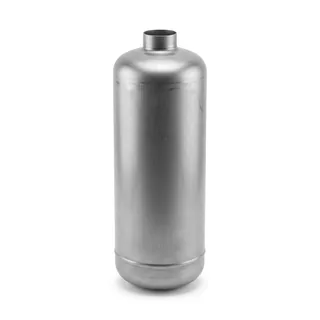 условно
Корпус огнетушителя 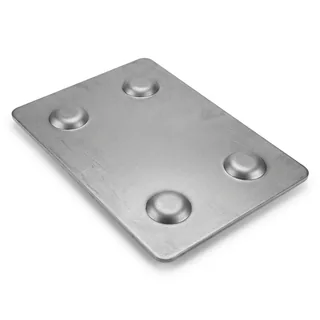 условно
Деталь, отформованная и откалиброванная в штампе с пружинами 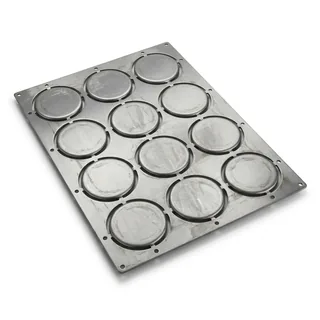 условно
Ряд деталей из многоместного штампа  условно
Рельеф шильдика и эмблемы 
Бесшовный тройник и отвод для трубопроводов 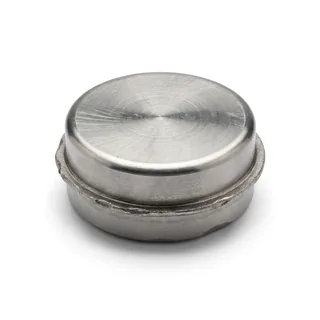 условно
Холодная осадка массивной стальной детали  условно
Нанесение рисунка и клейма на поверхность 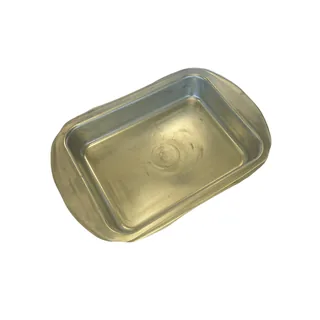
Алюминиевый литой корпус, прессуемый в открытой пресс-форме 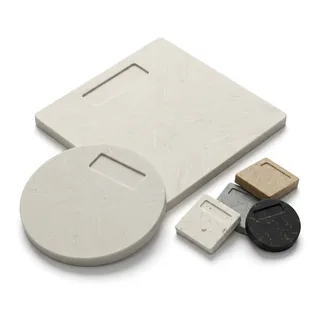 условно
Лабораторный образец и деталь опытной партии 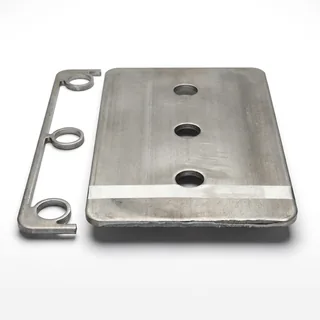 условно
Вырубленная листовая деталь и отход-скелет 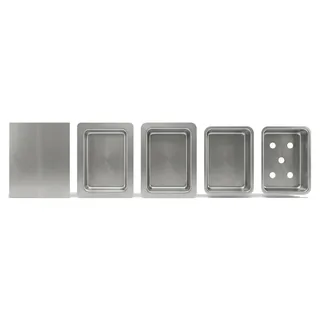 условно
Ряд позиций на трансферной линии 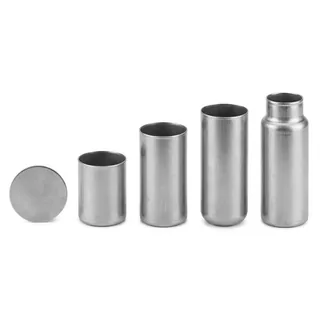 условно
Переходы вытяжки цилиндрических гильз 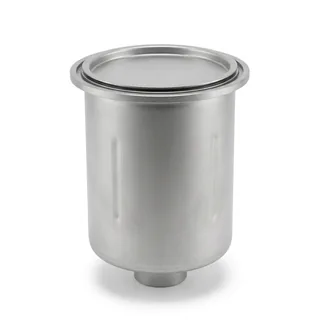 условно
Цилиндрический защитный кожух 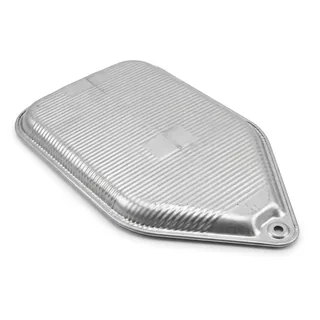 условно
Тепловой экран выпускной системы  условно
Растворимый солевой стержень
Прессы, применяемые в этой отрасли
 ХОЛОДНАЯ
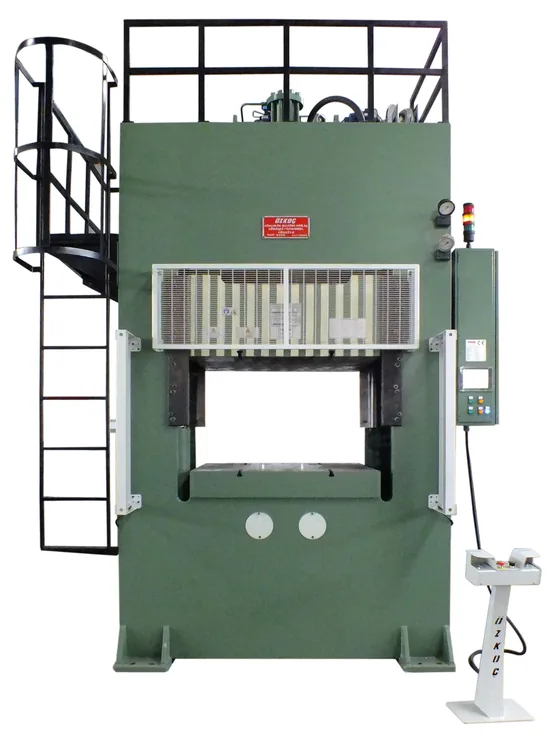
Пресс глубокой вытяжки
Пресс глубокой вытяжки — вытягивает плоскую листовую заготовку в бесшовную ёмкость или корпус; складкодержатель предотвращает складкообразование, а усилие прижимной плиты и скорость вытяжки настраиваются независимо друг от друга.
- Глубокие формы ёмкостей
- Цилиндрические корпуса
- Листовые детали, вытягиваемые в несколько переходов
 ХОЛОДНАЯ
Гидравлический формовочный пресс
Гидравлический формовочный пресс одинарного действия — без складкодержателя; для неглубокой формовки, гибки, рельефной формовки и калибровки. Усилие достигается в любой нужной точке хода.
- Формовка штампом с пружинами
- Правка и калибровка
- Работы в многоместных штампах
 ХОЛОДНАЯ
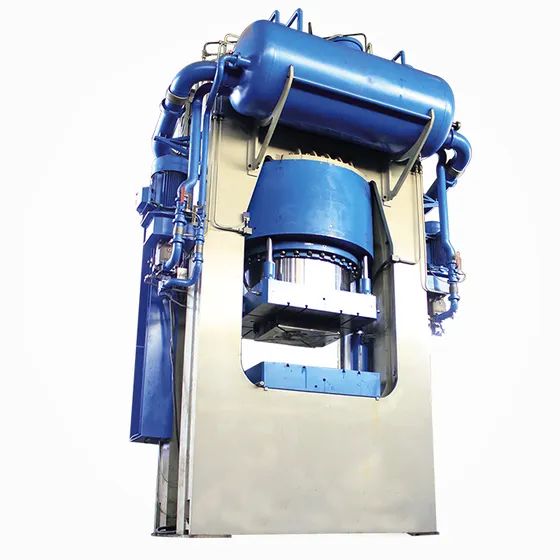
Пресс гидроформования (пресс для тройников)
Пресс гидроформования (изготовление тройников) — гидравлический пресс, который формует бесшовные тройниковые соединения, подавая жидкость под давлением внутрь трубы.
- Формовка бесшовных тройников (отводов)
- Тонкостенные полые детали
 ХОЛОДНАЯ
Чеканочный пресс
Чеканочный пресс — наклёп холодной чеканкой и калибровка без снятия стружки; жёсткая станина при высоком тоннаже, безударное и управляемое приложение усилия.
- Холодная чеканка массивных стальных деталей
- Нанесение рисунка и клеймение поверхности
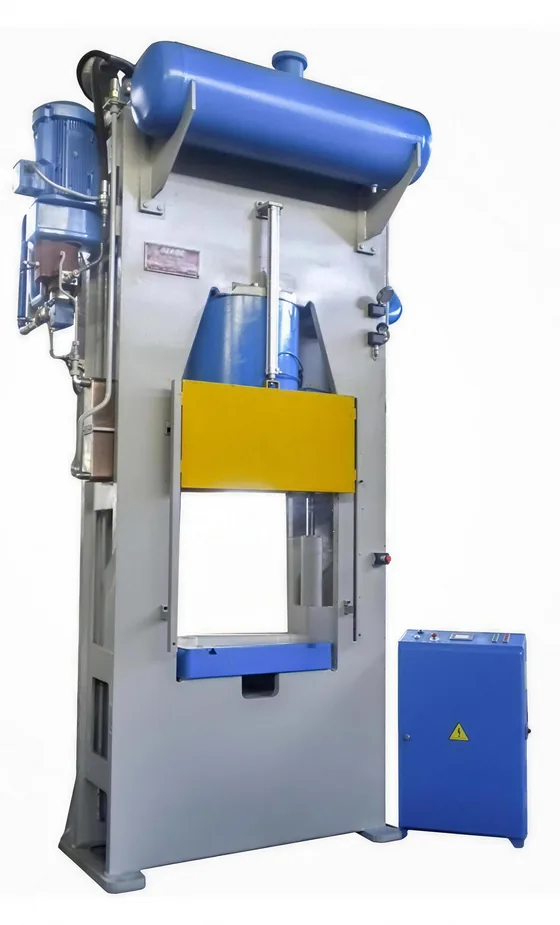 СПЕЦИАЛЬНАЯ
Гидравлический литейный пресс
Гидравлический литейный пресс собственной разработки Özkoç, превращающий расплавленный алюминий в деталь прессованием в открытой форме, — альтернатива литью алюминия под давлением с меньшим тоннажем и меньшей долей брака.
- Алюминиевые литые детали, прессуемые в открытой форме
 ГОРЯЧАЯ
Лабораторный пресс
Лабораторный пресс не проводит испытаний — он изготавливает образец, который будет испытан; фиксируя, при какой температуре, давлении и выдержке получается лучшая деталь, он даёт рецепт для серийного производства.
- Пробы штампа и рецепта
- Мелкосерийные работы НИОКР
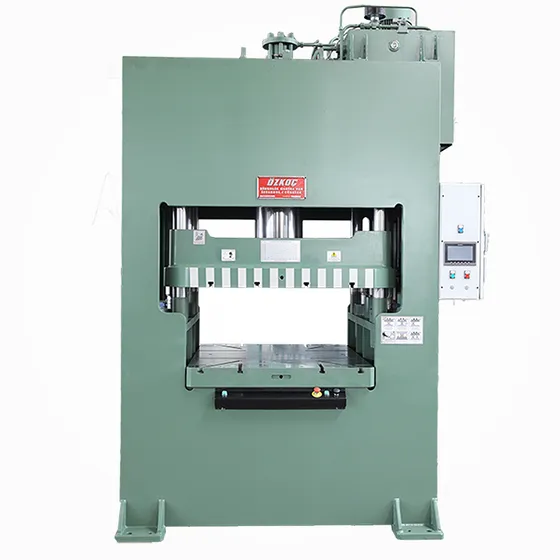 ХОЛОДНАЯ
Гидравлический обрезной пресс
Гидравлический обрезной пресс, гасящий удар в момент реза цилиндрами противодавления, — его основная работа резка; в той же станине выполняются обрезка фланца и гибка.
- Резка толстого листа
- Детали из холоднокатаного (DKP) и нержавеющего листа
- Мелкосерийные работы по резке
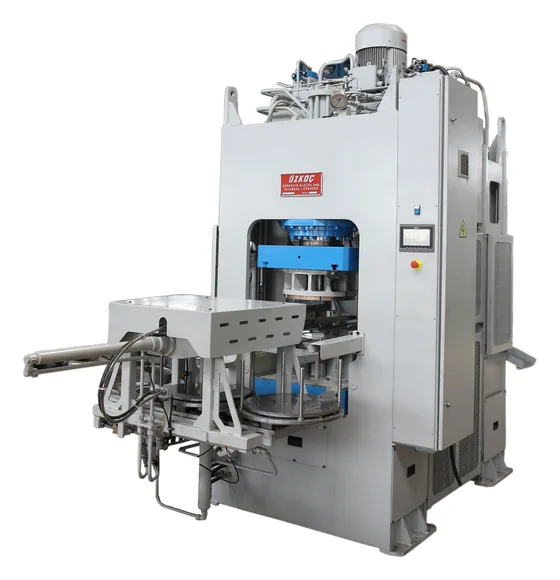 ТРАНСФЕРНАЯ
Гидравлический трансферный пресс
Гидравлический трансферный пресс, собирающий все переходы многопереходной детали в одной машине, — деталь автоматически перемещается между позициями, и за каждый ход пресса выходит готовое изделие.
- Многопозиционное производство листовых деталей
- Переходы вытяжки цилиндрических гильз
- Корпус огнетушителя
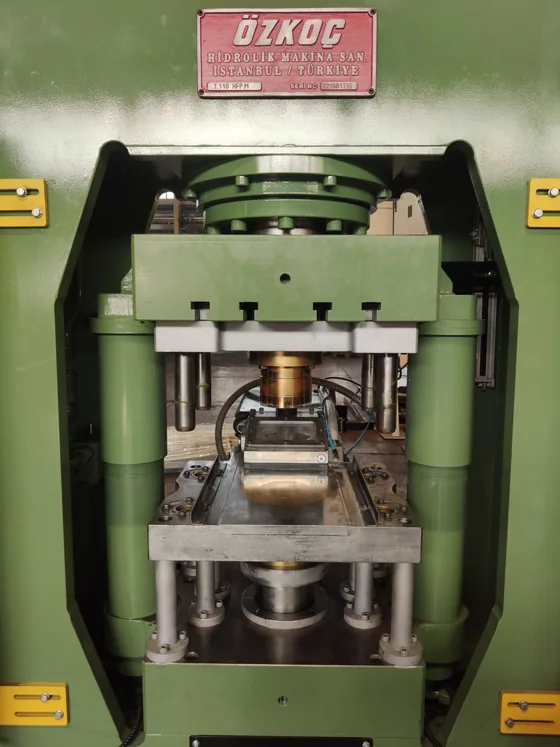 СПЕЦИАЛЬНАЯ
Пресс для прессования порошков (powder compacting)
Пресс для прессования порошков (powder compacting) — уплотняет сухой порошок и гранулят в форме и превращает их в сырую заготовку перед печью; солевые стержни, циркониевые блоки и стеклянная мозаика прессуются на машинах того же класса.
- Растворимый стержень для полых отливок
- Стержни для серийной литейной линии
На что смотреть при выборе пресса?
Пресс глубокой вытяжки
- Настраиваемые скорость и усилие складкодержателяЧтобы удерживать складкообразование под контролем, скорость вытяжки и противодействующее усилие подбираются под деталь. По мере того как лист набирает глубину, по краю скапливается материал; складкодержатель удерживает его и устраняет складки.
- Решает давление прижимной плитыПри низком давлении лист собирается в складки, при высоком течение материала запирается и деталь рвётся; промежуток между ними узкий.
- Бесшовная ёмкость и корпус, вытяжка в несколько переходов
Гидравлический формовочный пресс
- Одинарного действия · без складкодержателяПротиводействия нет; форма неглубокая, складкообразование слабое или отсутствует — кольцо не нужно.
- Неглубокая формовка, гибка, рельеф, чеканкаПока глубина формы остаётся небольшой, работа завершается одним действием и настройка подушки не нужна.
- Решает то, что станина не прогибаетсяЕсли станина прогибается, рельеф не выходит полностью; вину сваливают на штамп.
- Стандартные типоразмеры и тоннажи
Пресс гидроформования (пресс для тройников)
- Входит труба — выходит тройникОн не соединяет отдельные детали; из одной трубы за один цикл выходит готовый фитинг.
- Соединение без сварки и без шваСварной шов — слабое место по герметичности и усталости; здесь места стыка просто нет.
- Согласованное управление вместе с осевой подачейВнутреннее давление и подача с торцов настраиваются вместе; утонение стенки остаётся под контролем.
- Короткое время циклаНа фоне дешёвых аналогов решение о покупке определяет часовая производительность.
Чеканочный пресс
- Наклёп холодной чеканкойЗерно уплотняется, предел текучести растёт; деталь выходит прочнее.
- Жёсткая станина при высоком тоннажеПрогибающаяся станина уводит размер и изнашивает штамп.
- Безударные переходы усилияПодвод, чеканка и декомпрессия плавно переходят друг в друга через пропорциональный клапан; удара нет.
Гидравлический литейный пресс
- Работает с открытой формойВ алюминии не остаётся воздушных пузырей.
- Вдвое меньший тоннаж, чем при литье под давлениемПродавливать расплав через узкий канал не нужно; потребность в форме и в площади тоже снижается вдвое.
- Доля брака около 1 %На той же работе доля брака при литье под давлением измеряется десятками процентов.
- Конструкция собственной разработки Özkoç
Лабораторный пресс
- Не испытывает, а изготавливает образецЭто не испытательная машина; она прессует испытуемую деталь в контролируемых условиях.
- Записывает процесс и выдаёт рецептСколько градусов, какое давление, сколько времени — по данным читается, какой процесс дал лучшую деталь.
- Точный контроль температуры и охлажденияДля композитов в машину встраиваются решения охлаждения воздухом, воздухом с водой или горячим маслом.
- Регистрация во времени на ПЛК Siemens S7-1200 и SCADA
Гидравлический обрезной пресс
- Основная задача — резкаНа этом же прессе делают гибку и обрезку фланца, но машина строится для резки.
- Удар берут на себя цилиндры противодавления, а не станинаВ конце реза вступают цилиндры противодавления и поглощают резкий сброс нагрузки.
- Компактная альтернатива эксцентриковому прессуПри высоком тоннаже станина эксцентрикового пресса растёт и дорожает; гидравлика делает ту же работу компактнее.
- Штамп служит дольше, кромка выходит ровнееЦилиндры противодавления помогают и параллельности, удар не доходит до штампа.
Гидравлический трансферный пресс
- За каждый ход пресса — одна готовая детальВсе переходы прессуются в одном цикле; деталь автоматически передаётся между позициями.
- Не нужны отдельные пресс, человек и штамп на каждый переходОдна машина собирает работу, разбросанную по отдельным прессам; промежуточная транспортировка и промежуточные заделы исчезают.
- Не просто пресс, а автоматизацияНеобходимые между переходами обрезка, резка и пробивка выполняются на той же линии.
- С узлами резки листа или подачи заготовок, загрузки и переноса
Пресс для прессования порошков (powder compacting)
- Сухой порошок уплотняется в формеПорошок заполняет полость формы и под давлением сцепляется; деталь выходит достаточно прочной, чтобы её можно было переносить.
- Одинаковая плотность в каждой точкеРазница плотности меняет усадку в печи по зонам; отсюда коробление и трещины.
- Ступенчатое давление, сброс по рампеЕсли зажатый воздух не вывести, появится вздутие; если давление снять резко, сырая заготовка треснет.
- Один принцип, разная автоматизацияСолевой стержень, циркониевый блок и стеклянная мозаика — то же уплотнение; различаются форма и подача.