Pressa per piastre balistiche ed elmetti
- Elmetto e piastra piana nella stessa famigliaLa calotta a cupola e la lastra piana condividono la stessa logica di reticolazione; a distinguerle sono lo stampo e la distribuzione della pressione.
- Pressione uniforme su tutta la piastraUna sola zona debole abbassa la classe di protezione; ogni punto del laminato deve vedere la stessa pressione e la stessa temperatura.
- Riscaldamento e raffreddamento a olio diatermico, oppure riscaldamento elettrico e raffreddamento ad acqua
Che cos’è una Pressa per piastre balistiche ed elmetti?
La pressa per piastre balistiche ed elmetti reticola sotto pressione, fra piani riscaldati, piastre di protezione, elmetti in composito e protezioni per torace, braccia e spalle. Questa pressa sta sul lato difensivo: produce il componente che resiste, non le munizioni che colpiscono.
La qualità del laminato dipende dalla distribuzione uniforme di pressione e temperatura sulla superficie; una sola zona debole abbassa la classe di protezione. La cupola profonda dell'elmetto e la piastra piana lavorano sulla stessa pressa, con stampo e distribuzione della pressione diversi.
Questa pressa fa al caso vostro?
Adatta
- Piastre di protezione balistica e pannelli di corazzatura
- Elmetti in composito e calotte di caschi
- Protezioni per torace, braccia e spalle
- Per bossoli di munizioni e formatura dei metalli: Pressa per imbutitura profonda
- Per pezzi compositi non balistici: Pressa per compositi
Industria della difesa — pezzi tipicamente prodotti in questo settore
Queste immagini sono indicative — descrivono la forma del pezzo, non sono esattamente il pezzo che produciamo noi. Se avete trovato qualcosa di simile al vostro pezzo, inviateci il disegno e vi diciamo con quale pressa viene stampato. Inviate il disegno del pezzo
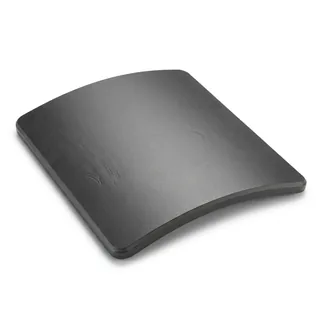 indicativa
Piastra di protezione balistica 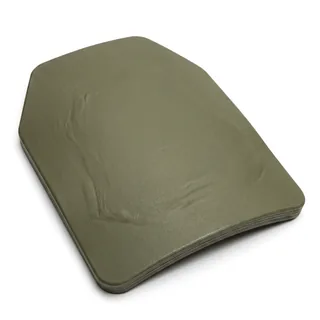 indicativa
Piastra di protezione pettorale 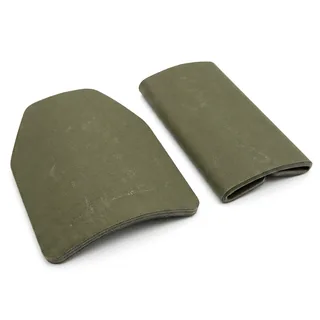 indicativa
Elemento di protezione per braccio e spalla 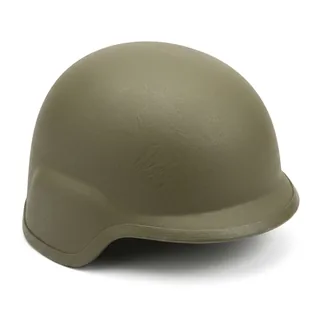 indicativa
Calotta di elmetto e di casco
Questa pressa al lavoro
Toccando la copertina il video si apre in questa pagina. Prima del tocco non parte nessuna richiesta verso YouTube.
ÖZKOÇ - Pressa per compositi a uso balistico
Per chi vuole il dettaglio
Come funziona: laminazione, lato protezione e la particolarità dell'elmetto
Un componente di protezione balistica si produce trasformando un preformato a strati in un corpo unico sotto calore e pressione. L'aria fra gli strati viene espulsa, la resina scorre, la sezione si compatta e il laminato reticola. A determinare la classe di protezione, oltre al numero di strati, è quanto uniformemente pressione e temperatura si distribuiscono sulla superficie della piastra: una sola zona debole abbassa la classe dell'intera piastra.
L'elmetto è un problema ingegneristico diverso dalla piastra piana. Sulla forma a cupola profonda occorre portare contemporaneamente pressione e temperatura in ogni punto del preformato a strati; stampo e distribuzione della pressione vengono impostati di conseguenza. Elmetto e piastra piana stanno insieme in questa pagina perché la famiglia di macchine e la logica di reticolazione sono le stesse.
Il riscaldamento dello stampo si realizza in due modi: il circuito a olio diatermico riscalda e raffredda; con il riscaldamento a resistenze elettriche il raffreddamento avviene tramite un circuito d'acqua separato. Il tempo di mantenimento in pressione determina il ciclo.
La delimitazione del campo è importante: questa pressa lavora sul lato difensivo — elmetto, protezione toracica, protezioni per braccia e spalle. I bossoli di munizioni e le formature metalliche analoghe stanno sul lato offensivo e si realizzano sulle presse per imbutitura. Un'ultima nota: le prestazioni balistiche non le dimostra la pressa, ma la prova al tiro in un laboratorio accreditato. La pressa produce un laminato ripetibile; il certificato di classe lo dà la prova.
- Elmetti e calotte di caschi
- Piastre di protezione toracica
- Protezioni per braccia e spalle
- Pannelli di corazzatura e lastre protettive in composito
Struttura rigida assemblata cianfrinando i lembi di saldatura
Quando la formatura o la goffratura non riescono, la colpa ricade subito sullo stampista. Spesso però la causa non è lo stampo: la struttura della pressa flette sotto carico e le due metà dello stampo non combaciano del tutto. Chi acquista di solito non conosce questo margine della struttura, perché non viene scritto in nessun catalogo.
Quando realizza la struttura in carpenteria saldata, ÖZKOÇ unisce le traverse e le lamiere CIANFRINANDO I LEMBI DI SALDATURA. Nel settore molte aziende uniscono senza preparare il cianfrino; il cordone resta soltanto in superficie. Con il cianfrino il cordone penetra nella sezione e la struttura resiste alla flessione sotto carico.
Vale per ogni tipo di struttura, monoblocco o a colonne — non è un’opzione legata al tipo di pressa, ma la disciplina di fabbricazione di ÖZKOÇ.
- Le traverse e le lamiere di rinforzo si uniscono cianfrinando i lembi di saldatura.
- Il cordone non resta in superficie, penetra nella sezione; la struttura non flette sotto carico.
- La stessa disciplina si applica sia alla struttura monoblocco sia a quella a colonne.
Sistema di parallelismo della slitta
Nei pezzi larghi e asimmetrici il carico grava su un angolo della slitta; la slitta scende leggermente inclinata e un angolo del pezzo risulta più spesso dell’altro. Il risultato: materiale in eccesso, resistenza disomogenea, calore e tempo ciclo inutili.
Nel sistema di parallelismo della slitta progettato da ÖZKOÇ, quattro cilindri di contropressione fanno scendere la slitta parallela alla piastra inferiore. La differenza di spessore fra gli angoli si riduce al minimo; si risparmia materiale e l’omogeneità del pezzo mantiene la resistenza dove serve.
Lo stesso dispositivo lavora anche nel taglio: nel momento in cui avviene il tranciamento i cilindri di contropressione assorbono l’urto, mantengono il parallelismo e allungano la vita dello stampo di taglio.
- Quattro cilindri di contropressione fanno scendere la slitta parallela alla piastra inferiore.
- Nei pezzi larghi e asimmetrici la differenza di spessore fra gli angoli si riduce al minimo.
- Risparmio di materiale + resistenza omogenea.
- Nel taglio assorbe l’urto e allunga la vita dello stampo.