Presse pour plaques balistiques et casques
- Casque et plaque plane dans la même familleLa forme en calotte et la plaque plane partagent la même logique de cuisson ; ce qui les sépare, c’est le moule et la répartition de la pression.
- Une pression égale sur toute la plaqueUne seule zone faible abaisse la classe de protection ; chaque point du stratifié doit voir la même pression et la même température.
- Chauffage et refroidissement par huile thermique, chauffage électrique et refroidissement par eau
Qu’est-ce qu’une Presse pour plaques balistiques et casques ?
La presse pour plaques balistiques et casques cuit sous pression, entre plateaux chauffants, les plaques de protection, les casques composites et les protections de torse, de bras et d’épaule. Cette presse se tient du côté de la défense : elle produit la pièce qui protège, pas la munition qui attaque.
La qualité du stratifié dépend de la répartition uniforme de la pression et de la température sur la surface ; une seule zone faible abaisse la classe de protection. La calotte profonde du casque et la plaque plane se travaillent sur la même presse, avec un moule et une répartition de pression différents.
Cette presse vous convient-elle ?
Adaptée
- Plaque de protection balistique et panneau de blindage
- Casque composite et coque de casque
- Protections de torse, de bras et d’épaule
- Pour les douilles de munitions et le formage métallique: Presse d’emboutissage profond
- Pour les pièces composites non balistiques: Presse pour composites
Industrie de la défense — pièces typiquement produites dans ce secteur
Ces images sont fournies à titre illustratif — elles montrent la forme de la pièce, ce ne sont pas exactement les pièces que nous produisons. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce
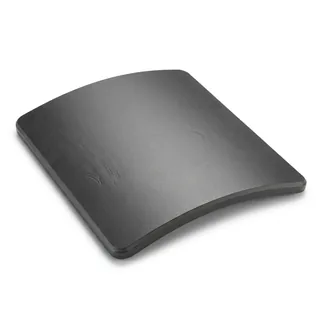 illustratif
Plaque de protection balistique 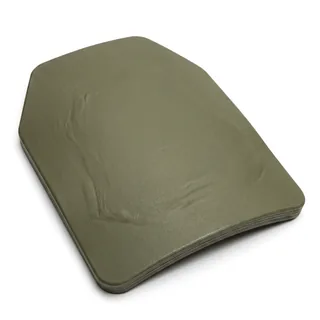 illustratif
Plaque de protection pectorale 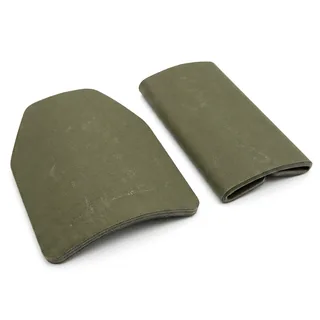 illustratif
Pièce de protection bras et épaule 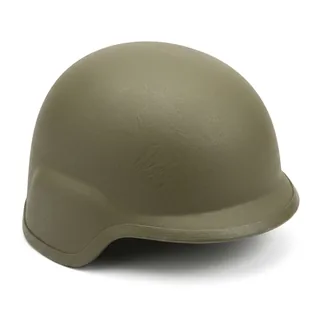 illustratif
Coque de casque balistique et de casque de protection
Cette presse à l’œuvre
En touchant la vignette, la vidéo s’ouvre sur cette page. Avant que vous n’y touchiez, aucune requête n’est envoyée à YouTube.
Presse pour composites à usage balistique ÖZKOÇ
Pour aller plus loin
Comment ça fonctionne : stratification, côté protection et particularité du casque
Une pièce de protection balistique s’obtient en transformant une préforme en couches en un corps unique, sous chaleur et pression. L’air entre les couches est chassé, la résine flue, la section se comprime et le stratifié cuit. La classe de protection dépend autant du nombre de couches que de l’uniformité avec laquelle la pression et la température se répartissent sur la surface de la plaque : une seule zone faible abaisse la classe de toute la plaque.
Le casque pose un problème d’ingénierie différent de la plaque plane. Sur une forme en calotte profonde, il faut amener simultanément la pression et la température en chaque point de la préforme en couches ; le moule et la répartition de la pression sont conçus en conséquence. Le casque et la plaque plane figurent ensemble sur cette page parce que la famille de machines et la logique de cuisson sont identiques.
Le chauffage du moule se fait de deux manières : un circuit d’huile thermique chauffe et refroidit à la fois ; dans le cas d’un chauffage par résistances électriques, le refroidissement est assuré par un circuit d’eau distinct. La durée de maintien en pression détermine le cycle.
La délimitation du périmètre est importante : cette presse travaille du côté de la défense — casque, protection de torse, protections de bras et d’épaule. Les douilles de munitions et les travaux de formage métallique similaires relèvent du côté offensif et se font sur des presses d’emboutissage profond. Une dernière remarque : la performance balistique n’est pas prouvée par la presse mais par l’essai de tir en laboratoire accrédité. La presse produit un stratifié reproductible ; le certificat de classe est délivré par l’essai.
- Casque et coque de casque
- Plaque de protection de torse
- Pièce de protection de bras et d’épaule
- Panneau de blindage et plaque de protection composite
Bâti rigide assemblé avec préparation des bords de soudure
Lorsque la forme et le gaufrage ne sortent pas, c’est l’outilleur que l’on accuse aussitôt. La cause n’est pourtant que rarement la matrice : le bâti de la presse fléchit sous charge et les deux moitiés de la matrice ne s’ajustent pas parfaitement. Cette part imputable au bâti reste le plus souvent inconnue de l’acheteur, parce qu’elle ne figure dans aucun catalogue.
Lorsque ÖZKOÇ construit le bâti en construction mécanosoudée, les traverses et les tôles sont assemblées AVEC PRÉPARATION DES BORDS DE SOUDURE. Beaucoup d’entreprises du secteur assemblent sans chanfreiner ; le cordon reste alors en surface. Une fois les bords chanfreinés, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tous les types de bâti, monobloc comme à colonnes — ce n’est pas une option liée au type de presse, mais la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation des bords de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.
Système de parallélisme du coulisseau
Sur les pièces larges et asymétriques, la charge se reporte sur un angle du coulisseau ; celui-ci descend en s’inclinant légèrement et un angle de la pièce sort plus épais que l’autre. Résultat : excès de matière, résistance irrégulière, chaleur et cycle inutiles.
Dans le système de parallélisme du coulisseau conçu par ÖZKOÇ, quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure. L’écart d’épaisseur entre les angles est réduit au minimum ; la matière est économisée et l’homogénéité de la pièce maintient la résistance là où elle est attendue.
Le même dispositif fonctionne aussi en découpe : à l’instant où le cisaillement se produit, les vérins de contre-pression absorbent le choc, préservent le parallélisme et allongent la durée de vie de la matrice de découpe.
- Quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure.
- Sur une pièce large et asymétrique, l’écart d’épaisseur entre les angles est réduit au minimum.
- Économie de matière + résistance homogène.
- En découpe, il absorbe le choc et allonge la durée de vie de la matrice.