Construction & bâtiment presses
6 presses
La plupart des affaires commencent par les dimensions de l’outillage ; les dimensions de la plaque ou du profilé et la quantité journalière suffisent.
Les pièces pressées dans ce secteur
Certaines d’entre elles sont de véritables échantillons pressés sur des presses ÖZKOÇ ; celles qui portent la mention illustratif montrent uniquement la forme de la pièce. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce

Raccord en T et coude de tube sans soudure 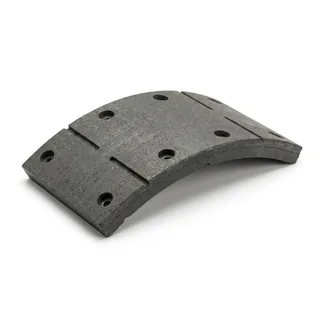 illustratif
Élément de friction pour service intensif 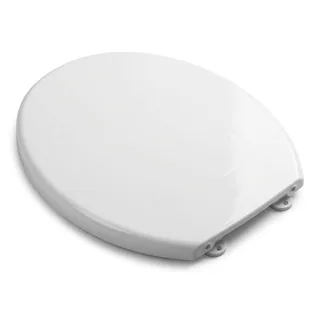 illustratif
Article sanitaire et ménager en composite  illustratif
Panneau de surface revêtu de mélamine 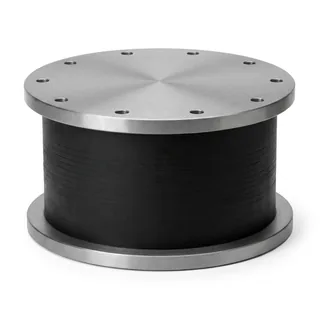 illustratif
Isolateur parasismique en caoutchouc  illustratif
Appui en élastomère 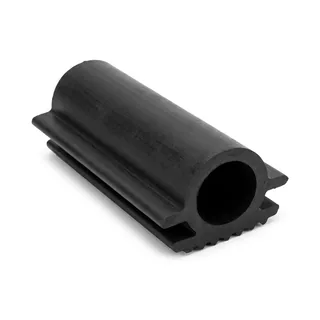 illustratif
Profilé de joint et d’étanchéité pour le bâtiment  illustratif
Panneau de bardage en tôle pour aéroport et façade 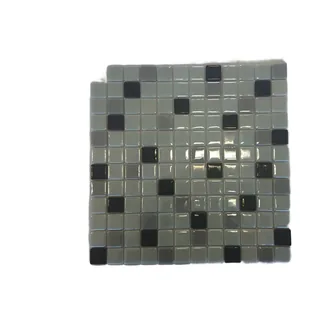
Plaque de mosaïque de verre  illustratif
Frise céramique et moulure décorative
Les presses utilisées dans ce secteur
 FROID
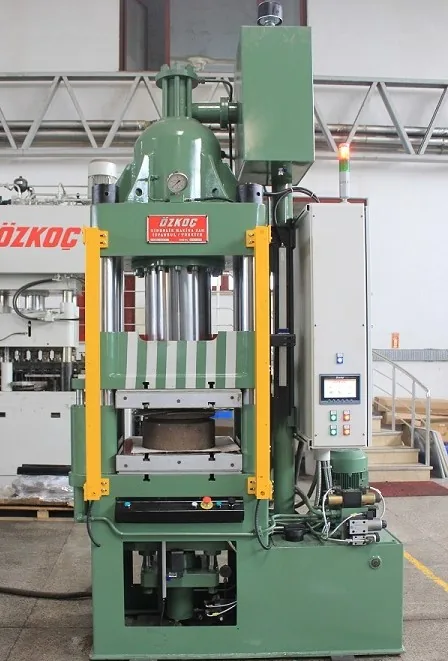
Presse d’hydroformage (presse à tés)
Presse d’hydroformage (presse à tés) — presse hydraulique qui met en forme des raccords en T sans soudure ni couture en appliquant une pression de fluide à l’intérieur du tube.
- Raccords en T et coudes de plomberie
- Raccords de tuyauterie
- Pièces de plomberie sanitaire
 CHAUD
Presse de cuisson de garnitures de frein
Presse hydraulique qui cuit sous pression, dans un moule chauffé, le mélange de friction à base de résine des garnitures de frein.
- Garnitures de frein d’engins de chantier et de grues
- Éléments de friction pour service intensif
 CHAUD
Presse à mélamine
Presse hydraulique à chaud qui cuit dans un moule chauffé les compounds thermodurcissables à base de mélamine et de résine pour produire vaisselle, panneaux et articles sanitaires.
- Abattants de WC et articles sanitaires
- Panneaux de surface mélaminés
- Éléments de stratifié décoratif
 CHAUD
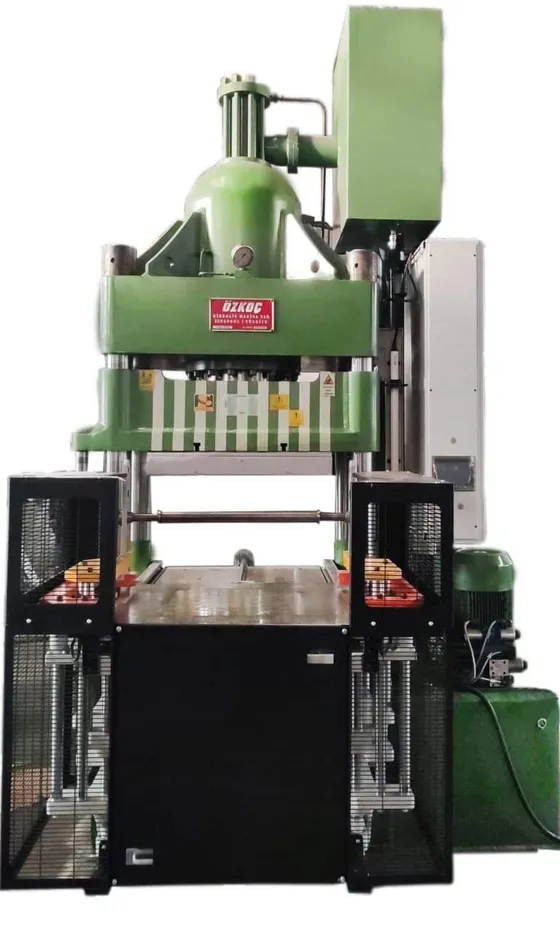
Presse de vulcanisation du caoutchouc
Presse hydraulique qui vulcanise le mélange de caoutchouc sous pression dans un moule chauffé ; sur les pièces à armature métallique, l’adhérence s’établit dans le même cycle.
- Isolateur parasismique en caoutchouc
- Appui en élastomère
- Profilés de joint et d’étanchéité pour le bâtiment
 FROID
Presse d’emboutissage profond
Presse d’emboutissage profond — elle emboutit la tôle en récipients et corps sans soudure ; le serre-flan empêche le plissement, l’effort de la plaque serre-flan et la vitesse d’emboutissage se règlent indépendamment.
- Panneaux de bardage en tôle pour aéroports et façades
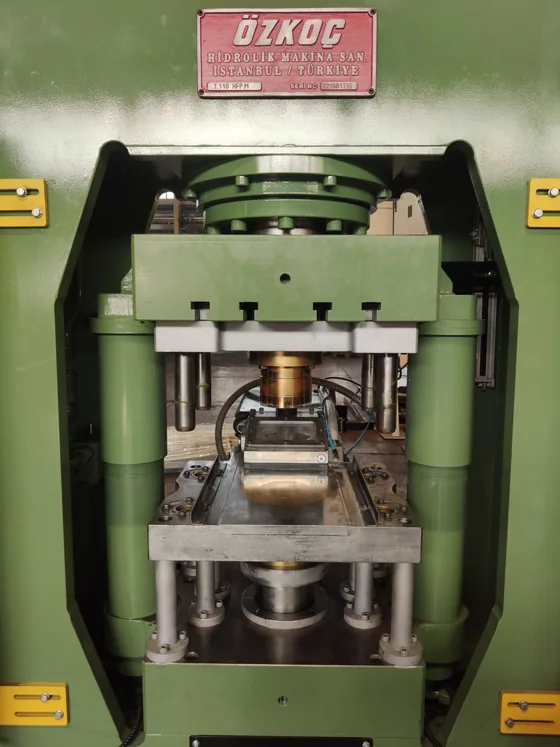 SPÉCIAL
Presse de compactage de poudre (Powder Compacting)
Presse de compactage de poudre (powder compacting) — elle comprime dans une matrice un mélange sec de poudres et de granulés et le transforme en pièce crue avant four ; noyaux de sel, blocs de zircone et mosaïque de verre sont pressés dans la même classe de machine.
- Plaques de mosaïque de verre
- Mosaïques de piscine et de façade
- Éléments de revêtement décoratif
Que regarder pour choisir une presse ?
Presse d’hydroformage (presse à tés)
- Un tube entre, un té sortElle n’assemble pas des pièces séparées ; à partir d’un seul tube, elle sort le raccord fini en un seul cycle.
- Raccord sans soudure ni coutureLe cordon de soudure est le point faible en étanchéité et en fatigue ; ici, il n’y a aucune zone d’assemblage.
- Pilotage conjoint avec l’alimentation axialeLa pression interne et l’alimentation par les extrémités se règlent ensemble ; l’amincissement de la paroi reste maîtrisé.
- Temps de cycle courtFace aux équivalents bon marché, c’est la production horaire qui détermine la décision d’achat.
Presse de cuisson de garnitures de frein
- Cycle de dégazageDes gaz se forment pendant la cuisson ; s’ils ne sont pas évacués, la pièce cloque et la surface de friction reste poreuse.
- Chauffage du moule par zonesUn écart de température dans le moule fait dériver le coefficient de frottement d’une pièce à l’autre.
- Configurations de bâti à effet supérieur, à effet inférieur et à plateaux multiples
Presse à mélamine
- Cuisson d’un thermodurcissable, sans retour possibleUne pièce cuite ne peut pas être refondue ; ce n’est pas l’effort mais la discipline thermique qui décide de la qualité.
- Chauffage par zones et dégazageSi les volatils formés dans le compound ne sont pas évacués, des cloques et des porosités subsistent en surface.
- Configuration à deux étages pour abattants de WCSur un abattant grand et dissymétrique, la descente parallèle du coulisseau maintient l’épaisseur et la planéité.
- Même famille de presses à chaud que les presses à silicone et à caoutchouc
Presse de vulcanisation du caoutchouc
- Vulcanisation sous pressionLa matière qui entre dans le moule sous forme de pâte en ressort en pièce élastique.
- Métal et caoutchouc réunisL’armature métallique est placée dans le moule, le caoutchouc cuit dessus ; l’adhérence n’exige pas de poste distinct.
- Travaux de plaques, d’appuis et de profilés de grande surface
Presse d’emboutissage profond
- Vitesse et effort de serre-flan réglablesPour maîtriser le plissement, la vitesse d’emboutissage et l’effort de contre-pression se règlent selon la pièce. Lorsque la tôle prend de la profondeur, la matière s’accumule sur le bord ; le serre-flan la retient et supprime le plissement.
- La pression de la plaque serre-flan est déterminanteSi la pression est trop faible, la tôle se plisse ; si elle est trop forte, l’écoulement se bloque et la pièce se déchire ; la marge est étroite.
- Récipients et corps sans soudure, emboutissage en plusieurs passes
Presse de compactage de poudre (Powder Compacting)
- La poudre sèche se comprime dans la matriceLa poudre remplit l’empreinte et les grains s’enchevêtrent sous pression ; la pièce sort avec une tenue suffisante pour être manipulée.
- Une densité égale en tout pointUn écart de densité modifie localement le retrait au four ; c’est de là que naissent les déformations et les fissures.
- Pression par paliers, décharge en rampeSi l’air comprimé n’est pas évacué, il crée des cloques ; si la pression retombe brutalement, le corps cru se fissure.
- Même principe, automatisation différenteNoyau de sel, bloc de zircone et mosaïque de verre relèvent du même compactage ; seuls changent la matrice et l’alimentation.