Presse hydraulique de découpe
- L’objectif premier est la découpeLe pliage et le détourage de collerette se font aussi sur cette presse ; mais la machine est conçue pour découper.
- Le choc est encaissé par les vérins de contre-pression, pas par le bâtiEn fin de coupe, les vérins de contre-pression entrent en action et absorbent la chute brutale de charge.
- L’alternative compacte à la presse à excentriqueÀ haut tonnage, le bâti d’une presse à excentrique grossit et coûte cher ; l’hydraulique fait le même travail dans un encombrement plus réduit.
- La matrice dure plus longtemps, le bord sort netLes vérins de contre-pression contribuent aussi au parallélisme et le choc n’est pas transmis à la matrice.
Qu’est-ce qu’une Presse hydraulique de découpe ?
La presse hydraulique de découpe est conçue pour couper les pièces en tôle. Elle détoure la collerette restant au bord d’un récipient après emboutissage profond et, si nécessaire, plie le bord restant ; découpe et pliage peuvent s’enchaîner sur le même bâti. Son objectif premier est la découpe — le pliage est une capacité qui vient en plus.
Cette presse ne met pas la pièce en forme ; la pièce arrive sous elle déjà emboutie. En découpe, la vraie question n’est pas l’effort mais la chute brutale de charge en fin de coupe. Nous ne faisons pas porter ce choc au bâti : nous l’absorbons par des vérins de contre-pression.
Cette presse vous convient-elle ?
Adaptée
- Découpe de tôle épaisse et découpe à haut tonnage
- Détourage de la collerette restant après emboutissage profond
- Travaux où la découpe et le pliage sont demandés dans le même cycle
- Travaux de découpe en petites séries, avec changements de matrice fréquents
- S’il faut d’abord emboutir la pièce: Presse d’emboutissage profond
- S’il faut non pas découper mais former peu profond ou calibrer: Presse hydraulique de formage
- Si la découpe s’insère dans une ligne à plusieurs étapes: Presse hydraulique transfert
Articles culinaires — pièces typiquement produites dans ce secteur
Ces images sont fournies à titre illustratif — elles montrent la forme de la pièce, ce ne sont pas exactement les pièces que nous produisons. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce
 illustratif
Détourage de la collerette d’un récipient embouti  illustratif
Corps de casserole et de marmite  illustratif
Pliage de bord et surface de montage
Automobile — pièces typiquement produites dans ce secteur
 illustratif
Détourage de la collerette d’un récipient embouti  illustratif
Pliage de bord et surface de montage
Travail des métaux — pièces typiquement produites dans ce secteur
 illustratif
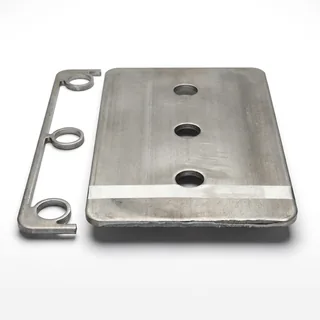
Pièce en tôle découpée et squelette de découpe
Cette presse à l’œuvre
En touchant la vignette, la vidéo s’ouvre sur cette page. Avant que vous n’y touchiez, aucune requête n’est envoyée à YouTube.
Ligne à alimentation automatique : gonflage - détourage de collerette - bordage
Özkoç - Machine automatique de détourage et de bordage à entraînement servo
Özkoç Hidrolik Makina - Presse d’emboutissage profond - Machine de détourage de collerette
Pour aller plus loin
D’où vient le choc en découpe — et comment il est absorbé
Le travail de découpe du métal est généralement confié aux presses à excentrique, car la presse hydraulique n’aime guère la découpe. Un choc se produit pendant la coupe : la coupe véritable ne se fait que sur un tiers environ de l’épaisseur de la matière, le reste n’est pas une coupe mais un cisaillement brutal — la matière se rompt d’un coup. Ce cisaillement soudain fait chuter instantanément la pression du système hydraulique ; le bâti, lui, se rétablit dans un mouvement de rappel. La matrice n’aime pas cela, la presse non plus, et le système hydraulique lui-même encore moins.
La presse à excentrique s’acquitte plus aisément de ce travail parce qu’elle profite de la transition naturellement douce de son mouvement circulaire ; c’est la raison pour laquelle on pense à elle dès qu’il est question de découpe. Mais sur les découpes à haut tonnage, le bâti de la presse à excentrique grossit lui aussi et le coût de la presse augmente. C’est là qu’une presse hydraulique construite autour d’une structure capable d’absorber le choc devient une très bonne alternative à des dispositifs de découpe devenus coûteux.
Voici comment nous procédons : la pression du système est maintenue aussi basse que possible. Arrivé en fin de coupe, au point où le cisaillement va se produire, les vérins de contre-pression s’activent et absorbent le choc. Une presse bien plus compacte réalise ainsi une opération de découpe exigeant une puissance élevée, et les facteurs nuisibles à la presse sont entièrement écartés. Les vérins de contre-pression contribuent en outre au parallélisme — la matrice de découpe dure plus longtemps et le bord coupé de la pièce sort plus net.
Vous pouvez également plier sur la même presse : la collerette restant au bord d’un récipient embouti est détourée, puis le bord restant est plié ou roulé. Le centrage de la ligne de coupe, la compensation des cornes d’emboutissage et l’allocation de retour élastique se règlent lors de la mise au point de la matrice ; ce n’est pas un travail que l’on obtient à la première pièce. Une famille de pièces différente signifie une matrice différente ; la presse, elle, ne change pas.
- Une partie seulement de la coupe est une véritable coupe ; le reste est un cisaillement brutal — c’est de là que naît le choc.
- La pression du système est maintenue basse ; les vérins de contre-pression s’activent à l’instant du cisaillement.
- Le choc est encaissé par le dispositif de contre-pression, non par le bâti ni par la matrice.
- À haut tonnage, le bâti et le coût d’une presse à excentrique augmentent ; la solution hydraulique reste plus compacte.
- La contre-pression aide au parallélisme : la matrice dure plus longtemps et le bord coupé devient plus net.
- Détourage de collerette et pliage de bord s’enchaînent sur le même bâti ; la pièce arrive à la presse déjà emboutie.
Bâti rigide assemblé avec préparation des bords de soudure
Lorsque la forme et le gaufrage ne sortent pas, c’est l’outilleur que l’on accuse aussitôt. La cause n’est pourtant que rarement la matrice : le bâti de la presse fléchit sous charge et les deux moitiés de la matrice ne s’ajustent pas parfaitement. Cette part imputable au bâti reste le plus souvent inconnue de l’acheteur, parce qu’elle ne figure dans aucun catalogue.
Lorsque ÖZKOÇ construit le bâti en construction mécanosoudée, les traverses et les tôles sont assemblées AVEC PRÉPARATION DES BORDS DE SOUDURE. Beaucoup d’entreprises du secteur assemblent sans chanfreiner ; le cordon reste alors en surface. Une fois les bords chanfreinés, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tous les types de bâti, monobloc comme à colonnes — ce n’est pas une option liée au type de presse, mais la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation des bords de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.
Système de parallélisme du coulisseau
Sur les pièces larges et asymétriques, la charge se reporte sur un angle du coulisseau ; celui-ci descend en s’inclinant légèrement et un angle de la pièce sort plus épais que l’autre. Résultat : excès de matière, résistance irrégulière, chaleur et cycle inutiles.
Dans le système de parallélisme du coulisseau conçu par ÖZKOÇ, quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure. L’écart d’épaisseur entre les angles est réduit au minimum ; la matière est économisée et l’homogénéité de la pièce maintient la résistance là où elle est attendue.
Le même dispositif fonctionne aussi en découpe : à l’instant où le cisaillement se produit, les vérins de contre-pression absorbent le choc, préservent le parallélisme et allongent la durée de vie de la matrice de découpe.
- Quatre vérins de contre-pression font descendre le coulisseau parallèlement à la plaque inférieure.
- Sur une pièce large et asymétrique, l’écart d’épaisseur entre les angles est réduit au minimum.
- Économie de matière + résistance homogène.
- En découpe, il absorbe le choc et allonge la durée de vie de la matrice.