Presse de vulcanisation du silicone
- Le travail du silicone en pâteC’est la machine de la production à partir de pâte ; le silicone liquide injecté suit une autre voie.
- Même famille de presses à chaud que les presses à mélamine et à caoutchouc
Qu’est-ce qu’une Presse de vulcanisation du silicone ?
La presse de vulcanisation du silicone transforme le silicone en pâte en pièce finie en le vulcanisant sous pression dans un moule chauffé. Le facteur déterminant n’est pas l’effort mais l’équilibre entre température et durée : le moule est chauffé par zones, le temps de cuisson et le maintien en pression sont conservés dans la recette.
Cette presse vous convient-elle ?
Adaptée
- Mise en forme du silicone en pâte par cuisson dans un moule
- Moules à cuisson et à gâteaux multi-empreintes, pièces de cuisine en silicone
- Joints, soufflets et éléments d’étanchéité en silicone résistants à la chaleur
- Pièces d’isolation à ailettes telles qu’isolateurs et embouts de câble en silicone
- Si votre matière est du caoutchouc classique: Presse de vulcanisation du caoutchouc
Articles culinaires — pièces typiquement produites dans ce secteur
Ces images sont fournies à titre illustratif — elles montrent la forme de la pièce, ce ne sont pas exactement les pièces que nous produisons. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce
 illustratif
Moule de cuisson en silicone 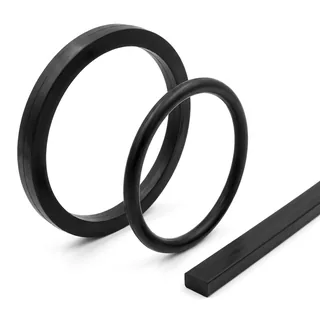 illustratif
Joint et élément d’étanchéité en silicone
Automobile — pièces typiquement produites dans ce secteur
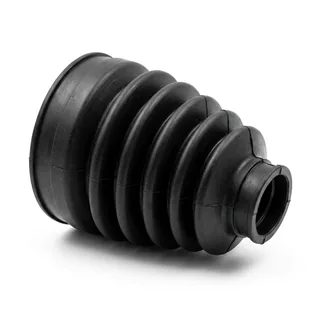 illustratif
Soufflet en silicone 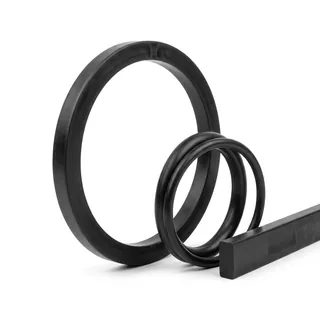 illustratif
Joint et élément d’étanchéité en silicone
Électricité & énergie — pièces typiquement produites dans ce secteur
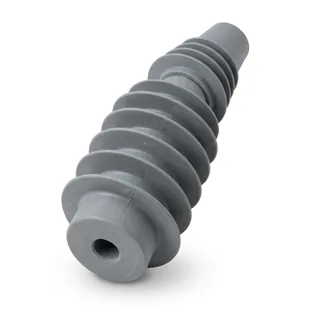 illustratif
Isolateur en silicone et embout de câble
Pour aller plus loin
Comment cuit le silicone en pâte et en quoi cela diffère de l’injection
Une pièce en silicone se produit par deux voies : le silicone en pâte est cuit sous presse dans un moule, tandis que le silicone liquide est injecté. Cette presse est la machine de la première voie — une pâte dosée est déposée dans le moule, vulcanise sous pression entre des plateaux chauffants et la pièce finie sort du moule. Même si les deux voies utilisent la même matière, leurs machines, leurs moules et leurs structures de coût diffèrent ; indiquer dès le départ la voie retenue lors de votre demande d’offre vous oriente vers la bonne machine.
La fenêtre de cuisson du silicone est plus étroite que celle de la plupart des caoutchoucs. Sous-cuite, la pièce reste collante ; sur-cuite, elle devient cassante. La température et la durée sont donc consignées dans la recette de l’IHM, le moule est chauffé par zones et le retour des thermocouples corrige les écarts en cours de cycle.
Dans les moules multi-empreintes — moules à cuisson et à gâteaux, empreintes de joints —, l’obtention d’une même épaisseur dans chaque empreinte dépend du parallélisme des plateaux. Le profil de fermeture détermine par ailleurs la bavure : un moule qui se ferme trop vite chasse la matière à l’extérieur, un moule qui se ferme trop lentement laisse de l’air dans l’empreinte.
La presse de vulcanisation du silicone appartient à la même famille de presses à chaud que les presses à mélamine et à caoutchouc. Le bâti, l’infrastructure de chauffage et la logique de recette sont communs ; ce qui change, ce sont le moule, le nombre de zones et le temps de cycle.
- Chauffage du moule par zones, retour par thermocouples
- Temps de cuisson et maintien en pression consignés dans la recette de l’IHM
- Agencement des plateaux maîtrisant l’écart d’épaisseur entre empreintes en moule multi-empreintes
- Contrôle de la bavure par réglage du profil de fermeture
- Famille de bâtis commune, ouverte aussi aux travaux de mélamine et de caoutchouc
Bâti rigide assemblé avec préparation des bords de soudure
Lorsque la forme et le gaufrage ne sortent pas, c’est l’outilleur que l’on accuse aussitôt. La cause n’est pourtant que rarement la matrice : le bâti de la presse fléchit sous charge et les deux moitiés de la matrice ne s’ajustent pas parfaitement. Cette part imputable au bâti reste le plus souvent inconnue de l’acheteur, parce qu’elle ne figure dans aucun catalogue.
Lorsque ÖZKOÇ construit le bâti en construction mécanosoudée, les traverses et les tôles sont assemblées AVEC PRÉPARATION DES BORDS DE SOUDURE. Beaucoup d’entreprises du secteur assemblent sans chanfreiner ; le cordon reste alors en surface. Une fois les bords chanfreinés, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tous les types de bâti, monobloc comme à colonnes — ce n’est pas une option liée au type de presse, mais la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation des bords de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.