Presse d’hydroformage (presse à tés)
- Un tube entre, un té sortElle n’assemble pas des pièces séparées ; à partir d’un seul tube, elle sort le raccord fini en un seul cycle.
- Raccord sans soudure ni coutureLe cordon de soudure est le point faible en étanchéité et en fatigue ; ici, il n’y a aucune zone d’assemblage.
- Pilotage conjoint avec l’alimentation axialeLa pression interne et l’alimentation par les extrémités se règlent ensemble ; l’amincissement de la paroi reste maîtrisé.
- Temps de cycle courtFace aux équivalents bon marché, c’est la production horaire qui détermine la décision d’achat.
Qu’est-ce qu’une Presse d’hydroformage (presse à tés) ?
La presse d’hydroformage applique à l’intérieur du tube placé dans une matrice fermée un fluide sous haute pression et fait ainsi s’écouler la matière dans la forme de la matrice. Dans l’application de fabrication de tés, un tube entre et un té monobloc sort : les vérins axiaux alimentent le tube par ses extrémités pendant que la pression interne remplit l’empreinte latérale. Il n’y a aucun cordon de soudure.
Sur un té soudé, la zone d’assemblage est le point faible en étanchéité et en fatigue. En revanche, les géométries de récipients emboutis à partir de tôle ne sont pas le travail de cette presse ; pour des raccords de géométrie simple produits en très grande série, le forgeage peut être plus économique.
Cette presse vous convient-elle ?
Adaptée
- Raccords en T et piquages sans soudure à partir de tube
- Pièces tubulaires creuses à paroi mince
- Raccords où le cordon de soudure présente un risque d’étanchéité ou de fatigue
- Si votre pièce doit être emboutie profondément à partir de tôle: Presse d’emboutissage profond
- Pour les travaux de formage peu profond et de gaufrage: Presse hydraulique de formage
Construction & bâtiment — pièces typiquement produites dans ce secteur
Ces pièces sont de véritables échantillons pressés sur des presses ÖZKOÇ. Si vous trouvez une pièce proche de la vôtre, envoyez-nous son plan et nous vous dirons avec quelle presse elle se réalise. Envoyer le plan de la pièce

Raccord en T et coude de tube sans soudure
Travail des métaux — pièces typiquement produites dans ce secteur
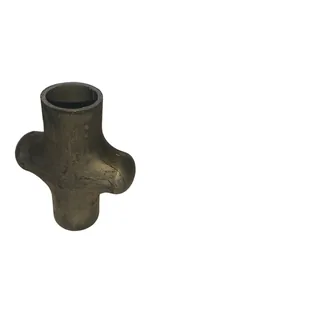
Raccord en T et coude de tube sans soudure
Cette presse à l’œuvre
En touchant la vignette, la vidéo s’ouvre sur cette page. Avant que vous n’y touchiez, aucune requête n’est envoyée à YouTube.
Presse à tés hydraulique Özkoç
Pour aller plus loin
Comment ça fonctionne — et pourquoi parle-t-on de temps de cycle sur cette presse ?
Le tube coupé est placé dans la matrice, qui se referme. L’intérieur du tube est rempli de fluide puis mis sous pression. Au même moment, deux vérins axiaux poussent le tube par ses extrémités et alimentent la matière. La pression interne fait gonfler la matière vers l’empreinte latérale, tandis que l’alimentation axiale fournit la matière destinée à cette zone en expansion.
Toute la finesse du travail réside dans le pilotage simultané de ces deux efforts. Si la pression reste trop élevée par rapport à l’alimentation, la zone du piquage s’amincit et éclate ; si l’alimentation reste trop forte par rapport à la pression, le tube flambe et se plisse. Avec la bonne recette, la pièce sort en un seul cycle, sans bavure ni soudure. La recette est propre à la pièce : dès que le diamètre du tube, l’épaisseur de paroi ou la nuance de matière changent, la courbe pression–alimentation est reconstruite.
La comparaison avec la fabrication soudée est simple : sur un té soudé, la zone d’assemblage est le point le plus faible de la ligne, tant en étanchéité qu’en fatigue, et la soudure, le nettoyage et le contrôle exigent des postes distincts. En hydroformage, le raccord est monobloc ; il n’y a pas de poste intermédiaire.
Dans cette catégorie, il existe des équivalents importés bon marché, et la décision d’achat se joue généralement non sur le prix mais sur la production horaire : plus le temps de cycle est court, plus le coût à la pièce baisse. Özkoç construit cette presse autour de la vitesse — la valeur du temps de cycle sera publiée sur cette page ; elle est communiquée au stade de l’offre, selon la géométrie de la pièce.
- Le tube entre dans la matrice, la matrice se ferme, le volume interne est mis sous pression avec du fluide
- Les vérins axiaux alimentent par les extrémités ; la pression interne fait gonfler le piquage
- Équilibre entre pression et alimentation : trop de pression déchire, trop d’alimentation fait flamber
- Sortie monobloc, sans soudure — pas de poste distinct de soudage, de nettoyage ni de test d’étanchéité
- Le critère de comparaison est le temps de cycle : la cadence horaire détermine le coût à la pièce
Bâti rigide assemblé avec préparation des bords de soudure
Lorsque la forme et le gaufrage ne sortent pas, c’est l’outilleur que l’on accuse aussitôt. La cause n’est pourtant que rarement la matrice : le bâti de la presse fléchit sous charge et les deux moitiés de la matrice ne s’ajustent pas parfaitement. Cette part imputable au bâti reste le plus souvent inconnue de l’acheteur, parce qu’elle ne figure dans aucun catalogue.
Lorsque ÖZKOÇ construit le bâti en construction mécanosoudée, les traverses et les tôles sont assemblées AVEC PRÉPARATION DES BORDS DE SOUDURE. Beaucoup d’entreprises du secteur assemblent sans chanfreiner ; le cordon reste alors en surface. Une fois les bords chanfreinés, le cordon pénètre dans la section et le bâti résiste à la flexion sous charge.
Cela vaut pour tous les types de bâti, monobloc comme à colonnes — ce n’est pas une option liée au type de presse, mais la discipline de fabrication d’ÖZKOÇ.
- Les traverses et les tôles de renfort sont assemblées avec préparation des bords de soudure.
- Le cordon ne reste pas en surface, il pénètre dans la section ; le bâti ne fléchit pas sous charge.
- Qu’il soit monobloc ou à colonnes, la même discipline s’applique.