Pressa per SMC e BMC
- Lastra termoindurente rinforzata con vetroL'SMC arriva in lastra, il BMC in massa; entrambi prendono forma reticolando sotto calore e pressione.
- La velocità di ciclo è determinanteUna volta nello stampo il materiale può cristallizzare; se la pressa non chiude in fretta il pezzo si rovina prima di riempirsi.
- Struttura standard adatta ai carichi asimmetriciLa maggior parte dei prodotti non è simmetrica; il progetto standard ne copre la maggioranza senza richiedere una costruzione speciale.
- Sistema di parallelismo della slittaQuattro punti di contropressione fanno scendere la slitta in parallelo; calano le differenze di spessore agli angoli e gli sprechi di materiale.
Che cos’è una Pressa per SMC e BMC?
La pressa per SMC e BMC forma i compound termoindurenti rinforzati con fibra di vetro reticolandoli sotto pressione in stampo riscaldato. Cofani e sportelli di trattori, il frontale completo di un autobus, le grandi cassette elettriche installate all'esterno sono il lavoro di questa pressa.
Determinante è la velocità di ciclo: quando entra nello stampo il materiale può cristallizzare e, se la pressa non chiude in fretta, il pezzo si rovina. Su pezzi ampi e asimmetrici la discesa della slitta parallela alla tavola riduce la differenza di spessore e quindi il consumo di materiale. Il termoindurente reticolato non può essere rifuso; i prodotti in melamina non sono il lavoro di questa pressa.
Questa pressa fa al caso vostro?
Adatta
- Stampaggio di SMC in lastra e BMC in massa, termoindurenti rinforzati con fibra di vetro
- Pannelli e cofani di grande superficie e non simmetrici
- Grandi involucri elettrici destinati all'esterno
- Per copriwater e servizi da tavola in melamina: Pressa per melamina
- Se dovete stampare preimpregnati / organosheet a fibra continua: Pressa per compositi
Automotive — pezzi tipicamente prodotti in questo settore
Queste immagini sono indicative — descrivono la forma del pezzo, non sono esattamente il pezzo che produciamo noi. Se avete trovato qualcosa di simile al vostro pezzo, inviateci il disegno e vi diciamo con quale pressa viene stampato. Inviate il disegno del pezzo
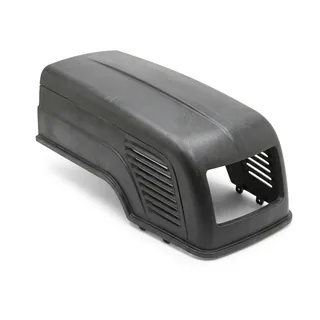 indicativa
Cofano e sportelli per trattore 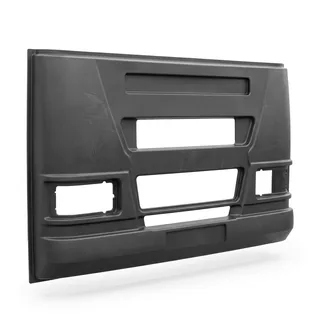 indicativa
Pannello frontale per autobus  indicativa
Pannello di carrozzeria in composito  indicativa
Custodia di faro e fanale  indicativa
Pannello strutturale in composito nervato
Industria della difesa — pezzi tipicamente prodotti in questo settore
 indicativa
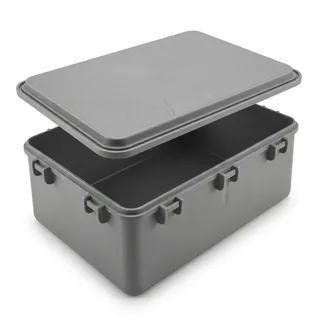
Cassa di custodia in composito con coperchio  indicativa
Pannello strutturale in composito nervato
Elettrico & energia — pezzi tipicamente prodotti in questo settore
 indicativa
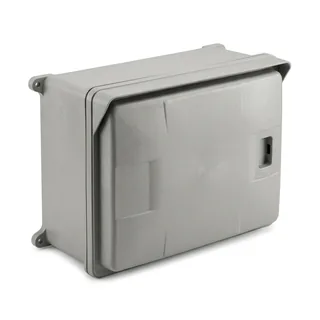
Custodia elettrica per esterni 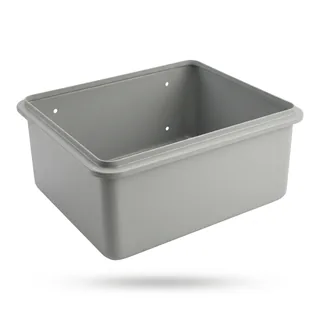 indicativa
Corpo di quadro elettrico e isolatore 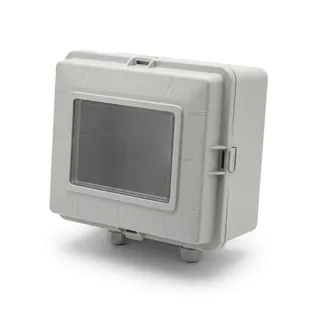 indicativa
Cassetta per contatore 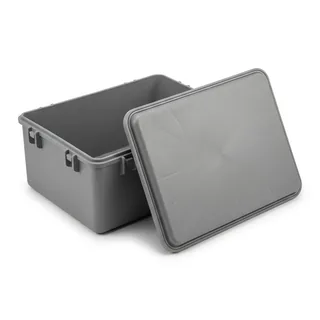 indicativa
Cassa di custodia in composito con coperchio
Questa pressa al lavoro
Toccando la copertina il video si apre in questa pagina. Prima del tocco non parte nessuna richiesta verso YouTube.
Özkoç - Pressa idraulica per compositi
Per chi vuole il dettaglio
Come funziona: reticolazione, velocità di ciclo e parallelismo della slitta
L'SMC è una lastra termoindurente rinforzata con fibra di vetro; il BMC è la stessa chimica in forma di massa. Entrambi vengono collocati in uno stampo riscaldato, la pressa chiude, il materiale scorre sotto pressione e reticola. Il termoindurente reticolato non torna indietro — per questo il ciclo non ammette di rifondere e riprovare; è un lavoro da fare giusto al primo colpo.
La velocità di ciclo non è quindi una comodità, ma una condizione di qualità. Nel momento in cui entra nello stampo il materiale può iniziare a cristallizzare; se la pressa non chiude abbastanza in fretta il pezzo si rovina prima ancora di riempire. ÖZKOÇ imposta questa pressa perché chiuda rapidamente.
La seconda questione è l'asimmetria. La maggior parte dei pezzi prodotti con questa pressa non ha geometria simmetrica: cofano di trattore, frontale di autobus, grande cassetta elettrica. Un pezzo asimmetrico genera nello stampo un carico asimmetrico; se la slitta si inclina da un lato, fra un angolo e l'altro del pezzo nasce una differenza di spessore. Nelle asimmetrie estreme serve una costruzione speciale, ma il progetto standard di ÖZKOÇ si è dimostrato adatto a molte applicazioni asimmetriche senza bisogno di soluzioni dedicate.
Sui pezzi di grande superficie entra in gioco il sistema di parallelismo della slitta progettato da ÖZKOÇ: in sostanza quattro sistemi di contropressione fanno scendere la slitta parallela alla piastra inferiore. Per chi acquista, il ritorno è questo:
- La differenza di spessore da un angolo all'altro del pezzo si riduce al minimo
- Si risparmia materiale: non si aggiunge spessore in più come margine di sicurezza
- Poiché il materiale è omogeneo, la resistenza risulta quella prevista
- Non si sprecano calore e materiale in eccesso
Struttura rigida assemblata cianfrinando i lembi di saldatura
Quando la formatura o la goffratura non riescono, la colpa ricade subito sullo stampista. Spesso però la causa non è lo stampo: la struttura della pressa flette sotto carico e le due metà dello stampo non combaciano del tutto. Chi acquista di solito non conosce questo margine della struttura, perché non viene scritto in nessun catalogo.
Quando realizza la struttura in carpenteria saldata, ÖZKOÇ unisce le traverse e le lamiere CIANFRINANDO I LEMBI DI SALDATURA. Nel settore molte aziende uniscono senza preparare il cianfrino; il cordone resta soltanto in superficie. Con il cianfrino il cordone penetra nella sezione e la struttura resiste alla flessione sotto carico.
Vale per ogni tipo di struttura, monoblocco o a colonne — non è un’opzione legata al tipo di pressa, ma la disciplina di fabbricazione di ÖZKOÇ.
- Le traverse e le lamiere di rinforzo si uniscono cianfrinando i lembi di saldatura.
- Il cordone non resta in superficie, penetra nella sezione; la struttura non flette sotto carico.
- La stessa disciplina si applica sia alla struttura monoblocco sia a quella a colonne.
Sistema di parallelismo della slitta
Nei pezzi larghi e asimmetrici il carico grava su un angolo della slitta; la slitta scende leggermente inclinata e un angolo del pezzo risulta più spesso dell’altro. Il risultato: materiale in eccesso, resistenza disomogenea, calore e tempo ciclo inutili.
Nel sistema di parallelismo della slitta progettato da ÖZKOÇ, quattro cilindri di contropressione fanno scendere la slitta parallela alla piastra inferiore. La differenza di spessore fra gli angoli si riduce al minimo; si risparmia materiale e l’omogeneità del pezzo mantiene la resistenza dove serve.
Lo stesso dispositivo lavora anche nel taglio: nel momento in cui avviene il tranciamento i cilindri di contropressione assorbono l’urto, mantengono il parallelismo e allungano la vita dello stampo di taglio.
- Quattro cilindri di contropressione fanno scendere la slitta parallela alla piastra inferiore.
- Nei pezzi larghi e asimmetrici la differenza di spessore fra gli angoli si riduce al minimo.
- Risparmio di materiale + resistenza omogenea.
- Nel taglio assorbe l’urto e allunga la vita dello stampo.