Tiefziehpresse
- Geschwindigkeit und Ziehkissenkraft einstellbarUm die Faltenbildung unter Kontrolle zu halten, werden Ziehgeschwindigkeit und Gegenhaltekraft auf das Teil abgestimmt. Während das Blech in die Tiefe geht, staut sich am Rand Material; der Niederhalter hält es fest und beseitigt die Faltenbildung.
- Der Niederhalterdruck entscheidetIst der Druck zu niedrig, faltet das Blech; ist er zu hoch, stockt der Werkstofffluss und das Teil reißt. Das Fenster dazwischen ist schmal.
- Nahtlose Behälter und Körper, mehrstufiges Ziehen
Die Tiefziehpresse verwandelt die ebene Blechplatine in nahtlose Behälter und Körper, indem sie den Werkstoff in die Werkzeuggravur fließen lässt. Das Material wird nicht geschnitten, sondern gezogen. Je näher die Tiefe dem Durchmesser kommt, desto weniger gelingt die Arbeit in einem Zug; der Zug wird in Stufen aufgeteilt.
Entscheidend ist nicht die Presskraft, sondern die Kontrolle: Ist der Niederhalterdruck zu niedrig, faltet das Blech; ist er zu hoch, stockt der Fluss und das Teil reißt. Flaches Umformen und Biegen sind nicht die Aufgabe dieser Presse. ÖZKOÇ stieg Ende der 1970er-Jahre in den Bau von Tiefziehpressen ein und ging mit dem Wachstum der Kochgeschirrbranche Anfang der 1980er-Jahre in die Serienfertigung.
Ist diese Presse die richtige für Sie?
Geeignet
- Blechformteile, deren Rand zur Faltenbildung neigt
- Tiefe Teile, deren Zug in mehrere Stufen aufgeteilt werden muss
- Aufgaben, die einen nahtlosen, schweißfreien einteiligen Körper verlangen
- Wenn Kantenbeschnitt oder Flanschbeschnitt anfällt: Hydraulische Schneidpresse
- Wenn die Stückzahl hoch ist und die Arbeit auf Stationen aufgeteilt werden kann: Hydraulische Transferpresse
Kochgeschirr — in dieser Branche typischerweise gefertigte Teile
Diese Abbildungen sind exemplarisch — sie zeigen die Form des Teils, es ist nicht genau das von uns gefertigte Teil. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden
 exemplarisch
Spülbecken 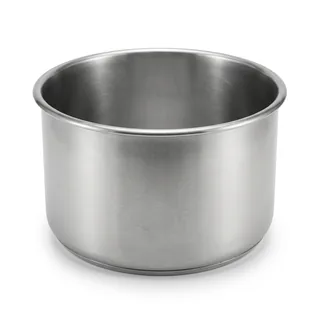 exemplarisch
Topf- und Kesselkörper 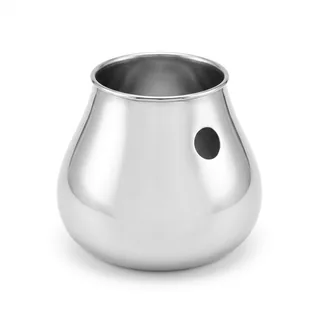 exemplarisch
Teekannenkörper  exemplarisch
Rechteckige Edelstahlschale mit Deckel
Automobilindustrie — in dieser Branche typischerweise gefertigte Teile
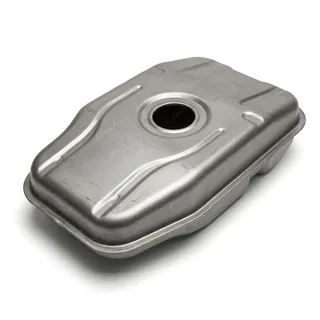 exemplarisch
Tankhalbschale 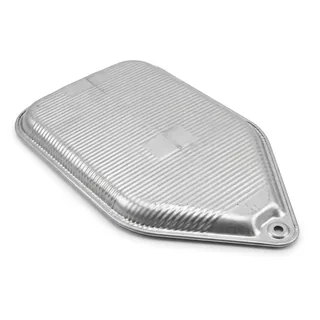 exemplarisch
Abgas-Hitzeschild 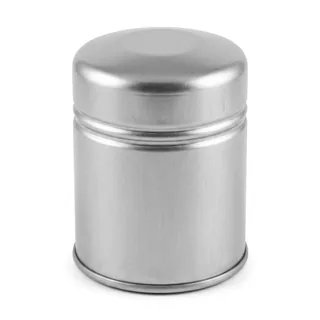 exemplarisch
Ölfiltergehäuse 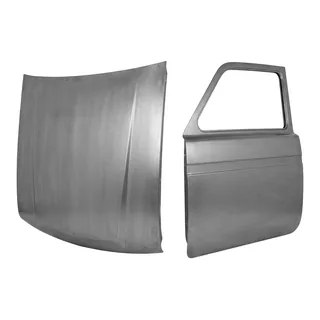 exemplarisch
Motorhaube und Seitentür 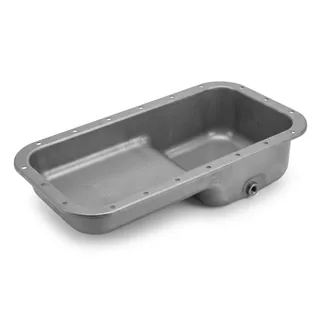 exemplarisch
Ölwanne 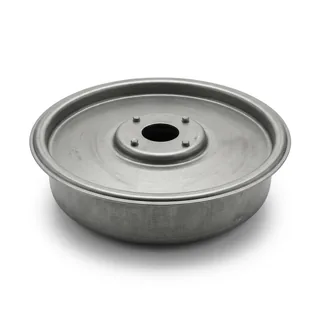 exemplarisch
Gehäuse für Bremsbälge  exemplarisch
Gehäuse für Lkw-Luftfederbälge
Verteidigungsindustrie — in dieser Branche typischerweise gefertigte Teile
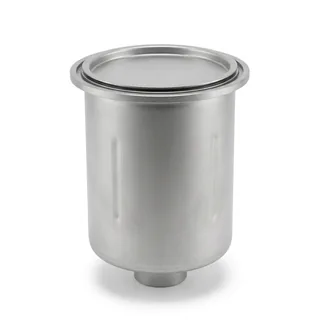 exemplarisch
Zylindrisches Schutzgehäuse
Medizintechnik — in dieser Branche typischerweise gefertigte Teile
 exemplarisch
Rechteckige Edelstahlschale mit Deckel
Metallverarbeitung — in dieser Branche typischerweise gefertigte Teile
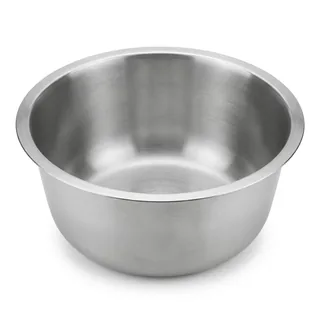 exemplarisch
Tief gezogener offener Behälterkörper  exemplarisch
Folge eines mehrstufigen Zuges 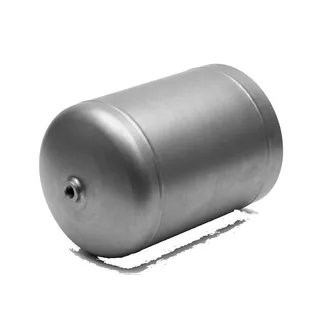 exemplarisch
Kompressorbehälter-Körper 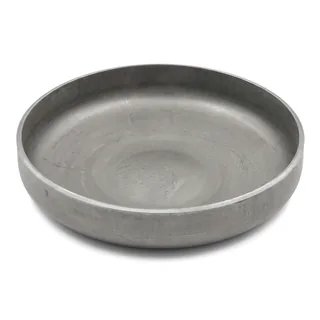 exemplarisch
Behälterboden 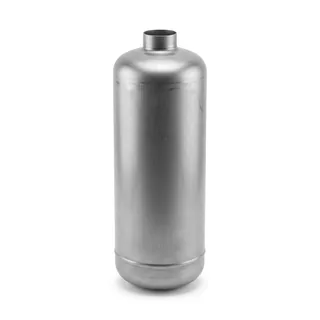 exemplarisch
Feuerlöscherkörper
Bau & Bauwesen — in dieser Branche typischerweise gefertigte Teile
 exemplarisch
Blechverkleidungspaneel für Flughäfen und Fassaden
Diese Presse im Einsatz
Beim Antippen des Vorschaubilds wird das Video auf dieser Seite geöffnet. Vorher geht keine einzige Anfrage an YouTube.
Fire Extinguisher Deep Drawing | Feuerlöscher
Özkoç - Hydraulische Hochgeschwindigkeits-Tiefziehpresse
Schubkarrenfertigung - Özkoç 400 Tonnen Monoblock-Tiefziehpresse mit System zum einfachen Werkzeugeinbau
Özkoç - Automatische schnelle Tiefziehpresse - Automatische Fertigung von Teflonpfannen
Fertigung von Filtergehäusen - Özkoç hydraulische dreifachwirkende Doppel-Tiefziehpresse
DOME-FERTIGUNGSSYSTEM - TESY BULGARIEN
Fertigung von Edelstahlspülen - Özkoç Hidrolik Makina
Für alle, die es genauer wissen wollen
So arbeitet die konventionelle Tiefziehpresse
Bei der konventionellen Bauart ist die Oberseite aktiv: Der Hauptzylinder treibt das Oberwerkzeug nach unten, die Unterseite hält dagegen. Die Gegenhaltekraft kommt aus dem Ziehkissenzylinder unter der Aufspannplatte und wird über Druckbolzen, die sich auf der Ziehkissenplatte abstützen, unter den Niederhalter im Werkzeug geleitet. Das Blech wird so mit einem dosierten Druck zwischen zwei Flächen gehalten; es fließt über die Ziehkante, ohne Falten zu werfen.
„Die Kraft ist über den gesamten Hub konstant“ zu sagen, ist nicht richtig. Mit dem Widerstand des sich umformenden Werkstoffs ändert sich auch die Kraft; ebenso richtet sich die Ziehkissenkraft nach dem Fließwiderstand des Blechs. Der Vorteil der hydraulischen Presse gegenüber der Exzenterpresse ist nicht Konstanz, sondern Kontrolle: Die Nennkraft lässt sich an jedem gewünschten Punkt des Hubes abrufen — bei der Exzenterpresse steht die volle Presskraft nur in der Nähe des unteren Totpunkts zur Verfügung —, die Geschwindigkeit wird auf das Teil profiliert, der Hub kann an der gewünschten Stelle angehalten werden, und die Niederhalterkraft wird unabhängig von der Ziehkraft eingestellt.
Über das Ergebnis entscheiden neben der Presse auch das Werkzeug, die Blechqualität, die Schmierung und, falls erforderlich, das Zwischenglühen; die Presse gleicht das nicht allein aus. Je näher die Tiefe dem Durchmesser kommt, desto mehr wird der Zug in Stufen aufgeteilt, und zwischen den Stufen wird das kaltverfestigte Blech wieder weichgeglüht. ÖZKOÇ führt Pressengestell, Hydraulik, Elektrik und SPS-/HMI-Software von der Konstruktion bis zur Inbetriebnahme unter einem Dach; das Ziehrezept wird in der Steuerung der Maschine hinterlegt.
- Oberseite aktiv: Der Hauptzylinder treibt das Werkzeug.
- Unterseite hält dagegen: Die Ziehkissenplatte speist über Druckbolzen den Niederhalter.
- Niederhalterdruck zu niedrig → das Blech faltet; zu hoch → das Teil reißt.
- Die Kraft ist nicht konstant; sie ändert sich mit dem Widerstand des Werkstoffs und wird geregelt.
- Je näher die Tiefe dem Durchmesser kommt, desto mehr Stufen; dazwischen kann Glühen nötig werden.
Steifes Pressengestell, mit Schweißnahtvorbereitung gefügt
Kommen Form und Prägung nicht heraus, wird sofort der Werkzeugmacher beschuldigt. Meist liegt es nicht am Werkzeug: Das Pressengestell federt unter Last, und die beiden Werkzeughälften liegen nicht mehr sauber aufeinander. Auf der Käuferseite ist dieser Anteil des Gestells oft unbekannt, denn in keinem Katalog steht er.
ÖZKOÇ baut das Gestell in Schweißkonstruktion und fügt Traversen und Bleche dabei MIT VORBEREITETER SCHWEISSNAHT, also angefast. In der Branche fügen viele Firmen ohne Nahtvorbereitung; die Naht bleibt dann nur an der Oberfläche. Ist die Naht vorbereitet, greift sie in den Querschnitt, und das Gestell widersteht dem Federn unter Last.
Das gilt für jede Gestellbauart, ob Monoblock oder Säulengestell — es ist keine vom Pressentyp abhängige Option, sondern die Fertigungsdisziplin von ÖZKOÇ.
- Traversen und Stützbleche werden mit vorbereiteter Schweißnaht gefügt.
- Die Naht bleibt nicht an der Oberfläche, sie greift in den Querschnitt; das Gestell federt unter Last nicht.
- Ob Monoblock oder Säulengestell — dieselbe Disziplin gilt.