Melaminpresse
- Duroplast-Aushärtung ohne RückwegEin ausgehärtetes Teil lässt sich nicht wieder einschmelzen; über die Qualität entscheidet nicht die Kraft, sondern die thermische Disziplin.
- Zonenheizung und EntgasungWerden die in der Masse entstehenden flüchtigen Bestandteile nicht abgeführt, bleiben Blasen und Poren an der Oberfläche.
- Zweietagige Anordnung für WC-SitzeBeim großen und asymmetrischen Sitz hält das parallele Absenken des Stößels Dicke und Ebenheit.
- Dieselbe Warmpressen-Familie wie die Silikon- und die Gummipresse
Was ist eine Melaminpresse?
Die Melaminpresse formt Melamin- und harzbasierte Formmassen, indem sie sie im beheizten Werkzeug unter Druck aushärtet. Die Qualität hängt weniger von der Mechanik als von der thermischen Disziplin ab: Die Formtemperatur wird je Zone geregelt, der Entgasungszyklus führt die in der Masse entstehenden flüchtigen Bestandteile ab.
Melamin ist ein Duroplast; das ausgehärtete Teil lässt sich nicht wieder einschmelzen.
Ist diese Presse die richtige für Sie?
Geeignet
- Melamin-Tafel- und Küchengeschirr
- Melaminbeschichtete Oberflächenpaneele und dekorative Laminatelemente
- WC-Sitze und ähnliche Sanitärprodukte (aus harzbasierten Formmassen)
- Bakelit- und Phenolharzteile
- Wenn Ihr Teil aus Silikon oder einem Elastomer besteht: Silikon-Vulkanisierpresse
- Für faserverstärkte Strukturbauteile: Composite-Presse
Kochgeschirr — in dieser Branche typischerweise gefertigte Teile
Diese Teile sind echte, auf ÖZKOÇ-Pressen gepresste Musterteile. Wenn Sie eine Ähnlichkeit zu Ihrem eigenen Teil finden, senden Sie uns dessen Zeichnung; wir sagen Ihnen, mit welcher Presse es gepresst wird. Teilezeichnung senden

Melamingeschirr
Bau & Bauwesen — in dieser Branche typischerweise gefertigte Teile
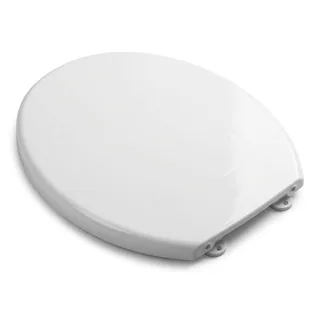 exemplarisch
Sanitärprodukt und Haushaltsartikel aus Composite  exemplarisch
Melaminbeschichtetes Oberflächenpaneel
Diese Presse im Einsatz
Beim Antippen des Vorschaubilds wird das Video auf dieser Seite geöffnet. Vorher geht keine einzige Anfrage an YouTube.
Özkoç 250 Tonnen hydraulische Melaminpresse
Für alle, die es genauer wissen wollen
Duroplast-Aushärtung, Entgasung und die zweietagige Anordnung
Die Melaminmasse härtet im beheizten Werkzeug unter Druck aus. Weil es sich um ein Duroplast handelt, lässt sich das ausgehärtete Teil nicht wieder einschmelzen: Ist ein Fehler darin, ist das Teil Schrott, eine zweite Chance gibt es nicht. Über die Qualität entscheidet deshalb nicht die mechanische Kraft, sondern die thermische Disziplin — dass die Temperatur in jeder Zone und die Zeit in jedem Zyklus gleich ist.
Die Form wird zonenweise beheizt, die in der Masse entstehenden flüchtigen Bestandteile werden über Entgasungsschritte abgeführt. Fehlt diese Abfuhr, bleiben Blasen und Poren an der Oberfläche; bei Arbeiten wie Tafelgeschirr, die eine glänzende und porenfreie Oberfläche verlangen, ist das unmittelbar Ausschuss. Mit dem optionalen SCADA-Paket werden Aushärtetemperaturen und Druckhaltezeiten je Zyklus aufgezeichnet.
Neben Tafelgeschirr verpresst dieselbe Familie auch harzbasierte Formmassen. Der WC-Sitz ist dafür das typische Beispiel: ein großes, asymmetrisches und dickes Teil. In der zweietagigen Pressenanordnung arbeiten zwei Formen übereinander im selben Gestell; bei diesen Teilen, deren Last außerhalb der Mitte liegt, bestimmt das parallele Absenken des Stößels die Dicke und die Ebenheit des Sitzes.
Die Melaminpresse gehört zur selben Warmpressen-Familie wie die Silikon- und die Gummipresse; Gestell und Heizinfrastruktur sind gemeinsam, unterschiedlich sind Form und Rezept. Aufspannplatte und Hub werden nach der Teilegröße der Aufgabe ausgelegt.
- Zonenweise Formheizung, Thermoelement-Rückführung
- Abfuhr der flüchtigen Bestandteile über den Entgasungszyklus
- Aufzeichnung von Aushärtetemperatur und -zeit je Zyklus (optionales SCADA)
- Zwei Formen arbeiten in der zweietagigen Anordnung im selben Gestell
- Aufspannplatte und Hub werden nach dem Teil der Aufgabe ausgelegt
Steifes Pressengestell, mit Schweißnahtvorbereitung gefügt
Kommen Form und Prägung nicht heraus, wird sofort der Werkzeugmacher beschuldigt. Meist liegt es nicht am Werkzeug: Das Pressengestell federt unter Last, und die beiden Werkzeughälften liegen nicht mehr sauber aufeinander. Auf der Käuferseite ist dieser Anteil des Gestells oft unbekannt, denn in keinem Katalog steht er.
ÖZKOÇ baut das Gestell in Schweißkonstruktion und fügt Traversen und Bleche dabei MIT VORBEREITETER SCHWEISSNAHT, also angefast. In der Branche fügen viele Firmen ohne Nahtvorbereitung; die Naht bleibt dann nur an der Oberfläche. Ist die Naht vorbereitet, greift sie in den Querschnitt, und das Gestell widersteht dem Federn unter Last.
Das gilt für jede Gestellbauart, ob Monoblock oder Säulengestell — es ist keine vom Pressentyp abhängige Option, sondern die Fertigungsdisziplin von ÖZKOÇ.
- Traversen und Stützbleche werden mit vorbereiteter Schweißnaht gefügt.
- Die Naht bleibt nicht an der Oberfläche, sie greift in den Querschnitt; das Gestell federt unter Last nicht.
- Ob Monoblock oder Säulengestell — dieselbe Disziplin gilt.
Stößel-Parallelhaltung
Bei breiten und asymmetrischen Teilen sitzt die Last auf einer Ecke des Stößels; der Stößel geht leicht geneigt nach unten, und eine Ecke des Teils wird dicker als die andere. Die Folge: überschüssiger Werkstoff, ungleichmäßige Festigkeit, unnötige Wärme und Zykluszeit.
In der von ÖZKOÇ selbst entwickelten Stößel-Parallelhaltung führen vier Gegenhaltezylinder den Stößel parallel zur unteren Platte nach unten. Der Dickenunterschied zwischen den Ecken wird kleinstmöglich; das spart Werkstoff, und die Gleichmäßigkeit des Teils hält die Festigkeit dort, wo sie gefordert ist.
Dieselbe Anordnung arbeitet auch beim Schneiden: Im Augenblick des Durchbruchs nehmen die Gegenhaltezylinder den Stoß auf, halten die Parallelität und verlängern die Standzeit des Schneidwerkzeugs.
- Vier Gegenhaltezylinder führen den Stößel parallel zur unteren Platte nach unten.
- Bei breiten und asymmetrischen Teilen wird der Dickenunterschied zwischen den Ecken kleinstmöglich.
- Werkstoffersparnis + gleichmäßige Festigkeit.
- Beim Schneiden nimmt sie den Stoß auf und verlängert die Werkzeugstandzeit.