Prensa de vulcanizado de caucho
- Vulcanización bajo presiónEl material que entra en el molde como pasta sale como pieza elástica.
- Metal y caucho a la vezEl refuerzo metálico se coloca en el molde y el caucho cura sobre él; la unión no exige una estación aparte.
- Trabajos de placa, apoyo y perfil de gran superficie
¿Qué es una Prensa de vulcanizado de caucho?
La prensa de vulcanizado de caucho vulcaniza la mezcla de caucho bajo presión en molde calefactado: el material que entra en el molde como pasta plástica sale como una pieza elástica. El trabajo de la prensa es mantener estables la temperatura, la presión y el tiempo.
En las piezas donde se trabajan juntos el metal y el caucho, la unión se establece en el mismo ciclo. Cuándo termina el ciclo no lo impone la velocidad de la prensa, sino la química del curado; la pieza abierta demasiado pronto queda cruda y la abierta demasiado tarde, quebradiza.
¿Es esta la prensa que usted necesita?
Adecuada
- Piezas técnicas de caucho vulcanizadas en molde
- Grandes placas de apoyo de elastómero empleadas en uniones de puentes y estructuras
- Tacos y casquillos antivibratorios con refuerzo metálico
- Perfiles de junta y de estanqueidad de gran sección
- Si su material es silicona: Prensa de vulcanización de silicona
- Si va a prensar forros de fricción: Prensa de curado de forros de freno
Construcción y edificación — piezas que se fabrican habitualmente en este sector
Estas imágenes son representativas — muestran la forma de la pieza, no son exactamente la pieza que fabricamos. Si encuentra alguna parecida a la suya, envíenos su imagen y le diremos con qué prensa se produce. Envíe la imagen de su pieza
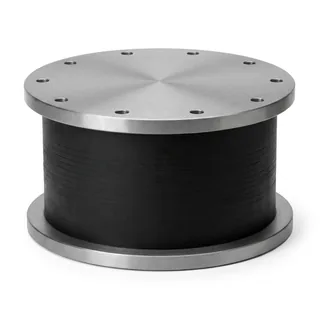 representativa
Aislador sísmico de caucho  representativa
Apoyo de elastómero 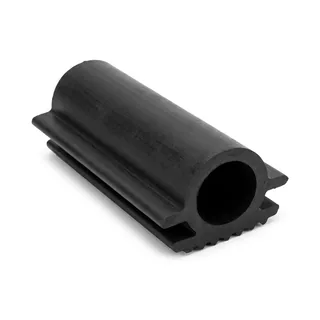 representativa
Perfil de junta y de estanqueidad para construcción
Automoción — piezas que se fabrican habitualmente en este sector
 representativa
Taco elastomérico y elemento antivibratorio 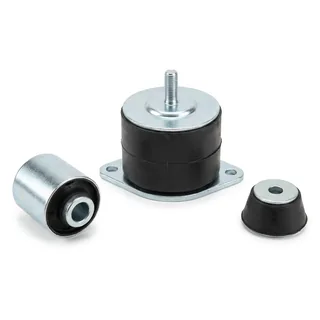 representativa
Taco y casquillo de caucho-metal
Esta prensa, en funcionamiento
Al tocar la miniatura, el vídeo se abre en esta misma página. Antes de tocarla no se envía ninguna petición a YouTube.
Prensa hidráulica de vulcanizado de caucho de 400 toneladas de Özkoç
Para quien quiera el detalle
Cómo transcurre la vulcanización y dónde se establece la unión metal-caucho
La mezcla de caucho entra en el molde como una pasta plástica. Bajo calor y presión el material se convierte en una pieza elástica sin retorno. La misión de la prensa durante ese tiempo es mantener constantes la temperatura, la presión y la posición de cierre.
Cuándo termina el ciclo no lo decide la prensa, lo decide la curva de curado de la mezcla. De un molde abierto demasiado pronto sale una pieza cruda; de uno abierto demasiado tarde, una pieza quebradiza. Por eso el tiempo de curado se vincula a la receta del HMI, el molde se calienta por zonas y la realimentación por termopar cierra la diferencia de temperatura a lo largo del plato.
En las piezas donde se trabajan juntos el metal y el caucho, la prensa hace las dos cosas en un solo ciclo: el refuerzo metálico se coloca en el molde, el caucho cura sobre él y la unión se establece dentro del molde. Así se producen los tacos antivibratorios, los casquillos y los apoyos; no hace falta una estación de encolado aparte.
En los trabajos de gran superficie —como las grandes placas de apoyo de elastómero empleadas en uniones de puentes y estructuras— lo determinante es que la presión se reparta por igual a lo largo de la placa. En estas piezas, donde la carga se desplaza fuera del centro, la rigidez del bastidor y la bajada paralela del carro determinan directamente la tolerancia de espesor.
En piezas pequeñas de gran volumen la máquina de inyección de caucho es más rápida. Esta prensa es la máquina del lote medio y de la pieza de gran superficie; procede de la misma familia de prensas en caliente que las de silicona y melamina, y lo que cambian son el molde y la receta.
- Calentamiento del plato por zonas, realimentación por termopar
- La receta de curado se gobierna desde el HMI y el ciclo depende de la receta
- Pasos de desgasificación (respiración) ajustables
- En la pieza con refuerzo metálico, la unión se establece en el mismo ciclo
- Disposición de bastidor apta para trabajos de placa y de apoyo de mesa ancha
Bastidor rígido unido con preparación de bisel de soldadura
Cuando el conformado y el gofrado no salen, se culpa enseguida al matricero. Muchas veces la causa no es la matriz: el bastidor de la prensa flexa bajo carga y las dos mitades de la matriz no asientan del todo. Esa aportación del bastidor casi nunca se conoce en el lado del comprador, porque no se escribe en ningún catálogo.
Cuando ÖZKOÇ construye el bastidor en carpintería soldada, une los travesaños y las chapas PREPARANDO EL BISEL DE SOLDADURA. En el sector hay muchas empresas que unen sin preparar el bisel; el cordón se queda solo en la superficie. Con el bisel preparado, el cordón penetra en la sección y el bastidor resiste a flexar bajo carga.
Esto vale para todo tipo de bastidor, monobloque o de columnas — no es una opción que dependa del tipo de prensa, sino la disciplina de fabricación de ÖZKOÇ.
- Los travesaños y las chapas de refuerzo se unen preparando el bisel de soldadura.
- El cordón no se queda en la superficie, penetra en la sección; el bastidor no flexa bajo carga.
- Sea monobloque o de columnas, se aplica la misma disciplina.
Sistema de paralelismo del carro
En piezas anchas y asimétricas la carga recae sobre una esquina del carro; el carro baja ligeramente inclinado y una esquina de la pieza sale más gruesa que la otra. Resultado: material sobrante, resistencia desigual, calor y ciclo innecesarios.
En el sistema de paralelismo del carro diseñado por la propia ÖZKOÇ, cuatro cilindros de contrapresión hacen bajar el carro paralelo a la placa inferior. La diferencia de espesor entre esquinas se reduce al mínimo; se ahorra material y la homogeneidad de la pieza mantiene la resistencia allí donde se necesita.
El mismo mecanismo funciona también en el corte: en el instante en que se produce el cizallamiento, los cilindros de contrapresión absorben el choque, mantienen el paralelismo y alargan la vida de la matriz de corte.
- Cuatro cilindros de contrapresión hacen bajar el carro paralelo a la placa inferior.
- En piezas anchas y asimétricas la diferencia de espesor entre esquinas se reduce al mínimo.
- Ahorro de material + resistencia homogénea.
- En el corte absorbe el choque y alarga la vida de la matriz.